
Referenzen und überholte Motoren
Hier finden Sie Berichte über Instandsetzungen und Teile-Überholungen, passend zu Ihrem Motor.
Klicken Sie auf die Marke, die Sie interessiert.




Austin Healey 3000
Anlieferung
Austin Healey BJ8MK3
Motor-Nr.: 29K/RU/H9164
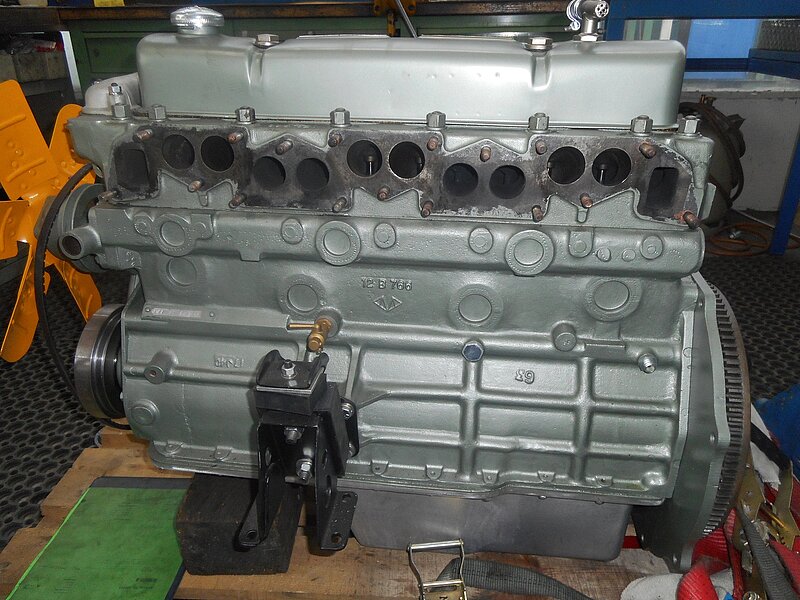
Motor vom ursprünglichen Standort zur Werkstätte nach Peiting überführt (Zylinderkopf war bereits abgebaut).
Demontage und Schadensfeststellung
Motor zerlegt, Motorenteile gereinigt, sichtgeprüft und vermessen.
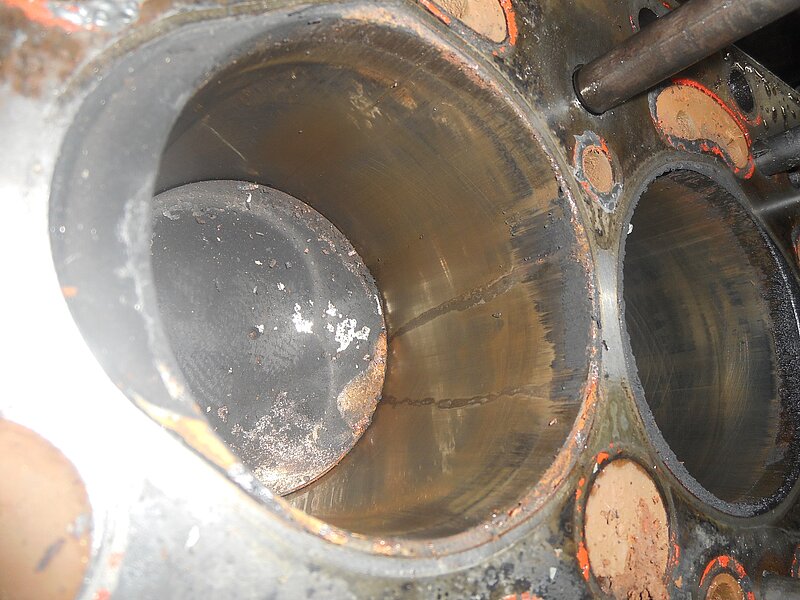
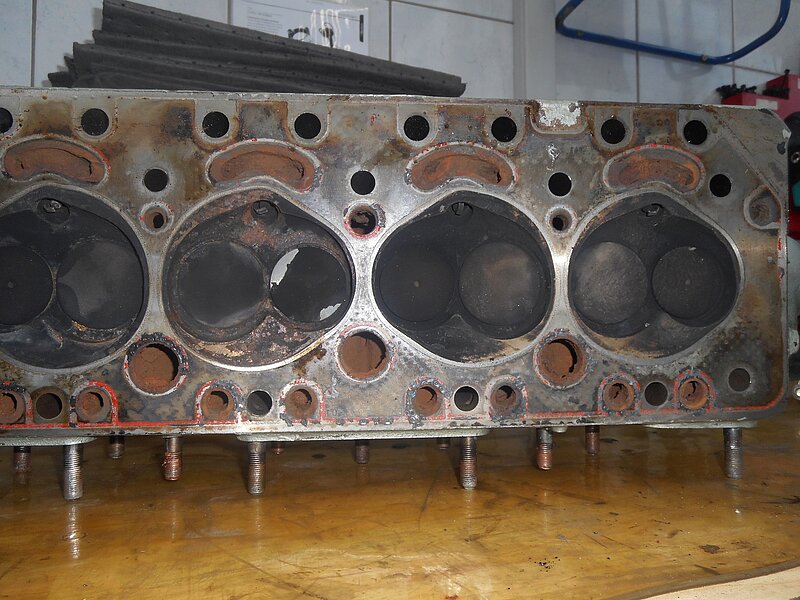
Messprotokoll von Kurbelwelle, Zylinderbohrungen und Kolben erstellt. Der Motor wurde bereits mit Übermaßkolben und Untermaßkurbelwellenlagern instandgesetzt. Die Zylinderbohrungen wiesen einen geringen Standschaden (geringe Korrosion) auf.
Die Laufleistung ist auf ca. 5000 Kilometer einzustufen. Es waren aber Verschleißanzeichen an Ventilführungen, Nockenwelle und Ventilstößeln festzustellen, die bei der Instandsetzung nicht überarbeitet bzw. erneuert wurden.
Instandsetzung
Zylinderkopf
Ventile am Sitz und Schaftende überschliffen und Ventilführungen ausgepresst.
Grundbohrungen für Ventilführungen am Zylinderkopf vermessen und nach Bedarf überarbeitet. Neue Ventilführungen eingepresst und Auslassventilsitzringbohrungen ausgefräst. Rohmaß der Ventilsitzringe überarbeitet und eingeschrumpft.
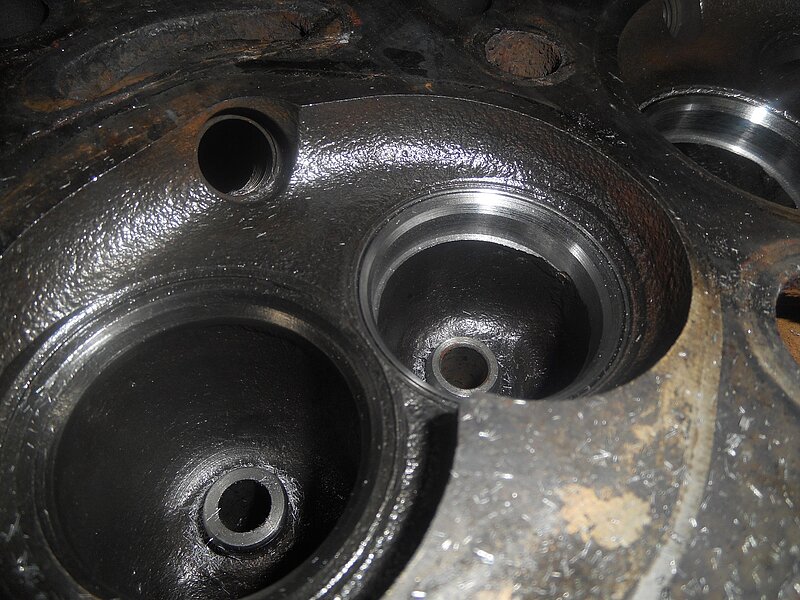
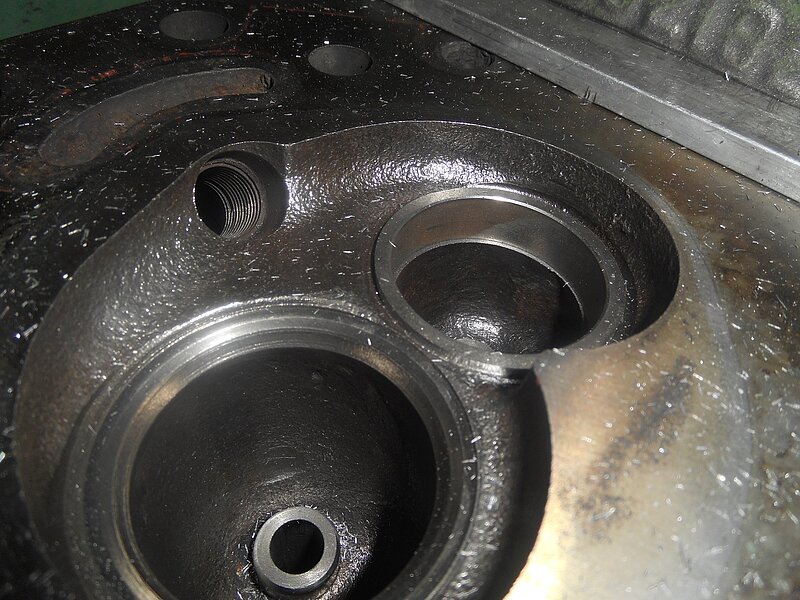
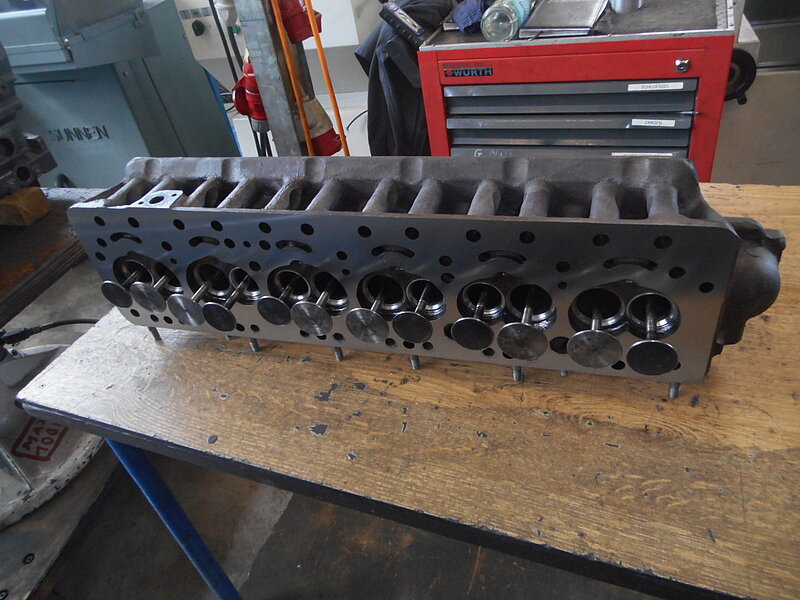


An allen Zylinderbohrungen waren bereits Zylinderlaufbuchsen verbaut. Zylinderbohrungen mussten nachgehont werden.
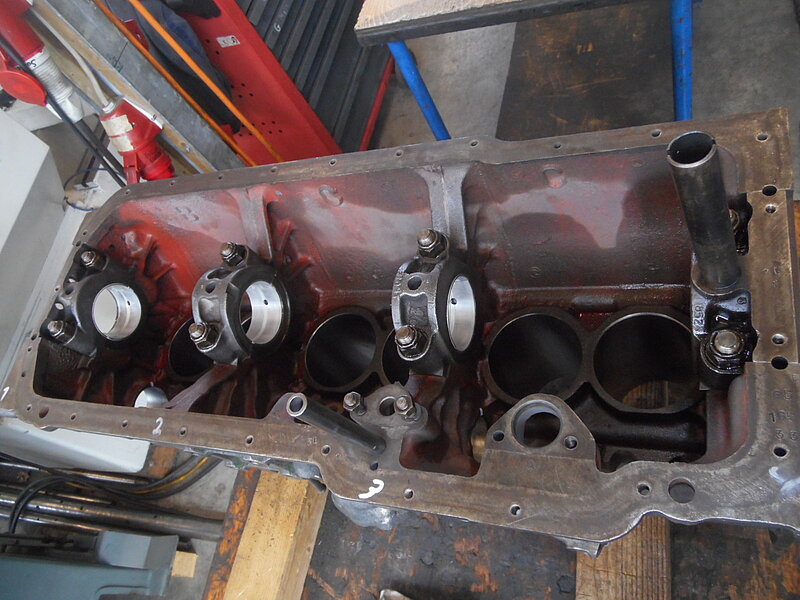
Kurbelwelle
Kurbelwelle war auf allen Zapfen geschliffen und hatte geringe Laufspuren. Kurbelwellenhaupt- und Pleuellagerzapfen poliert und Kurbelwelle nitriert. Kurbelwelle auf Radialschlag geprüft und gerichtet. Kurbelwellenhaupt-/ und Pleuellager eingepasst und vermessen, Pleuel ausgewinkelt, Kolben überarbeitet und neue Kolbenringe montiert.
Motormontage
Restliche Motorenteile nach Bedarf überarbeitet, Motor mit Neuteilen laut Aufstellung komplettiert, Prüf- und Einstellarbeiten durchgeführt.
Motor zur Abholung bereitgestellt

BMW 02 TII (M10B20)
Anlieferung
BMW 2002 TII
Motor-Typ: M10B20
Demontage und Schadensfeststellung

Motor zerlegt, Motorenteile gereinigt, sichtgeprüft und vermessen. Verschleiß an Kolben, Zylinderbohrungen, Kurbelwellenlagern, Steuerkette, Steuerkettengleit-/Führungsschiene, Zylinderkopfdichtungsfläche vom Motorblock, Ventilen, Ventilsitzen, Zylinderkopfdichtungsfläche, Antriebskette für Motorölpumpe, Antriebsriemen für Einspritzpumpe, Einspritzleitungen, Unterbrecher, Kondensator, Verteilerläufer, Verteilerkappe und Zündkerzen festgestellt.
Instandsetzung
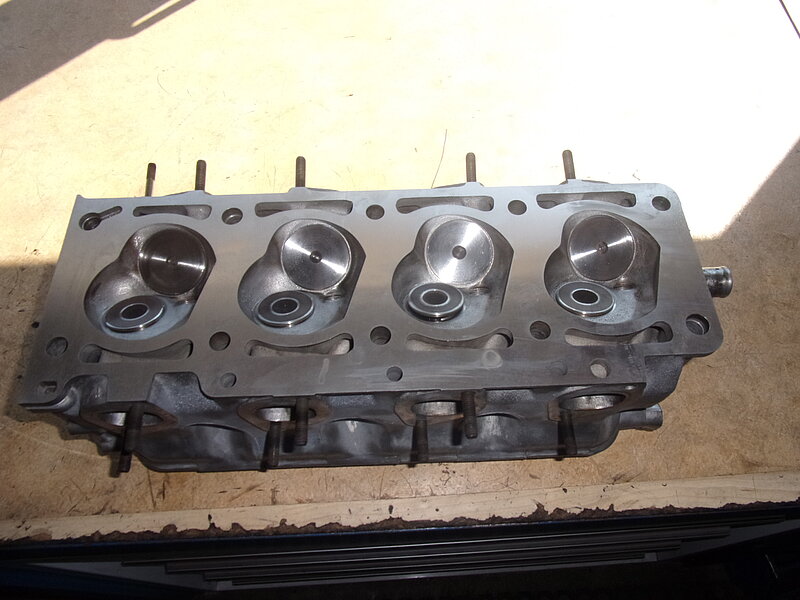
Zylinderkopf
Ventil am Sitz überschliffen, Auslassventilsitzring ausgefräst, Grundbohrung für Ventilsitzring vermessen, neuen Ventilsitzring (bleifreitauglich) angefertigt und eingebaut. Ventilsitze gefräst, Zylinderkopfdichtungsfläche plangefräst, Zylinderkopf nachgereinigt, Ventile montiert und auf Dichtheit überprüft.
Nockenwelle/Kurbelwelle
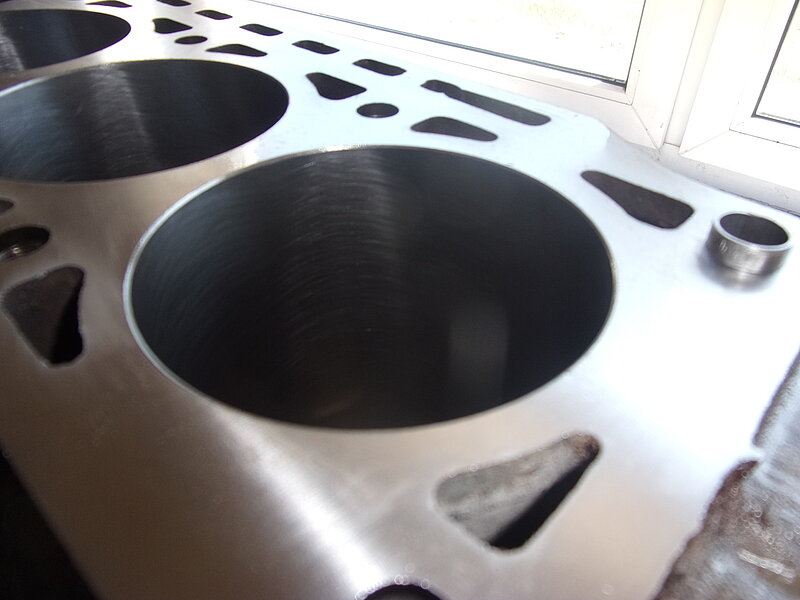
Nockenwelle auf Radialschlag geprüft, Nocken und Lagerstellen poliert/geläppt, Nockenwelle montagefertig nachgereinigt, Zylinderkopf mit Nockenwelle, Schlepphebeln und Schlepphebelwellen komplettiert. Ventilspiel eingestellt, Zylinder feingebohrt und gehont.

Kurbelwellenhaupt-/Pleuelzapfen poliert/geläppt und Kurbelwelle montagefertig nachgereinigt. Kurbelwelle mit Schwungrad und Riemenscheibe in 3 Schritten dynamisch feingewuchtet und Pleuelstange gewinkelt.
Einspritzung
Einspritzventil im Ultraschallbad gereinigt, Düsenöffnungsdruck und Spritzbild sichtgeprüft. Einspritzpumpe teilzerlegt, Teile gereinigt und sichtgeprüft. Einspritzpumpe mit neuen Dichtungen komplettiert, Einspritzpumpe auf Prüfstand aufgebaut, Prüflauf und Einstellarbeiten durchgeführt.

Motormontage
Restliche Motorenteile nach Bedarf überarbeitet. Aluminiumteile kunststoffgestrahlt und Motorblock schwarz lackiert. Zahnkranz von Schwungrad überarbeitet, Schwungrad gestrahlt und Zündverteiler auf elektronische Zündanlage umgebaut. Neue Kurbelwellenhaupt-/Pleuellager eingepasst und vermessen, neue Kolben auf Pleuelstangen montiert.
Restliche Motorenteile nach Bedarf überarbeitet und Motor mit Neuteilen laut Aufstellung komplettiert. Prüf- und Einstellarbeiten durchgeführt, neuen Kupplungssatz an Motor montiert und instandgesetztes Getriebe ebenfalls an Motor montiert/verschraubt. Getriebe mit neuem Getriebeöl befüllt.
Prüflauf
Motor auf Prüfstand aufgebaut, Prüflauf und Einstellarbeiten durchgeführt.
Motoröldruck im kalten und betriebswarmen Zustand überprüft.
Motor von Prüfstand abgebaut, Ventildeckel demontiert, Zylinderkopfschrauben nachgezogen, Ventilspiel überprüft und Ventildeckel montiert.
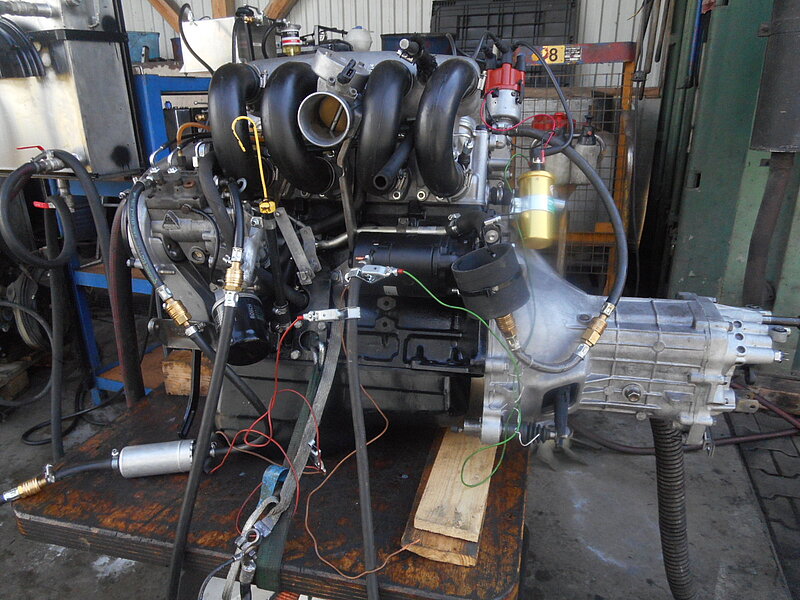
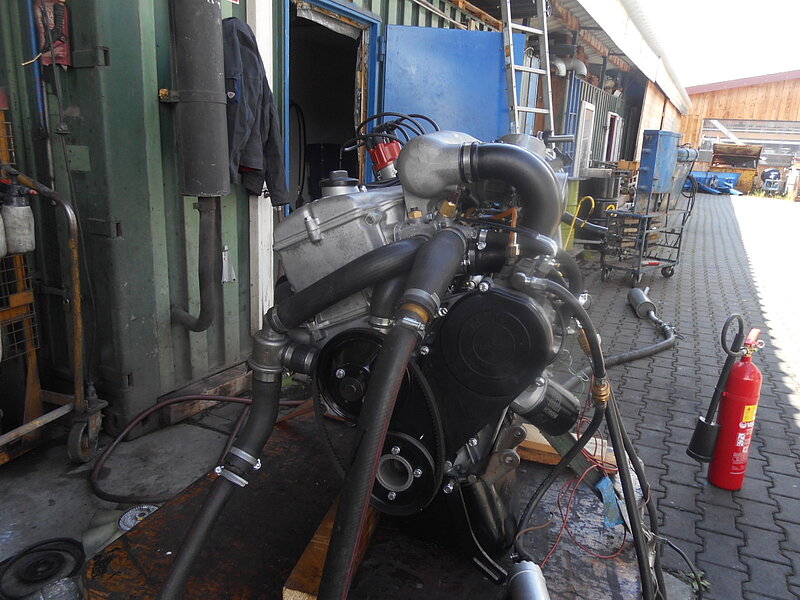
Motor zur Abholung bereitgestellt
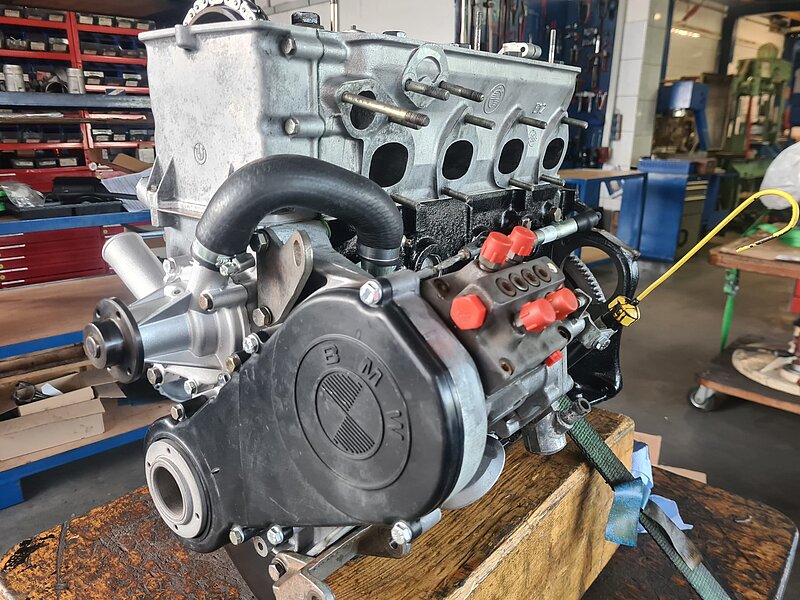
BMW 327
Anlieferung
Fahrzeug
Demontage und Schadensfeststellung
Fahrzeug auf Arbeitsplatz gestellt und Motorhaube demontiert.
Sichtprüfung und Startversuch durchgeführt (kein Prüflauf möglich – Starterbatterie war entladen).
Starterbatterie geladen, Fahrzeug versucht anzuschleppen (erneut kein Startversuch möglich).
Zündkerzen ausgebaut und Kompressionsdruck überprüft.
Fehlenden Kompressionsdruck an Zylinder Nr. 5 und 6 sowie Schwergängigkeit der Lenkung festgestellt.

Motorausbau
Kühlmittel abgelassen. Abgasanlage, elektrische Leitung und Kühlmittelleitung von Motor getrennt und Motor ausgebaut.
Motor zerlegt, Motorenteile gereinigt, sichtgeprüft und vermessen. Schaden an Starterbatterie, Verstellhebel von Zündverteiler, Zylinderkopfdichtung und Verschleiß an Kolben, Zylinderbohrungen, Zylinderkopfdichtungsfläche von Motorblock, Kurbelwellenlagern, Pleuelbuchsen, Ventilen, Ventilsitzen, Zylinderkopfdichtungsfläche, Kraftstoffförderpumpe, Schwingungsdämpfer, Zündkerzen und Verhärtung der Dichtungen festgestellt.
Instandsetzung
Hauptlagerdeckel auf Motorblock und Pleuellagerdeckel auf Pleuelstange montiert.
Lagergrundbohrungen vermessen und Messprotokoll erstellt.
Messprotokoll von Nockenwellenlagern und Kurbelwelle erstellt.
Zylinderkopf
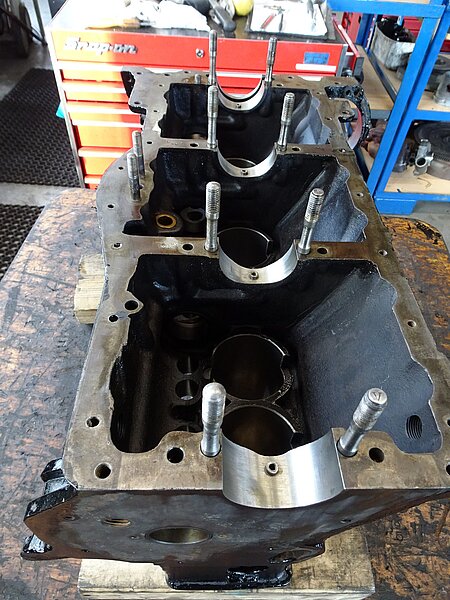
Zylinderkop Stehbolzen ausgebaut (erschwerter Ausbau)
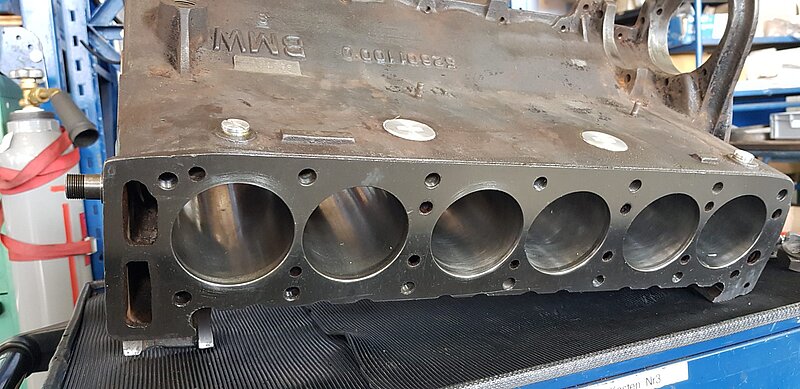
Tassenstößel überschliffen, Nockenwelle auf Rundlauf geprüft und poliert. Ventile am Sitz und Schaftende überschliffen, alle Kernlochdeckel ausgebaut, Kühlkanäle gereinigt und entkalkt. Neue Kernlochdeckel eingebaut und Zylinderkopfdichtungsfläche am Motorblock plangefräst.
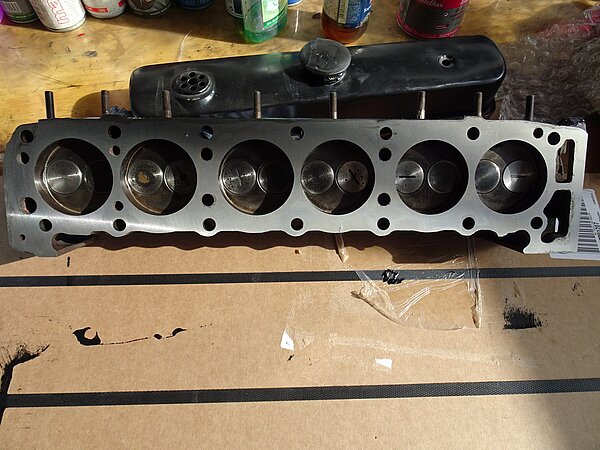
Zylinder feingebohrt und gehont sowie Hauptlagergrundbohrungen gehont. Neue Kurbelwellenhauptlager (Rohmaß) in Motorblock eingepasst, vermessen und Vorspannung überprüft Motorblock auf Hauptlagerbohrwerk aufgespannt und ausgerichtet. Hauptlager auf Maß feingebohrt, Verschlussstopfen an Motorblock ausgebohrt, Gewinde nachgeschnitten und Motorhalter mit neuen Schrauben montiert. Kolbenbolzenbuchse ausgebaut, Grundbohrung für Kolbenbolzenbuchse vermessen und nach Bedarf auf Maß gehont. Neue Kolbenbolzenbuchse (Rohmaß) eingebaut und auf Maß gehont. Pleuellagergrundbohrung Trennfläche an Pleuel und Deckel abgeschliffen, Trennflächen gereinigt.
Deckel auf Stange montiert, Pleuellagergrundbohrungen auf Maß gehont, neue Pleuellager eingepasst und vermessen. Pleuel gewinkelt, Zylinderkopfdichtungsfläche plangefräst, Zylinderkopf nachgereinigt
Ventile montiert und auf Dichtheit geprüft.
Kurbelwelle
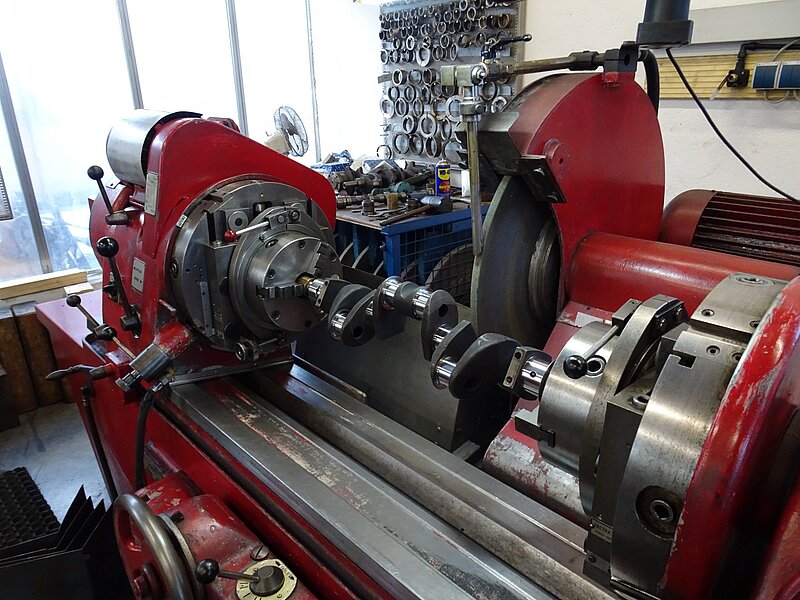
Gegengewichte demontiert, Kurbelwelle auf Radialschlag geprüft, Haupt- und Pleuellagerzapfen geschliffen, Kurbelwellenhaupt- und Pleuelzapfen poliert, Kurbelwelle auf Radialschlag gerichtet und nachgereinigt. Gegengewichte montiert.

Anlasserzahnkranz überarbeitet und Schwungrad plangedreht. Neue Kurbelwellenhaupt- und Pleuellager eingepasst und vermessen. Messprotokoll erstellt.
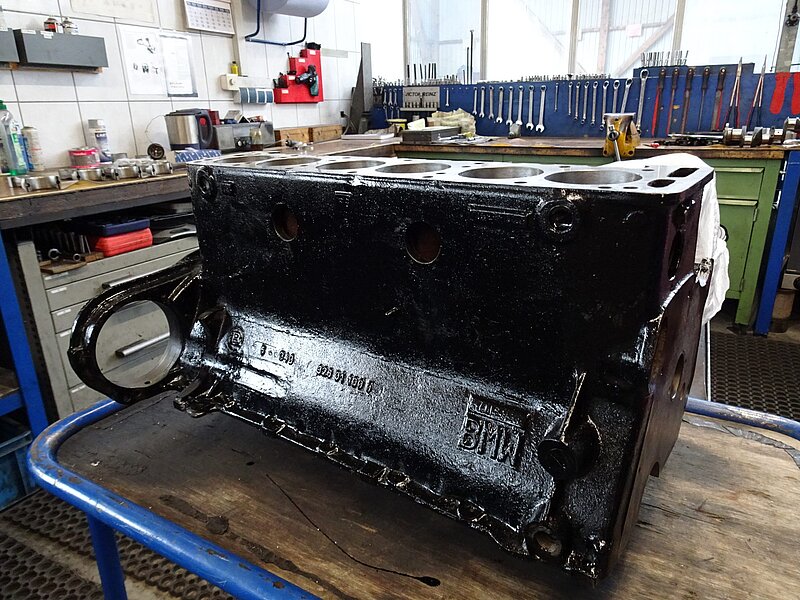
Motorenteile wie Zylinderkopf, Motorblock, Ölwanne und Anbauteile lackiert.
Motormontage
Restliche Motorenteile nach Bedarf überarbeitet und Motor mit Neuteilen laut Aufstellung komplettiert.
Prüf- und Einstellarbeiten durchgeführt sowie Getriebeöl erneuert.
Motoreinbau
Kupplung eingestellt und Haube montiert.
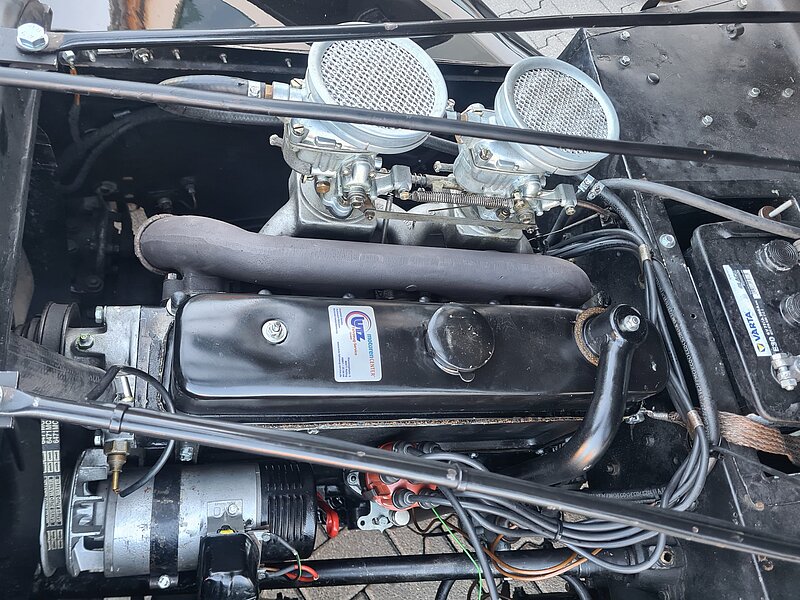
Die Feder des Starterritzels war gebrochen und das Ritzel selbst stark eingelaufen.
Starter ausgebaut, Starter zerlegt, Teile gereinigt und Freilauf erneuert.
Starter komplettiert und eingebaut. Starterbatterie erneuert. Betätigung des Startknopfes ohne Funktion.Anlasser wird nicht mit Strom versorgt. Zündschloss ausgebaut, Kontakte von elektrischen Leitungen gereinigt und befestigt. Zündschloss montiert und Spannungsversorgung überprüft. Kraftstoffgemisch mit Abgastester eingestellt und Differential mit neuem Öl befüllt.
Motor nach der Fertigstellung
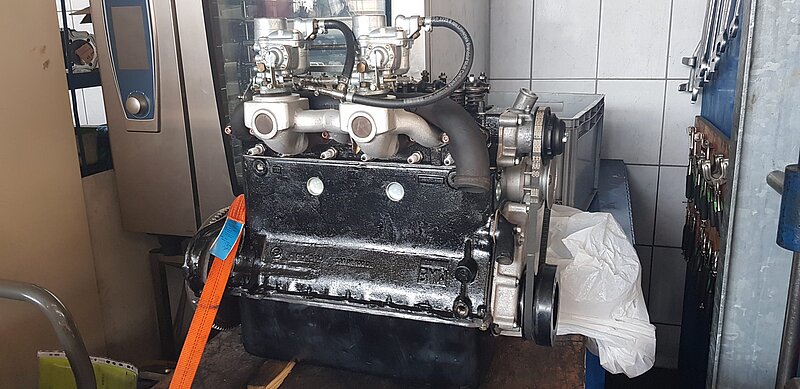
BMW 507
Anlieferung
BMW 503 3,2l 140 PS Serie 2
Baujahr: 1956 – 1959
Motortyp: 507
Demontage und Schadensfeststellung

Sichtprüfung am Motor durchgeführt, Ventildeckel demontiert und Ventilspiel überprüft. Zündkerzen ausgebaut, Brennräume und Zylinderbohrungen ausgeleuchtet und Schaden an Zylinderbohrung festgestellt.
Instandsetzung
Motor zerlegt, Motorenteile gereinigt, sichtgeprüft und vermessen.
Verschleiß an Kolben, Zylinderlaufbuchsen, Kurbelwellenlagern, Steuerkette, Ventilstößel, Ventilführungen, Ventilen, Ventilsitzen, Zylinderkopfdichtungsflächen und Kraftstoffförderpumpe festgestellt.
Zylinderkopf
Motorblock erwärmt, Zylinderlaufbuchsen ausgebaut und Ventilführung ausgebaut. Grundbohrung für Ventilführung am Zylinderkopf vermessen/überarbeitet, neue Ventilführung für Ventilschaftabdichtung umgebaut und Ventilführung eingebaut. Ventil am Sitz überschliffen, Auslassventilsitzring ausgefräst und Grundbohrung vermessen. Neuen Ventilsitzring (bleifreitauglich) überarbeitet und eingebaut. Ventilsitz gefräst, Zylinderkopfdichtungsfläche plangefräst (Schrägaufspannung) und Zylinderkopf nachgereinigt.
Ventile mit neuen Ventilschaftabdichtungen montiert, Zylinderlaufbuchse feingebohrt und gehont. Pleuelstange gewinkelt.
Nockenwelle/Kurbelwelle
Nockenwelle auf Radialschlag geprüft, Nocken- und Lagerstellen poliert und Nockenwelle nachgereinigt. Kurbelwelle auf Radialschlag geprüft und Kurbelwellenhaupt-/Pleuelzapfen poliert. Kurbelwelle nachgereinigt. Kurbelwelle in 3 Schritten dynamisch feingewuchtet, Kolben und Pleuelkombination ausgewogen. Nach Bedarf Gewichtsunterschiede ausgeglichen und Kolben auf Pleuelstange montiert.
Kühlmittel
Kühlmittelpumpe zerlegt, Teile gereinigt und überarbeitet. Lager und Gleitringabdichtung erneuert. Kühlmittelpumpe komplettiert.
Motorblock
Kühlkanäle von Motorblock und Grundbohrungen für Zylinderlaufbuchsen entkalkt und nachgereinigt. Zylinderlaufbuchsen mit neuen O-Ringen montiert, Zylinderlaufbuchsenüberstehmaß eingestellt, neue Kurbelwellenhaupt- und Pleuellager eingepasst und vermessen. Kurbelwelle eingebaut und Axialspiel überprüft.
Vergaser zerlegt, Teile gereinigt und sichtgeprüft. Vergaser mit neuen Dichtungen komplettiert. Prüf- und Einstellarbeiten durchgeführt.
Motormontage
Restliche Motorenteile nach Bedarf überarbeitet und Motor mit Neuteilen lt. Aufstellung komplettiert.
Prüf- und Einstellarbeiten durchgeführt. Motor auf Prüfstand aufgebaut. Prüflauf und Einstellarbeiten durchgeführt.
Motor nach der Fertigstellung
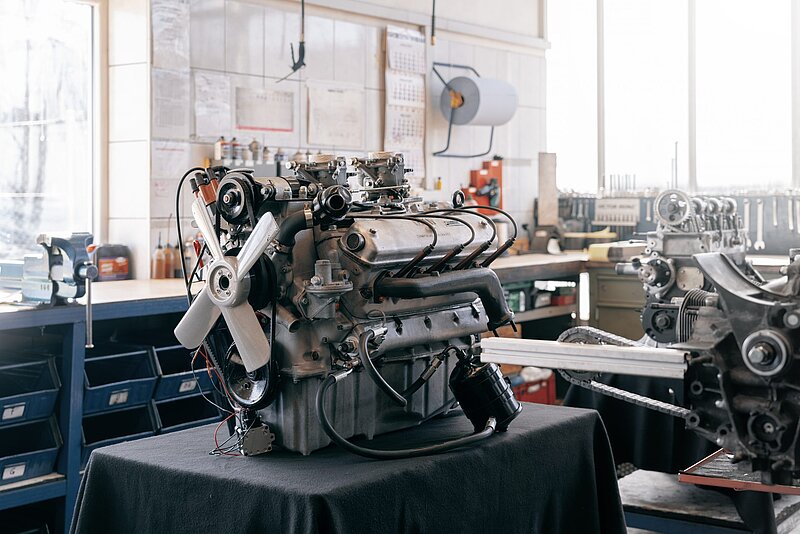

Caterpillar 3056E
Anlieferung
Caterpillar M322C Bagger
Motor-Typ: 3056E
Demontage und Schadensfeststellung

Motor zerlegt, Motorenteile gereinigt, sichtgeprüft und vermessen. Schaden an Zwischenrad für Ölpumpe, Lagerbolzen für Zwischenrad, Motorölpumpe, Kurbelwellenlagern, Zylinderbohrungen, Kolben,Nockenwelle, Hauptlagergrundbohrung Nr.1 und Verschleiß an Ventilstößel, Überdruckventil, Turbolader, Keilriemen, Luftfilter, Sicherheitspatrone, Kühlerschlauch, Kühlmittelthermostatgehäuse, Ventile,Auslassventilführungen, Ventilsitze, Zylinderkopfdichtungsfläche von Zylinderkopf, Lagerbock für Lüfterflügel, Turboladerrücklaufschlauch und Zylinderkopfdichtungsfläche von Motorblock festgestellt.
Instandsetzung
Zylinderkopf
Auslassventilführung ausgebaut und Grundbohrung für Ventilführung am Zylinderkopf vermessen.
Neue Ventilführung vermessen, überarbeitet und eingebaut. Ventilsitz gefräst, Zylinderkopfdichtungsfläche plangefräst, Zylinderkopf nachgereinigt, neue Ventile montiert und auf Dichtheit überprüft.
Kurbelwelle
Kurbelwelle auf Radialschlag geprüft, alle Lagerstellen poliert/geläppt und Kurbelwelle montagefertig nachgereinigt.
Pleuelstangen
Pleuelstange gewinkelt.
Hauptlagerdeckel
Bohrung für Bolzen am 1. Hauptlagerdeckel instandgesetzt und neuen Bolzen montiert.
Motorblock
Zylinderlaufbuchsen ausgebaut und Zylinderkopfdichtungsfläche von Motorblock plangefräst. Zylinderlaufbuchsenbund nachgefräst, Zylinderlaufbuchsenüberstehmaß eingestellt und Grundbohrung für Zylinderlaufbuchse am Motorblock vermessen. Neue Zylinderlaufbuchse eingebaut, Zylinder feingebohrt und gehont. Motorblock montagefertig nachgereinigt und Ölkanäle gespült.
Steuergehäuse
Gewinde im Steuergehäuse instandgesetzt.
Motormontage
Neue Kurbelwellenhaupt-/Pleuellager eingepasst und vermessen. Neue Kolben auf Pleuelstange montiert und Kurbelwelle mit Kolben und Pleuelstange in Motor eingebaut. Kolbenüberstehmaß überprüft. Restliche Motorenteile nach Bedarf überarbeitet und Motor mit Neuteilen lt. Aufstellung komplettiert. Prüf- und Einstellarbeiten durchgeführt.
Motor zur Abholung bereitgestellt
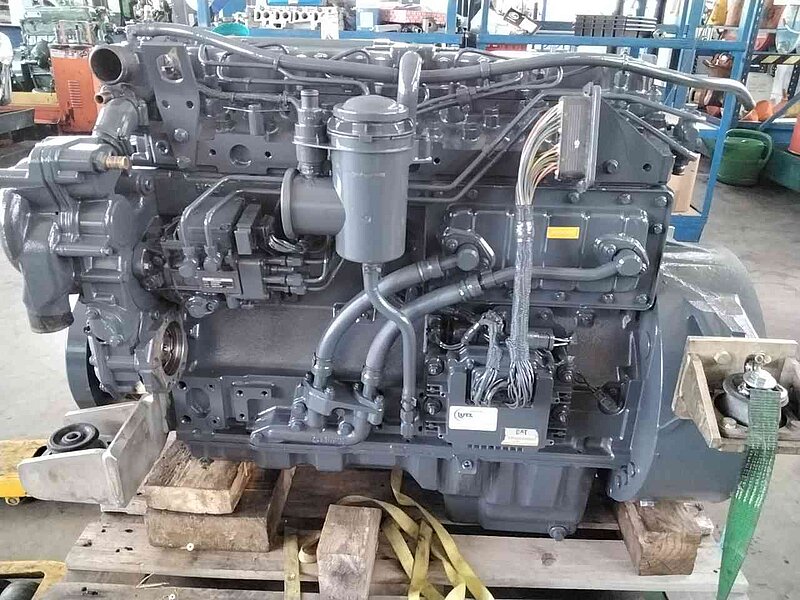

Deutz BF4M 1012 EC
Anlieferung
Fendt 309 C mit KHD-Motor
Motor-Typ:BF4M1012EC
Demontage und Schadensfeststellung

Motor auf Waschplatz gestellt und Motor vorgereinigt. Motor zerlegt, Motorenteile gereinigt, sichtgeprüft und vermessen. Verschleiß an Kurbelwellenlagern, Motorölpumpe, Antriebsnocke für Motorölpumpe an der Kurbelwelle, Kolben, Zylinderbohrungen, Einspritzdüseneinsätze, Ventilstößel, Kühlmittelpumpe, Kühlmittelthermostat, Turbolader, Keilriemen, Ventile, Ventilsitze, Zylinderkopfdichtungsfläche, Nabe von Drehmomentwandler und Gelenkscheibe für Frontzapfwelle festgestellt.
Instandsetzung
Zylinderkopf
Messprotokoll von Kurbelwellenhaupt-/Pleuelzapfen und Pleuelbuchsen erstellt. Ventil am Sitz überschliffen, Stehbolzen für Abgaskrümmerbefestigung am Zylinderkopf ausgebohrt und Gewinde instandgesetzt. Ventilsitz gefräst, Zylinderkopfdichtungsfläche plangefräst, Zylinderkopf nachgereinigt, Ventile montiert und auf Dichtheit überprüft.
Einspritzung
Einspritzdüsenhalter zerlegt, Teile gereinigt und sichtgeprüft. Einspritzdüsenhalter mit neuem Einspritzdüseneinsatz komplettiert und Düsenöffnungsdruck eingestellt.
Nockenwelle/Kurbelwelle
Nockenwelle auf Radialschlag geprüft, alle Lagerstellen und Nocken poliert/geläppt und Nockenwelle montagefertig nachgereinigt. Mitnehmer der Kurbelwelle für den Motorölpumpenantrieb instandgesetzt. Kurbelwelle auf Radialschlag geprüft, alle Lagerstellen poliert/geläppt und Kurbelwelle montagefertig nachgereinigt.
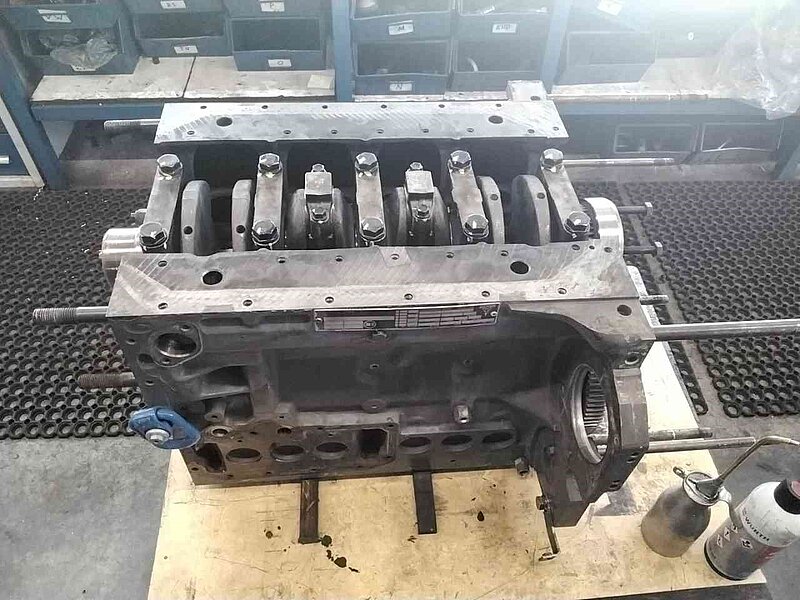
Motorblock
Zylinder feingebohrt sowie gehont und Zylinderkopfdichtungsfläche von Motorblock plangefräst. Motorblock montagefertig nachgereinigt und Ölkanäle gespült. Pleuelstange gewinkelt und neue Kurbelwellenhaupt-/Pleuellager eingepasst und vermessen. Neue Kolben auf Pleuelstange montiert, neue Kolbenbodenkühlungen in Motor eingebaut, Kurbelwelle montiert und Axialspiel überprüft/eingestellt.
Motormontage
Restliche Motorenteile nach Bedarf überarbeitet und Motor mit Neuteilen lt. Aufstellung komplettiert. Prüf- und Einstellarbeiten durchgeführt.
Prüflauf
Motor auf Prüfstand aufgebaut und Prüflauf und Einstellarbeiten durchgeführt. Förderbeginn dynamisch fein eingestellt. Motoröldruck im kalten und betriebswarmen Zustand, im Leerlauf und bei erhöhter Drehzahl überprüft. Leerlaufdrehzahl und Abregeldrehzahl eingestellt und Motor von Prüfstand demontiert. Motor lackiert und für die Abholung bereit gestellt.
Motor zur Abholung bereitgestellt
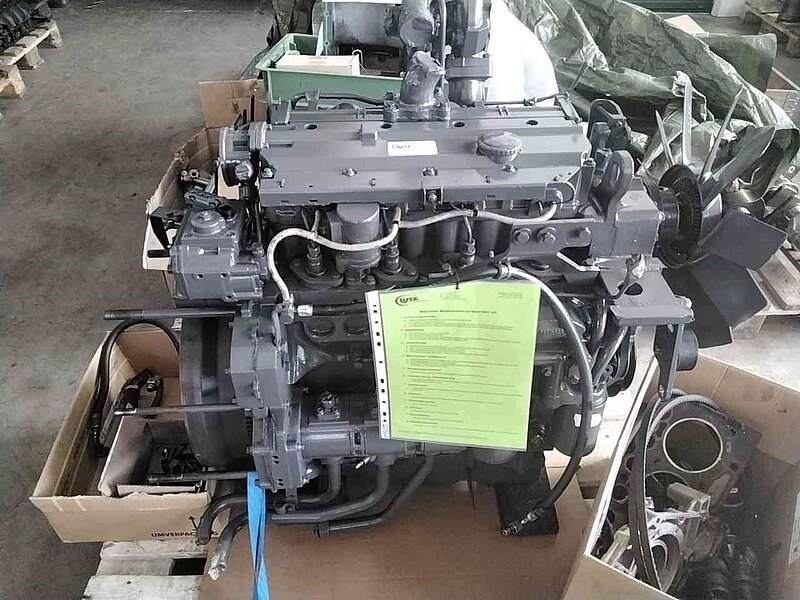
Deutz KHD BF4M 2013 C


KHD TCD 2012 L04
Anlieferung
Fendt Vario 716 mit KHD Motor
Motor-Typ: TCD 2012 L04 4V
Demontage und Schadensfeststellung

Motor zerlegt, gereinigt und vermessen. Schaden an Zylinder Nr.1, Kolbenschaden und Beschädigung an Zylinderbohrung Nr.1 sowie Verschleiß an Ventilen, Ventilsitzen, Zylinderkopfdichtungsfläche, Zylinderbohrungen, Kolben, Pleuel und Hauptlagern, Nockenwellenlagern und Zylinderkopfdichtungsfläche an Motorblock festgestellt.
Instandsetzung
Messprotokoll von Kurbelwellenhauptlager-/Pleuelzapfen, Nockenwellenlagerbuchsen und Pleuelbuchsen erstellt. Dichtfläche von Abgaskrümmer plangefräst, Einlassventil am Sitz überschliffen und Ventilsitz gefräst. Zylinderkopfdichtungsfläche plangefräst und Zylinderkopf nachgereinigt. Ventile mit neuen Venitilschaftabdichtungen montiert. Abgaskrümmer plangeschliffen und Pleuelstange gewinkelt. Kurbelwelle auf Radialschlag geprüft und gerichtet, alle Lagerstellen poliert/geläppt und Kurbelwelle montagefertig nachgereinigt. Nockenwelle auf Radialschlag geprüft, alle Nocken und Lagerstellen poliert/geläppt und Nockenwelle montagefertig nachgereinigt. Lagerbuchsen von Nockenwelle ausgebaut, Grundbohrungen am Motorblock vermessen, neue Lagerbuchsen eingebaut und vermessen sowie Nockenwelle zur Probe montiert. Motorblock aufgebohrt und Passung für Zylinderlaufbuchse bearbeitet. Neue Zylinderlaufbuchse eingebaut, Zylinderkopfdichtungsfläche von Motorblock plangefräst, Motorblock montagefertig nachgereinigt und Ölkanäle gespült.
Montage des Rumpfmotors
Neue Kurbelwellenhaupt-/Pleuellager eingepasst und vermessen. Neue Kolben auf Pleuelstange montiert. Rumpfmotor mit Kurbelwelle, Kolben mit Pleuelstangen, Ventilstößel, Nockenwelle komplettiert. Kolbenüberstand geprüft und Stärke der benötigten Zylinderkopfdichtung bestimmt.
Iveco 8140.43 5X4370
Anlieferung
Bokimobil AY251 mit Iveco-Motor
Motortyp/Nr.8140.43 5X4370
Demontage und Schadensfeststellung

Motor zerlegt, Mototenteile gereinigt, sichtgeprüft und vermessen. Schaden an Kolben, Zylinderbohrungen, Motorölpumpe, Leckölleitung und Verschleiß an Zylinderkopfdichtungsfläche von Motorblock, Kurbelwellenlagern, Ventile, Ventilsitze, Zylinderkopfdichtungsfläche, Kühlmittelpumpe, Steuerriemensatz festgestellt. Injektor im Ultraschallbad gereinigt, Injektor auf Prüfstand aufgebaut, Prüflauf nach Herstellervorgabe durchgeführt, Hochdruckpumpe auf Prüfstand aufgebaut und Prüflauf durchgeführt.
Instandsetzung
Zylinderkopf
Ventilsitz gefräst und Zylinderkopfdichtungsfläche plangefräst. Zylinderkopf nachgereinigt, neue Ventile mit Ventilschaftabdichtungen montiert und auf Dichtheit überprüft.
Nockenwelle
Nockenwelle auf Radialschlag geprüft, Nocken und Lagerstellen poliert/geläppt und Nockenwelle montagefertig nachgereinigt. Tassenstößel und Nockenwelle montiert und Ventilspiel eingestellt.
Motorblock
Zylinder feingebohrt und gehont von STD 94,40mm auf 94,80 mm. Zylinderkopfdichtungsfläche von Motorblock plangefräst. Motorblock montagefertig nachgereinigt und Ölkanäle gespült. Motorblock schwarz lackiert.
Pleuelstangen
Pleuelstange gewinkelt.
Kurbelwelle
Kurbelwelle auf Schlag geprüft. Alle Lagertellen poliert/geläppt und Kurbelwelle montagefertig nachgereinigt. Anbauteile nach Bedarf nachgereinigt, alle Aluminiumteile kunststoffgestrahlt und Strahlteile zum Teil lackiert/gestrichen.
Motormontage
Neue Kurbelwellenhaupt-/Pleuellager eingepasst und vermessen. Neue Kolben auf Pleuelstangen montiert, Kurbelwelle eingebaut und Axialspiel überprüft. Kolben mit Pleuelstangen eingebaut, Kolbenüberstehmaß überprüft, Motor mit Motorölwanne, Motorölpumpe, Zylinderkopf, Injektoren, Hochdruckpumpe, Kühlmittelpumpe usw. komplettiert. Prüf- und Einstellarbeiten durchgeführt.


Motor zur Abholung bereitgestellt
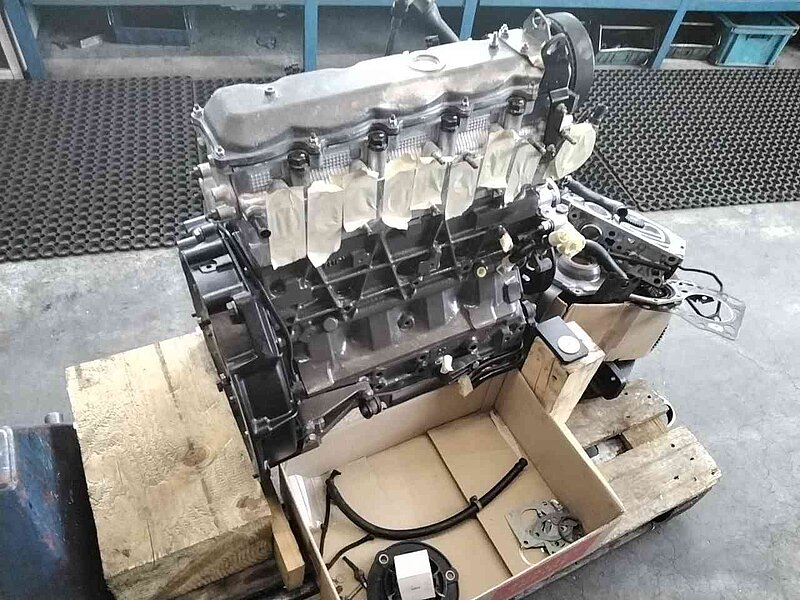
John Deere RG6081
Anlieferung
Clarke Löschwasserpumpe/Sprinkleranlage mit John Deere-Motor Motor-Typ: RG6081
Demontage und Schadensfeststellung

Motor zerlegt, Motorenteile gereinigt, sichtgeprüft und vermessen. Schaden an Zylinderkopf, Kolben, Zylinderlaufbuchsen (durch Heißlauf) und Verschleiß an Kurbelwellenlagern, Zylinderkopfdichtungsfläche von Motorblock,Auflagefläche von Zylinderlaufbuchsen am Motorblock,Einspritzdüseneinsätze, Kühlmittelthermostat, Kühlmittelpumpe, Kühlmittelleitungen,Kühlerdeckel, Keilrippenriemen, Turbolader, Turboladerschmierungsleitung, Rücklaufleitung vonTurbolader, Adapter zwischen Turbolader und Abgasrohrbogen und Verhärtung der Dichtungen festgestellt.
Instandsetzung
Kurbelwelle
Kurbelwelle auf Radialschlag geprüft, alle Lagerstellen poliert/geläppt und Kurbelwelle montagefertig nachgereinigt.
Pleuelstangen
Pleuelbuchse sichtgeprüft und vermessen. Pleuellagerdeckel zur Probe montiert und Lagergrundbohrung vermessen. Pleuelstange gewinkelt.
Motorblock
Zylinderkopfdichtungsfläche von Motorblock plangefräst und Zylinderlaufbuchsenauflagefläche am Motorblock nachgefräst. Zylinderlaufbuchsenüberstehmaß eingestellt. Motorblock montagefertig nachgereinigt.
Einspritzung
Einspritzdüsenhalter zerlegt, Teile gereinigt und sichtgeprüft. Einspritzdüsenhalter mit neuem Einspritzdüseneinsatz komplettiert und Düsenöffnungsdruck eingestellt. Einspritzpumpe teilzerlegt, Teile gereinigt und sichtgeprüft. Einspritzpumpe komplettiert und auf Prüfstand aufgebaut. Prüflauf laut Herstellervorgaben durchgeführt.
Motormontage
Hauptlagerdeckel auf Motorblock montiert und Lagergrundbohrungen vermessen. Hauptlagerdeckel demontiert, neue Kurbelwellenhaupt-/Pleuellager eingepasst und vermessen. Zylinderlaufbuchsen mit neuen Dichtungen, Kurbelwelle und Kolben mit Pleuelstangen eingebaut. Kolbenüberstehmaß überprüft. Restliche Motorenteile nach Bedarf überarbeitet und Motor mit Neuteilen lt. Aufstellung komplettiert. Prüf- und Einstellarbeiten durchgeführt. Motor auf Prüfstand aufgebaut und Prüflauf durchgeführt. Motoröldruck betriebswarm, bei Leerlauf und Abregeldrehzahl überprüft. Drehzahl von Motor im Leerlauf und bei Abregelung überprüft. Motor von Prüfstand abgebaut.
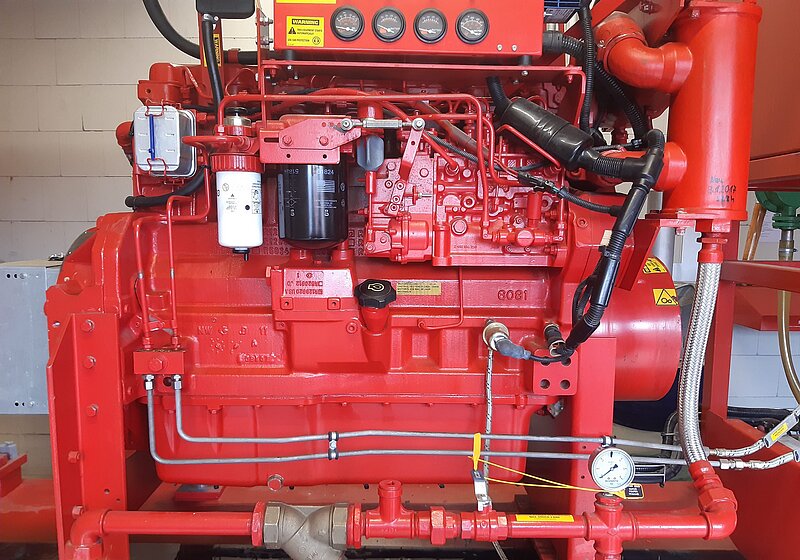
Einbau
Motor eingebaut. Wärmetauscher, Abgasanlage und elektrische Leitungen verbunden. Kühlsystem neu befüllt und entlüftet. Prüflauf durchgeführt und Pumpenausrichtung überprüft.
Liebherr Motor
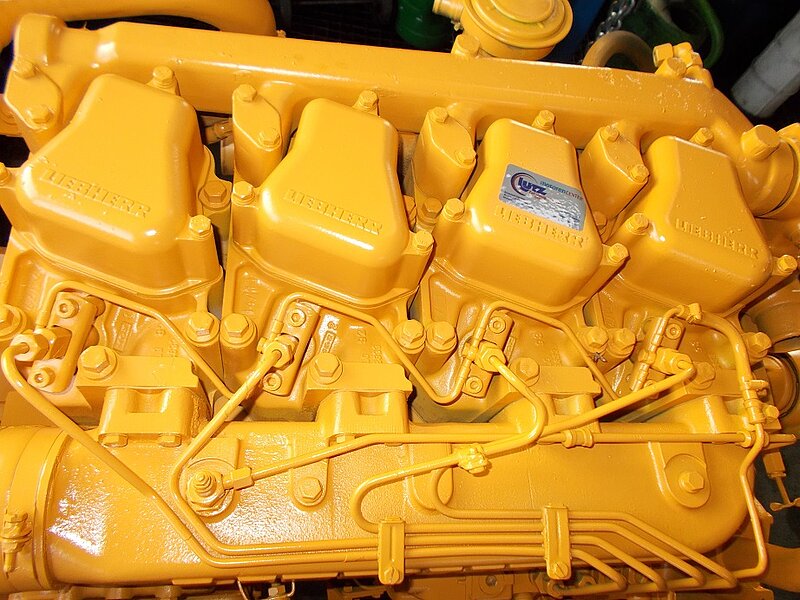
Liebherr D904TB
Anlieferung
Liebherr Kettenbagger R902
Fabrik Nr: 3642036
Motor-Typ: D904TB
Motor-Nr.: 93010543
Demontage und Schadensfeststellung
Kühlmittel abgelassen, Motorabdeckungen abgebaut, Kühlmittelleitungen und elektrische Leitungen getrennt, Motoröl abgelassen und Ölwanne abgebaut. Dichtheitsdruckprüfung am Motor durchgeführt und Undichtheit an Laufbuchsen-O-Ringe festgestellt. Motor ausgebaut, Motor zerlegt, Motorenteile gereinigt, überprüft und vermessen. Schaden an O-Ringe von Zylinderlaufbuchsen und Verschleiß an Kolbenringe, Kurbelwellenlager, Ventile, Ventilsitze, Zylinderkopfdichtungsfläche, Ventilstößel, Kipphebel, Einspritzdüseneinsätze, Luftfilter und Kraftstofffilter festgestellt.


Instandsetzung
Zylinderkopfbearbeitung
Ventile am Sitz überschliffen, Ventilsitze gefräst, Zylinderkopfdichtungsfläche plangedreht, Zylinderkopf nachgereinigt und Ventile montiert.
Einspritzung
4 Einspritzdüsenhalter zerlegt und gereinigt. Einspritzdüseneinsätze erneuert und Düsenöffnungsdruck eingestellt.
Kurbelwelle/Nockenwelle
Ventilstößel und Kipphebel überschliffen. Kurbelwellenhaupt- und Pleuellager eingepasst und vermessen. Kolben überarbeitet und neue Kolbenringe montiert.
Motormontage
Restliche Motorenteile nach Bedarf überarbeitet und Motor mit Neuteilen laut Aufstellung komplettiert.

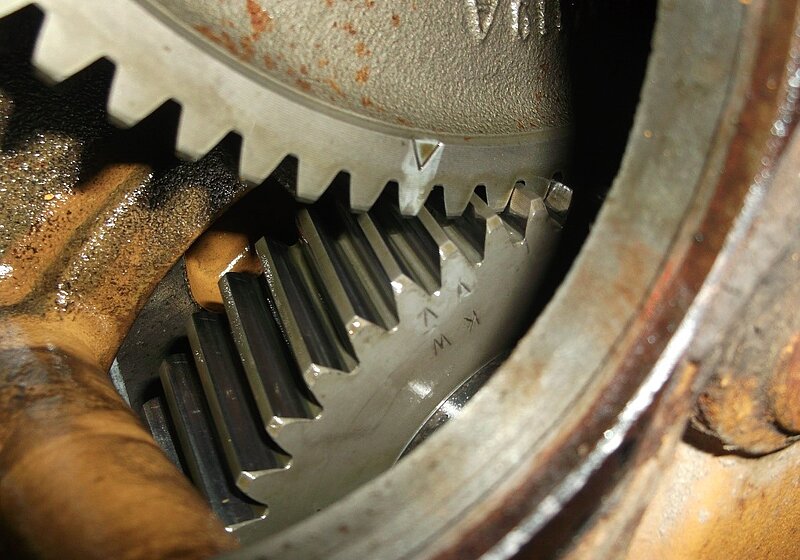
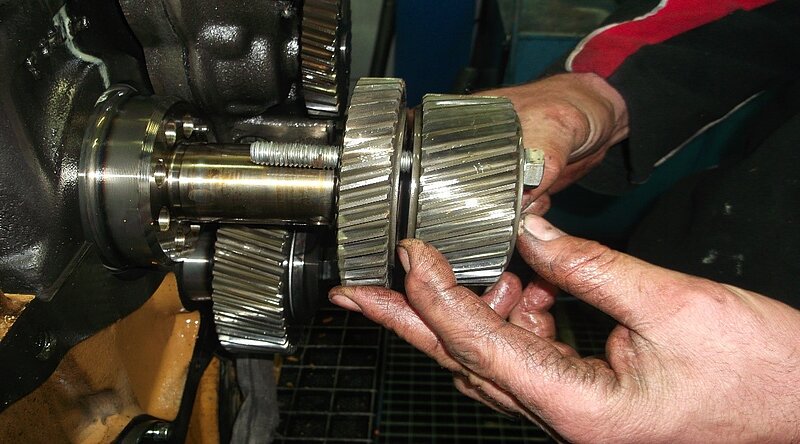
Prüflauf
Motor auf Prüfstand aufgebaut und Prüflauf durchgeführt.
Motoreinbau
Motor in Bagger eingebaut. Elektrische Leitungen und Kühlmittelschläuche verbunden. Luftfilter und Kraftstofffilter erneuert, Kraftstoffsystem entlüftet, Kühlsystem neu befüllt und entlüftet. Prüflauf durchgeführt und Bagger mit Motorabdeckungen komplettiert.
Liebherr D924 TI-E
Anlieferung
Liebherr Radlader L538
Motor-Typ: D924 TI-E
Serien-Nr.: 2006010775
Demontage und Schadensfeststellung

Turbolader und Motorölwanne ausgebaut und Kühlsystem befüllt. Dichtheitsdruckprüfung am Kühlsystem durchgeführt. Undichtheit im Bereich, Laufbuchsendichtringe/Kühlmittelpumpe festgestellt. Motor zerlegt und Verhärtung der Dichtungen sowie Verschleiß an Kurbelwellenlagern, Nockenwellenlagern, Zylinderlaufbuchsen, Kolbenringen, Auflageflächen von Zylinderlaufbuchsen, Zylinderkopfdichtungsfläche von Motorblock, Ventilen, Ventilsitzen, Zylinderkopfdichtungsflächen und Einspritzdüseneinsätzen festgestellt.
Instandsetzung
Zylinderkopf
Ventil am Sitz überschliffen, Ventilsitz gefräst, Zylinderkopfdichtungsfläche plangefräst, Zylinderkopf nachgereinigt und Ventile montiert.
Einspritzung
Einspritzdüsenhalter zerlegt, Teile gereinigt und sichtgeprüft. Einspritzdüsenhalter mit neuem Einspritzdüseneinsatz komplettiert und Düsenöffnungsdruck eingestellt. Nockenwelle auf Radialschlag geprüft, poliert und nachgereinigt.
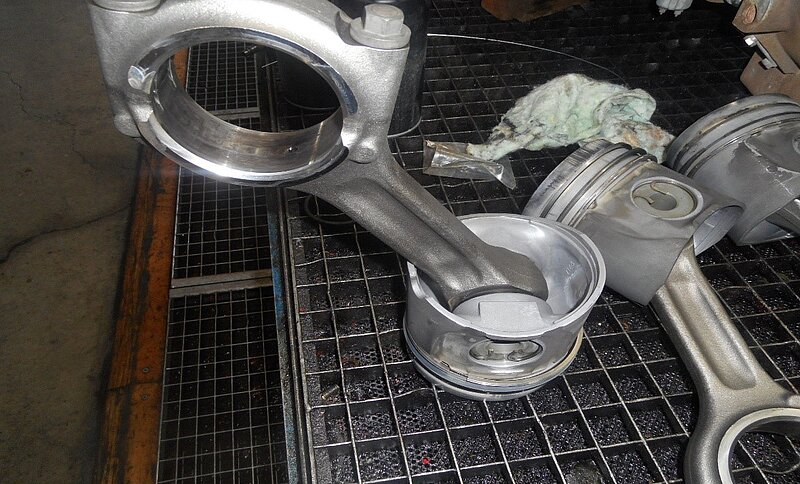
Kurbelwelle/Nockenwelle
Kurbelwelle auf Radialschlag geprüft, Kurbelwellenhaupt-/und Pleuellagerzapfen poliert. Kurbelwelle nachgereinigt, Nockenwellenlagerbuchsen ausgebaut und Grundbohrungen für Nockenwellenlagerbuchsen am Motorblock vermessen. Neue Nockenwellenlagerbuchsen eingebaut und vermessen. Nockenwelle zur Probe montiert. Zylinderkopfdichtungsfläche vom Motorblock plangefräst, Auflagefläche von Zylinderlaufbuchse am Motorblock nachgefräst und Zylinderlaufbuchse zur Probe montiert. Überstehmaß von Zylinderlaufbuchse eingestellt und Motorblock nachgereinigt. Kolbenringe von Kolben demontiert, Kolbenringnuten gereinigt und Kolben im Ultraschallbad nachgereinigt. Stoßspiel von neuen Kolbenringen überprüft und auf Kolben montiert und Pleueldeckel auf Pleuelstange montiert. Pleuelstange gewinkelt.
Neue Kurbelwellenhaupt-/ und Pleuellager eingepasst und vermessen. Kurbelwelle eingebaut, Axialspiel überprüft und restliche Motorenteile nach Bedarf überarbeitet. Neue Zylinderlaufbuchsen mit Dichtringen eingebaut. Kolben mit Pleuelstangen und Zylinderköpfe montiert. Motor mit Anbauteilen wie Steuergehäuse, Motorölpumpe, Motorölwanne, Ansaug-/Abgaskrümmer usw. komplettiert sowie Prüf- und Einstellarbeiten durchgeführt.
Prüflauf
Motor auf Prüfstand aufgebaut. Prüflauf und Einstellarbeiten durchgeführt. Motor lackiert.
Motor zur Abholung bereitgestellt
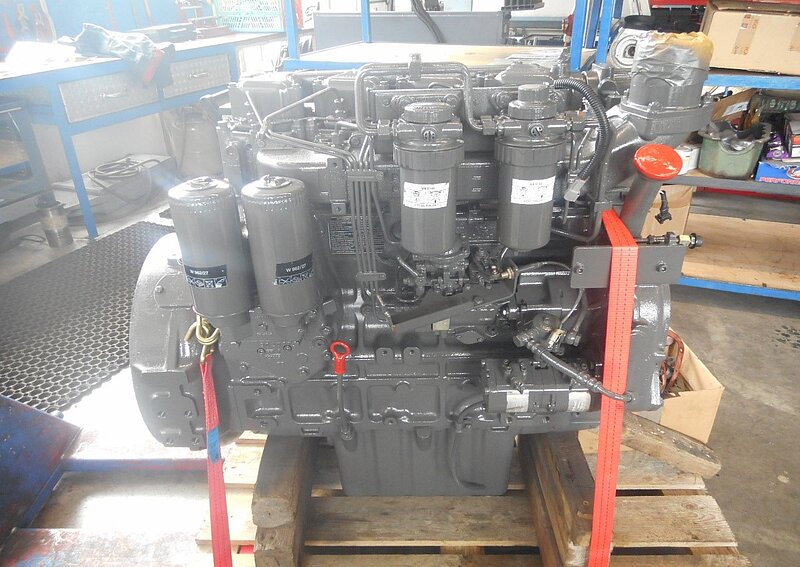
Liebherr D.9408TI-E
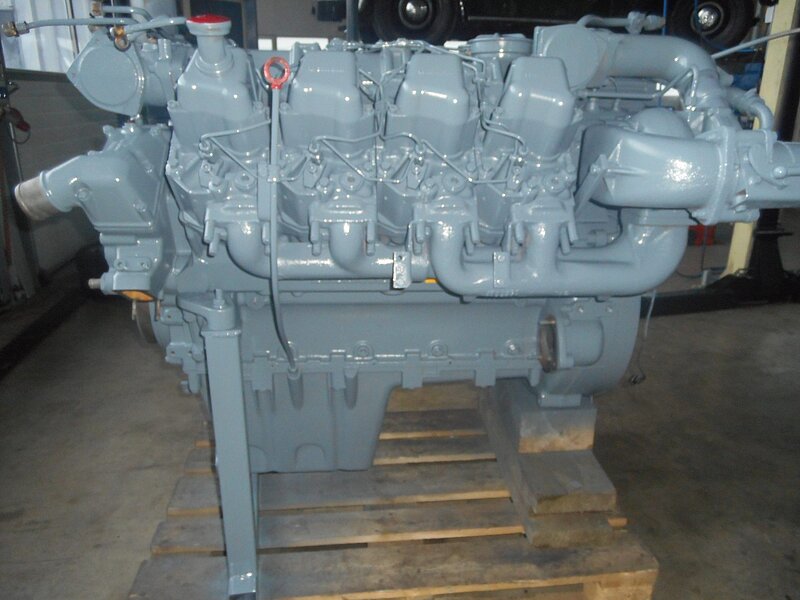
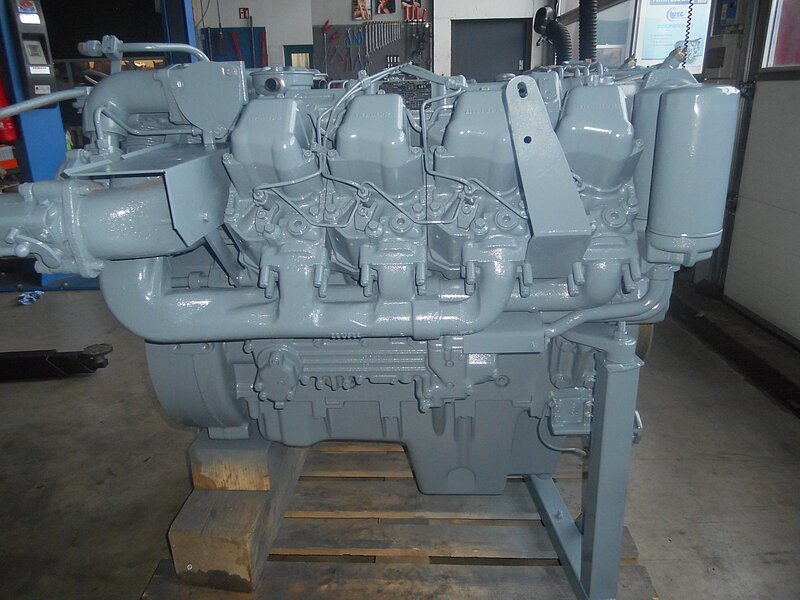
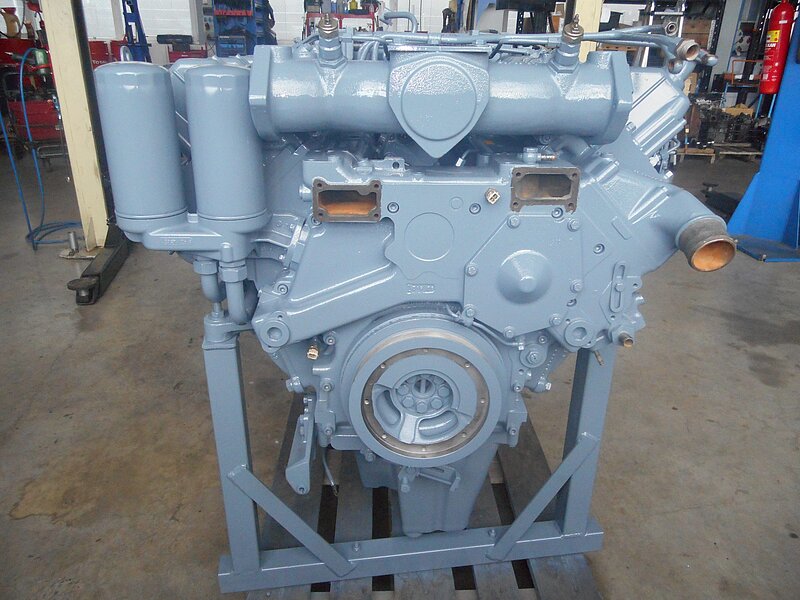
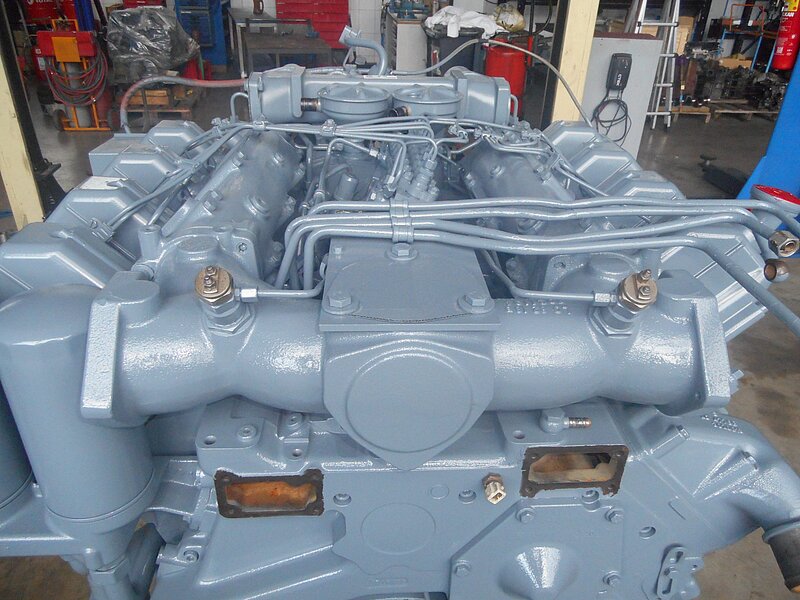
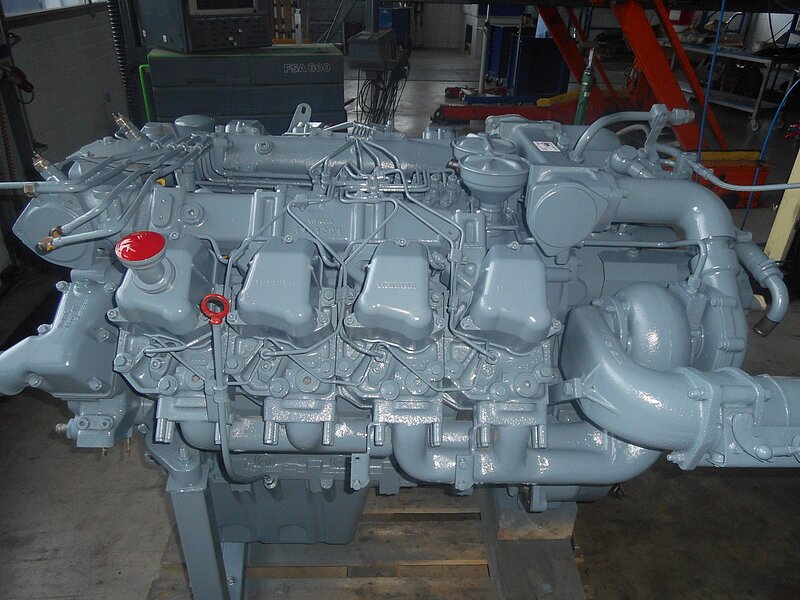

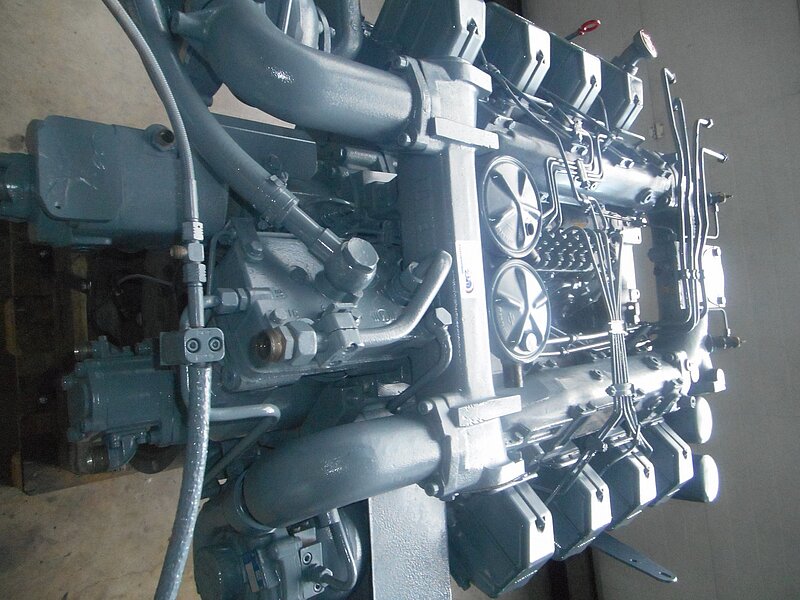
Mercedes-Benz M 130 / 280SL
Anlieferung
Daimler-Benz 280 SL mit verbautem Motortyp: M130
Demontage und Schadensfeststellung

Alle Flüssigkeitsstände überprüft, Motorprüflauf und Probefahrt durchgeführt.
Alle Funktionen am Fahrzeug überprüft. Antriebsstrang und Geräuschverhalten ist als normal zu bezeichnen. Der Motorlauf war unruhig und die Zylinder arbeiteten ungleichmäßig.
Instandsetzung
Motor mit Anbauteilen ausgebaut, demontiert und zerlegt.
Weiterhin wurden Schaltgetriebe, Abgasanlage, Klimaanlage, Fahrzeugkühler, Kraftstofftank und Bremsverstärker ausgebaut.
Alle Motorenteile sichtgeprüft und vermessen. Der Motor wurde im Vorfeld von einer Fremdfirma sandgestrahlt und mit großem Schmutzanteil instandgesetzt, dies hat zu großem Verschleiß an allen Motorenteilen geführt.

Kurbelwelle
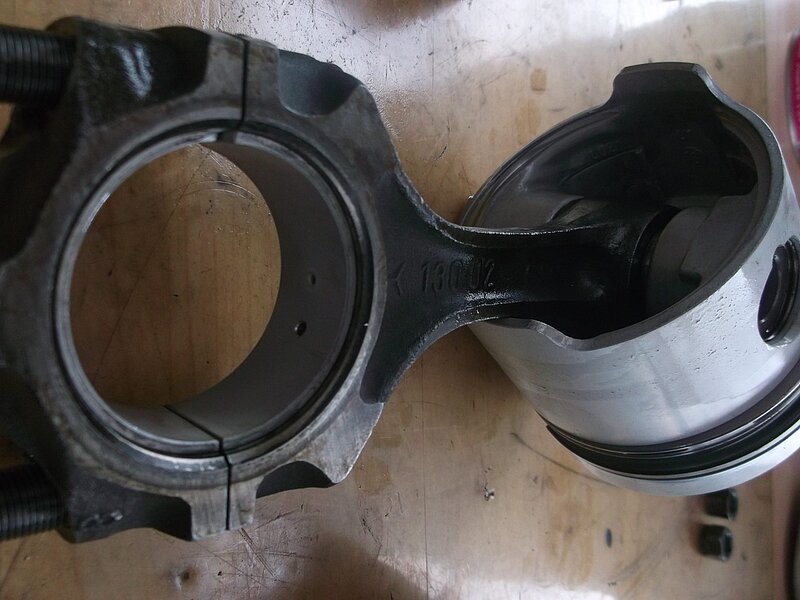
An der Kurbelwelle wurden die Haupt- und Pleuellagerzapfen geschliffen, poliert und geläppt. Anschließend wurde die Kurbelwelle plasmanitriert, gerichtet und nachgeläppt.
Motorblock
Alle Dicht-, Planflächen und Gewinde wurden überarbeitet.
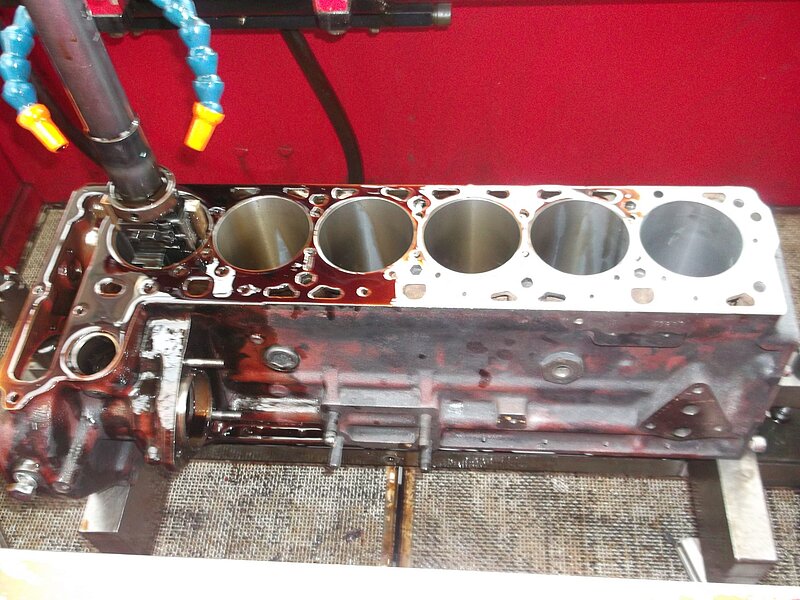
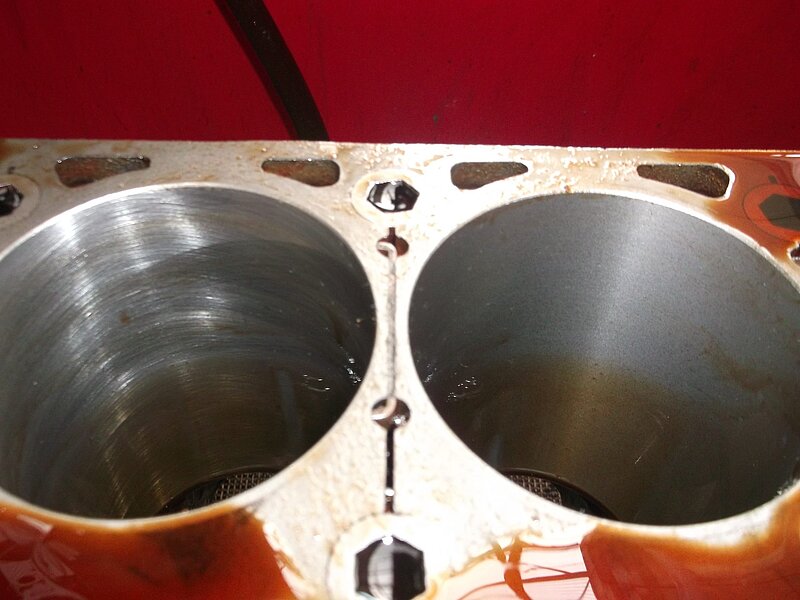
Kühlmittel- und Kalkrückstände entfernt. Zylinder hatten bereits das letzte Schleifmaß erreicht und mussten ausgebuchst werden. Zylinder aufgebohrt, Buchsenbundsitze eingefräst, Zylinderlaufbuchsen eingepresst, feingebohrt und gehont.


Zylinderkopf
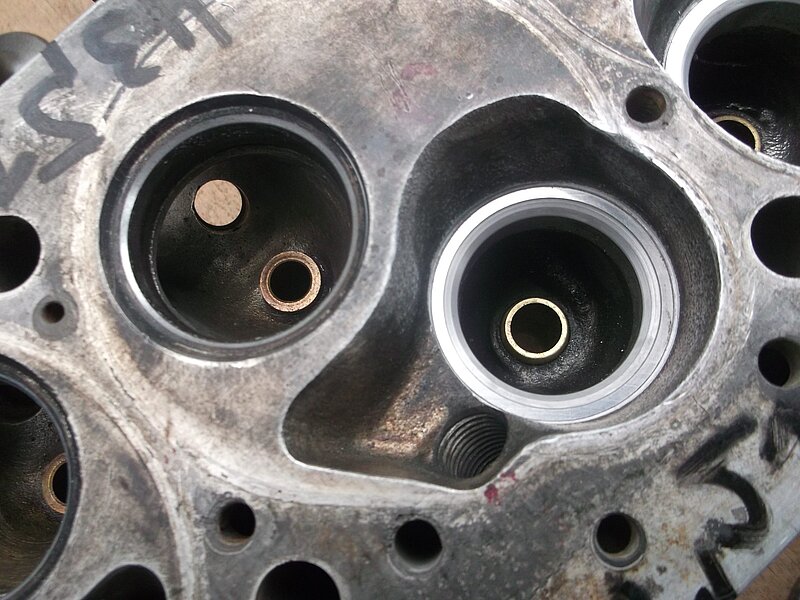
Ventilführungen erneuert und Ventilsitze gefräst.
Auslassventilsitzringe ausgefräst, Bleifrei-Ventilsitzringe angefertigt und eingeschrumpft.
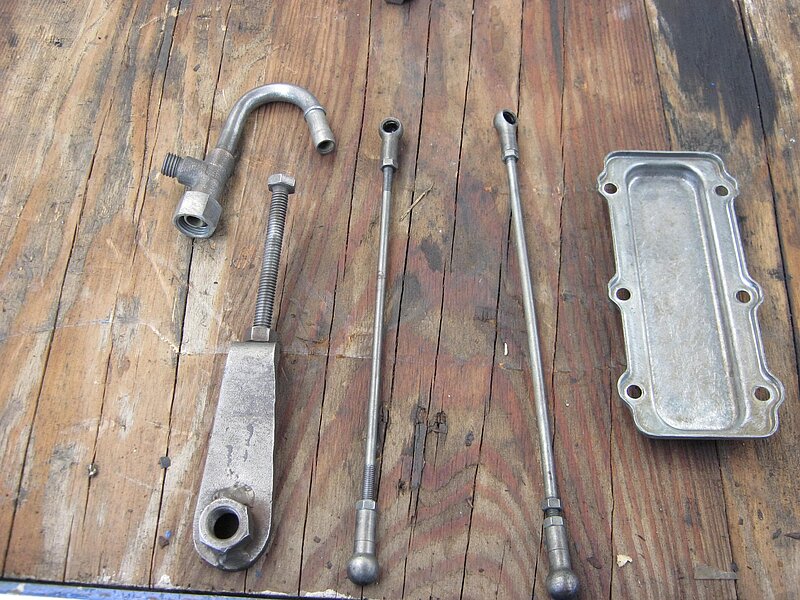
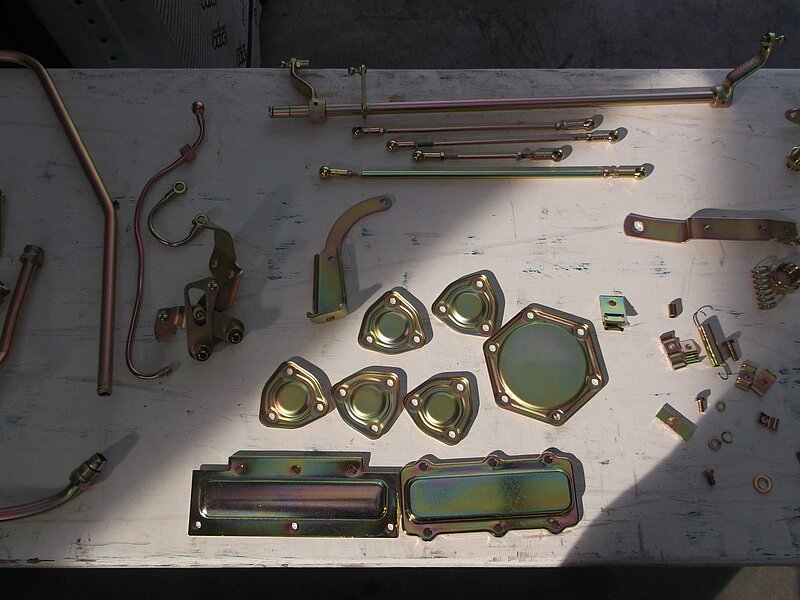
Optik
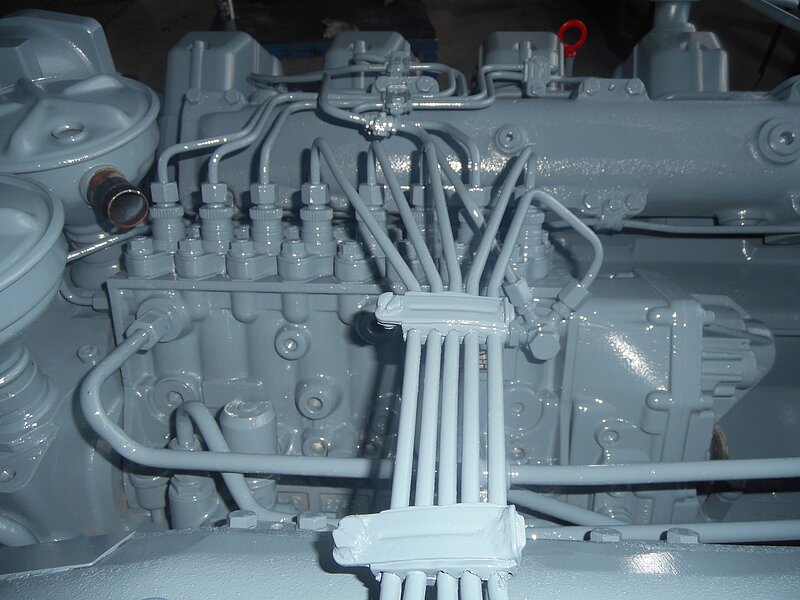
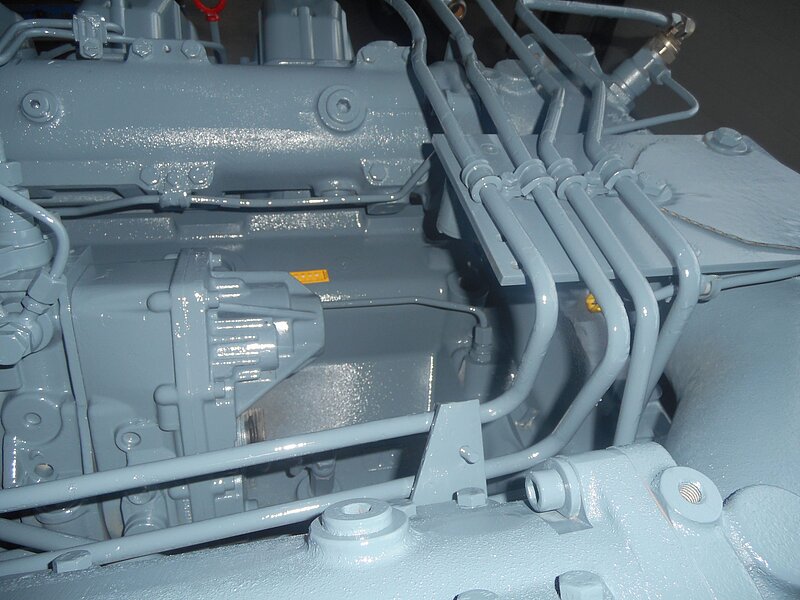
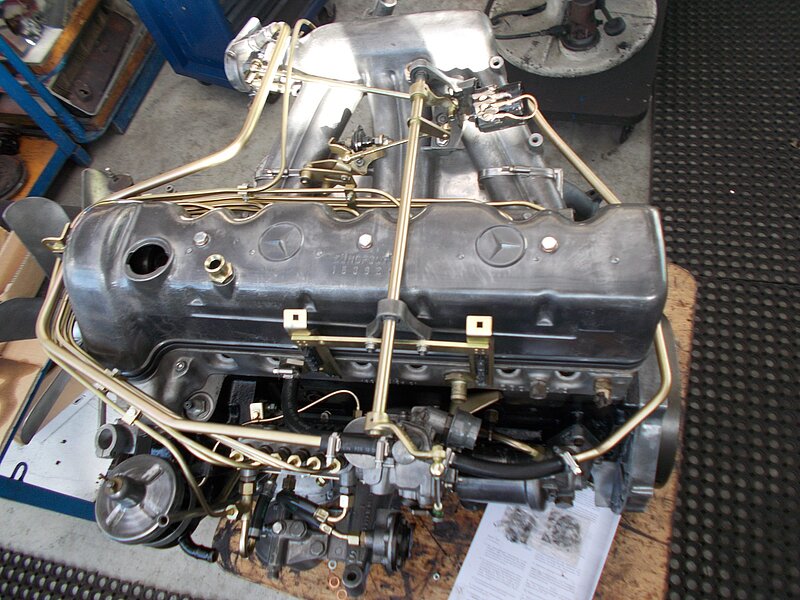
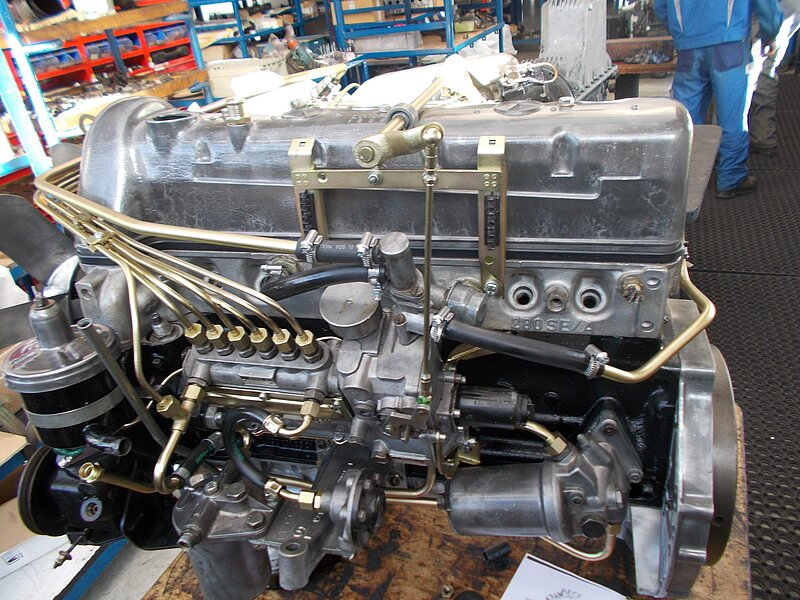
Alle Leitungen, Leitungshalter, Gestänge, Gelenke, Einspritzleitungen, Verschlussdeckel, Schrauben usw. gebürstet, geschliffen und zur Gelbverzinkerei geliefert.
Einspritzung
Einspritzpumpe am Prüfstand aufgebaut, Prüflauf durchgeführt und Einspritzdüsen überprüft.
Motormontage
Restliche Motorenteile nach Bedarf überarbeitet und Motor einbaufertig montiert.
Prüflauf
Motor am Prüfstand aufgebaut und Motorprüflauf durchgeführt.
Motor zur Abholung bereit
Motor zur Abholung verpackt/ bereitgestellt.
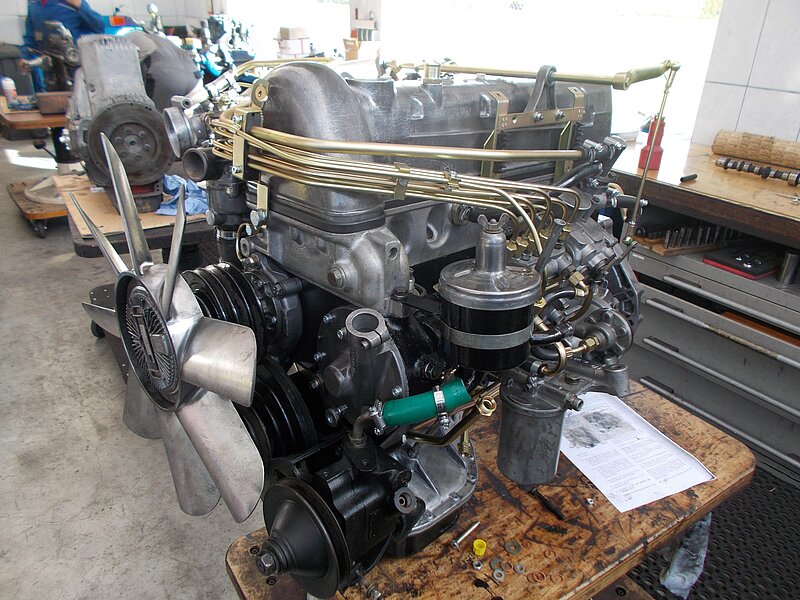
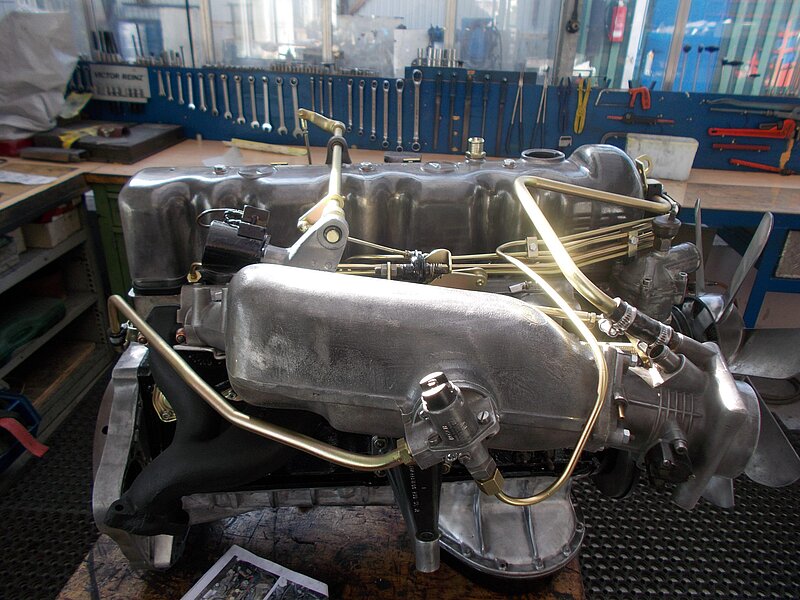

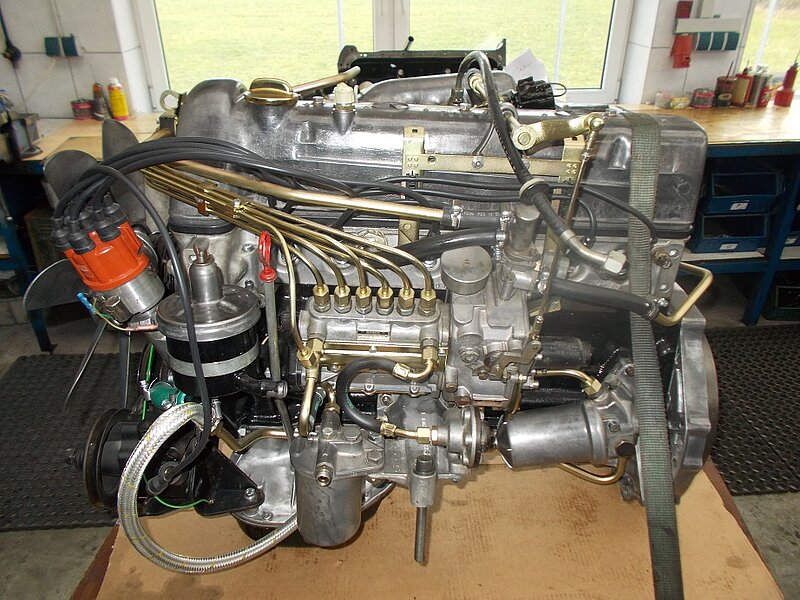
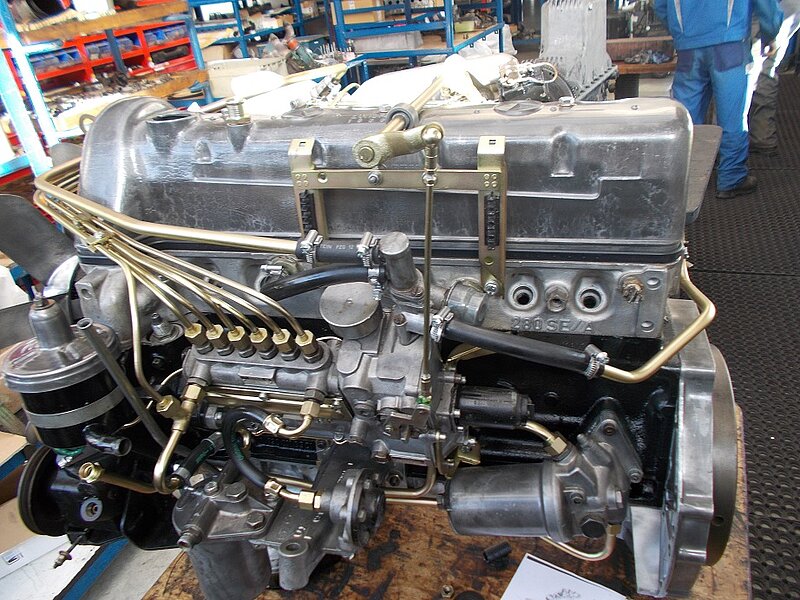
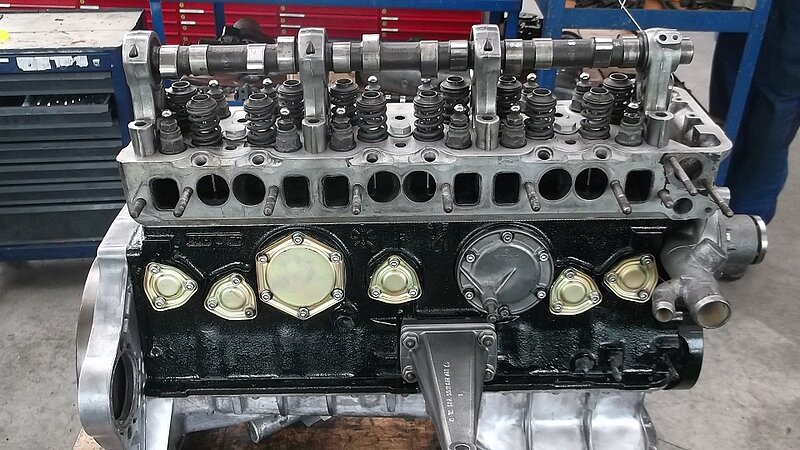
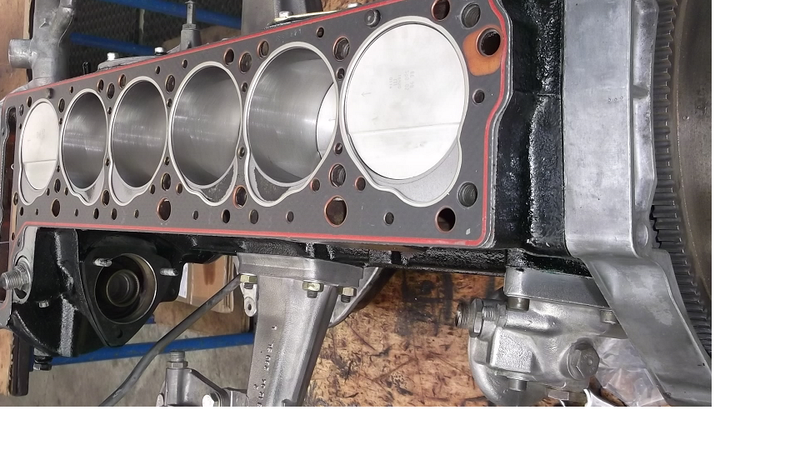
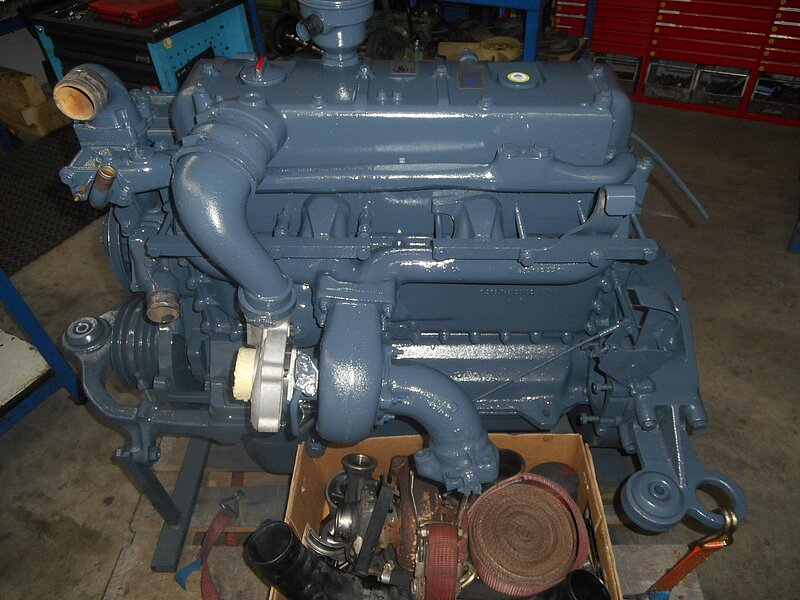
Mercedes-Benz OM 352
Anlieferung
Mercedes Benz Unimog Motor Typ OM352A
Motor vom vorherigen Standort zur Werkstätte nach Peiting überführt.
Demontage und Schadensfeststellung


Motor zerlegt, Motorenteile gereinigt, sichtgeprüft und vermessen. Verschleiß an Kolben, Zylinderbohrungen, Kurbelwellenlagern, Wasserpumpe, Thermostat, Einspritzdüseneinsätze, Pilotlager, Nockenwellenlagern, Ventile, Ventilsitzen, Zylinderkopfdichtungsfläche und Zylinderkopfdichtungsfläche am Motorblock festgestellt.
Instandsetzung
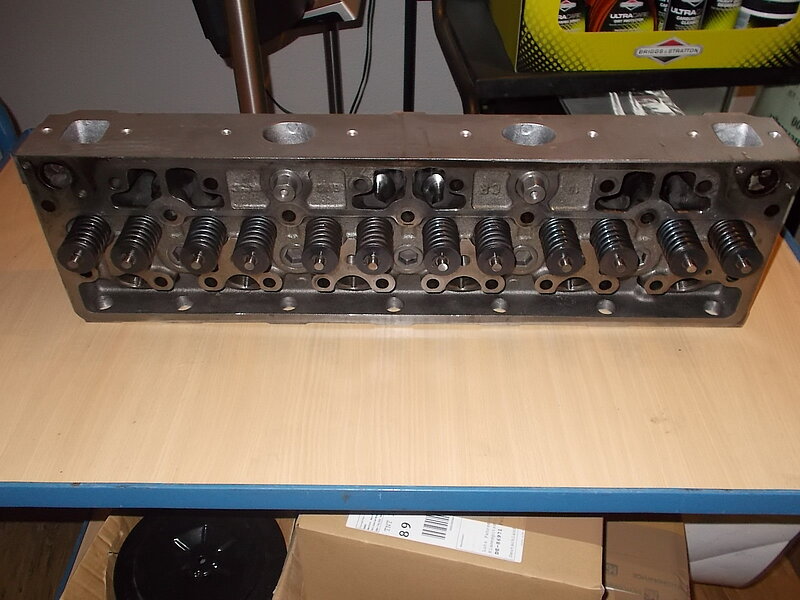
Zylinderkopf
Ventilsitzringe ausgefräst neue Ventilsitzringe angefertigt und eingepresst. Ventilsitze gefräst, Zylinderkopfdichtungsfläche plangefräst, Zylinderkopf nachgereinigt, Ventile montiert und O-Ringe von Wärmeschutzhülsen erneuert.
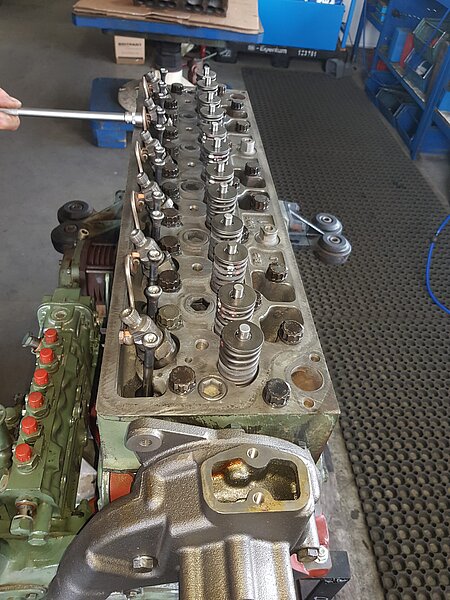
Einspritzung
Einspritzdüsenhalter zerlegt, Teile gereinigt und sichtgeprüft. Einspritzdüsenhalter mit neuen Einspritzdüseneinsatz komplettiert und Düsenöffnungsdruck eingestellt.
Einspritzpumpe teilzerlegt und Dichtungen von Einspritzpumpe am Regler und an Verstellwelle erneuert. Einspritzpumpe auf Prüfstand eingestellt.
Kurbelwelle
Kurbelwelle poliert und auf Radialschlag geprüft.
Starterzahnkranz
Starterzahnkranz überarbeitet und Schwungrad plangedreht.
Nockenwelle
Nockenwellenlager erneuert und Nockenwelle zur Probe montiert.
Motormontage
Zylinderkopfdichtungsfläche am Motorblock plangefräst, Kurbelwellenhaupt- und Pleuellager eingepasst und vermessen sowie neue Kolben auf Pleuelstangen montiert.


Restliche Motorenteile nach Bedarf überarbeitet und Motor mit Neuteilen lt. Aufstellung komplettiert.
Prüf-/Einstellarbeiten und Probelauf durchgeführt. Motor lackiert.
Mercedes-Benz OM 402
Anlieferung
Mercedes-Benz Actros 1844LS
Demontage und Schadensfeststellung

Motoröl und Kühlmittel abgelassen. Motorabdeckungen, Ventildeckel, Kipphebel, Stößelstangen, Ansaug-/ Abgaskrümmer, Einspritzleitungen, Zylinderköpfe, Ölwanne, Kolben mit Pleuelstangen, Zylinderlaufbuchsen, Druckrohre, Einspritzdüsen und Ventile ausgebaut. Motorenteile gereinigt, sichtgeprüft und vermessen.
Kolbenfresser an Zylinder Nr.: 1, Hitzerisse an Kolbenboden von restlichen Kolben, Schaden an Öleinfüllschlauch und Verschleiß an Pleuelbuchsen, Pleuellagern, Zylinderlaufbuchsen, Ventilen, Ventilsitzen, Zylinderkopfdichtungsflächen und Einspritzdüseneinsätzen festgestellt.
Instandsetzung
Zylinderkopf
Ventile am Sitz und Schaftende überschliffen und Konstantdrosselventile geschliffen. Ventilsitze gefräst sowie die Ventilsitze für Konstantdrosseln gefräst. Zylinderköpfe nachgereinigt und die Konstantdrosselventile mit neuen O-Ringen und Ventile mit neuen Ventilschaftabdichtungen montiert.
Einspritzung
Einspritzdüsenhalter zerlegt und gereinigt. Einspritzdüseneinsätze erneuert und Düsenöffnungsdruck eingestellt.

Motormontage
Neue Pleuellager in neue Pleuelstangen eingepasst und vermessen. Neue Kolben auf Pleuelstangen montiert.
Neue Zylinderlaufbuchsen in Motorblock eingepasst und Zylinderlaufbuchsenüberstehmaß eingestellt. Zylinderlaufbuchsen mit neuen O-Ringen montiert.
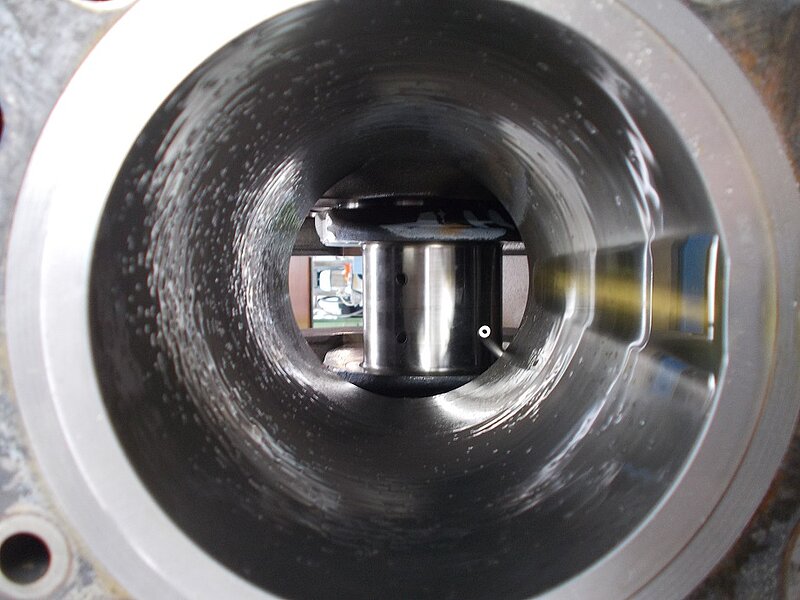
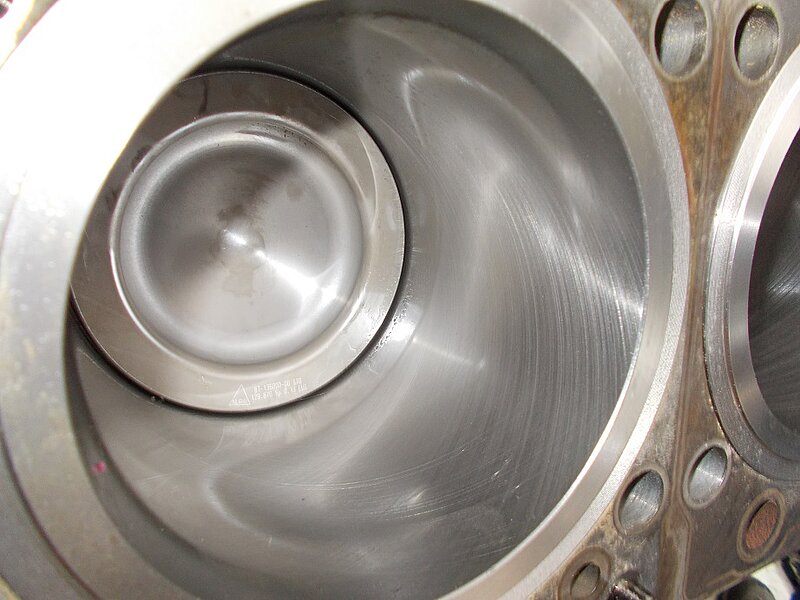

Kolben mit Pleuelstangen, Kolbenbodenkühlungen, Ölwanne, Zylinderköpfen, Ansaug-/ Abgaskrümmer, Einspritzleitungen, Stößelstangen, Kipphebeln, Ventildeckel und Motorabdeckungen komplettiert.
Prüf- und Einstellarbeiten durchgeführt. Motorölfilter, Kraftstofffilter und Luftfilter erneuert.
Motor mit neuem Motoröl und Kühlmittel befüllt, Kühlsystem entlüftet, Prüflauf und Probefahrt durchgeführt.
Kühlsystem gereinigt/gespült. Motorölaustritt aus Abgasanlage festgestellt. Abgasrohr demontiert und Sichtprüfung an Turbolader durchgeführt. Abgasrohr montiert.
Prüflauf
Prüflauf und Probefahrt durchgeführt. Fehlerspeicher von Motorsteuergerät ausgelesen/gelöscht.
Motor zur Abholung bereitgestellt
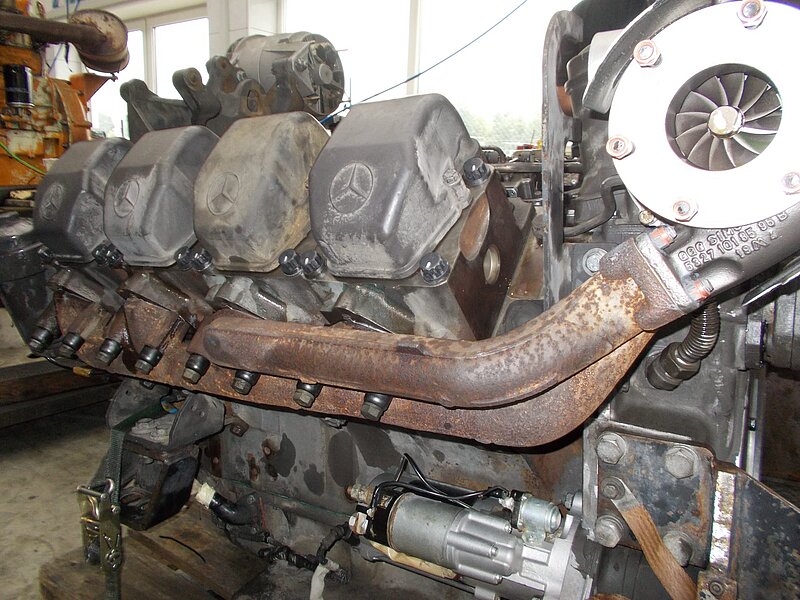
Mercedes-Benz OM 602
Anlieferung
Unimog mit Mercedes Benz
Motor-Typ: 602.989
Motor vom ursprünglichem Standort zur Werkstätte in Peiting überführt.
Demontage und Schadensfeststellung


Motor zerlegt, Motorenteile gereinigt, sichtgeprüft und vermessen. Verschleiß an Kolben, Kurbelwellenlagern, Zylinderkopfdichtungsfläche am Motorblock, Steuerkettensatz, Ölpumpenantriebskette, Kühlmittelpumpe, Dämpfer für Spannrolle, Spannrolle, Umlenkrolle, Kühlmittelthermostat, Einspritzdüseneinsätzen, Nadelhubgeber, Ventile, Ventilsitze, Zylinderkopfdichtungsfläche, Auslassventilführung und Turbolader festgestellt.
Instandsetzung
Zylinderkopf
Ventile am Sitz und Schaftende überschliffen und neuen Zylinderkopf nachgereinigt. Ventile mit neuen Ventilschaftabdichtungen montiert.
Einspritzung
Einspritzdüsenhalter zerlegt, Teile gereinigt und sichtgeprüft. Einspritzdüsenhalter mit neuen Einspritzdüseneinsätzen komplettiert und Düsenöffnungsdruck eingestellt. Einspritzpumpe auf Prüfstand aufgebaut und Prüflauf durchgeführt.
Kurbelwelle
Kurbelwelle poliert, auf Radialschlag geprüft und nachgereinigt.
Motorblock
Zylinder nachgehont und Zylinderkopfdichtungsfläche am Motorblock plangefräst. Kurbelwellenhaupt-/Pleuellager eingepasst und vermessen. Neue Kolben auf Pleuelstangen montiert.
Motormontage
Restliche Motorenteile nach Bedarf überarbeitet und Motor mit Neuteilen laut Aufstellung komplettiert. Prüf- und Einstellarbeiten durchgeführt.


Mercedes-Benz OM 616
Anlieferung
Mercedes Benz Unimog Typ 421
Motor-Typ/Nr.: OM616.915
Demontage und Schadensfeststellung

Motor zerlegt, Motorenteile gereinigt, sichtgeprüft und vermessen. Verschleiß an Kurbelwellenlagern, Zylinderlaufbuchsen, Kolben, Zylinderkopfdichtungsfläche am Motorblock, Ventilen, Ventilsitzen, Zylinderkopfdichtungsfläche, Steuerkette, Steuerkettenspann-/Führungsschienen, Kühlmittelpumpe, Einspritzdüseneinsätze und Kupplungssatz festgestellt.
Instandsetzung
Zylinderkopf
Ventilsitz gefräst, Zylinderkopfdichtungsfläche plangefräst und Zylinderkopf nachgereinigt.
Vorkammern zur Probe montiert, Vorkammerüberstehmaß eingestellt und Vorkammern eingebaut. Neue Ventile mit Ventilschaftabdichtungen montiert.
Einspritzung
Einspritzdüsenhalter zerlegt, Teile gereinigt und sichtgeprüft. Einspritzdüsenhalter mit neuem Einspritzdüseneinsatz komplettiert und Düsenöffnungsdruck eingestellt. Einspritzpumpe zerlegt, Teile gereinigt und sichtgeprüft, Einspritpumpe mit neuen Pumpenelementen, Druckventilen, Federn für Pumpenelemente und Dichtungen komplettiert. Prüf- und Einstellarbeiten durchgeführt. Einspritzpumpe auf Prüfstand aufgebaut und nach Kundenangabe eingestellt. Auflagefläche für Kupplungsmitnehmerscheibe am Schwungrad plangedreht. Dichtfläche von Abgaskrümmer plangefräst.
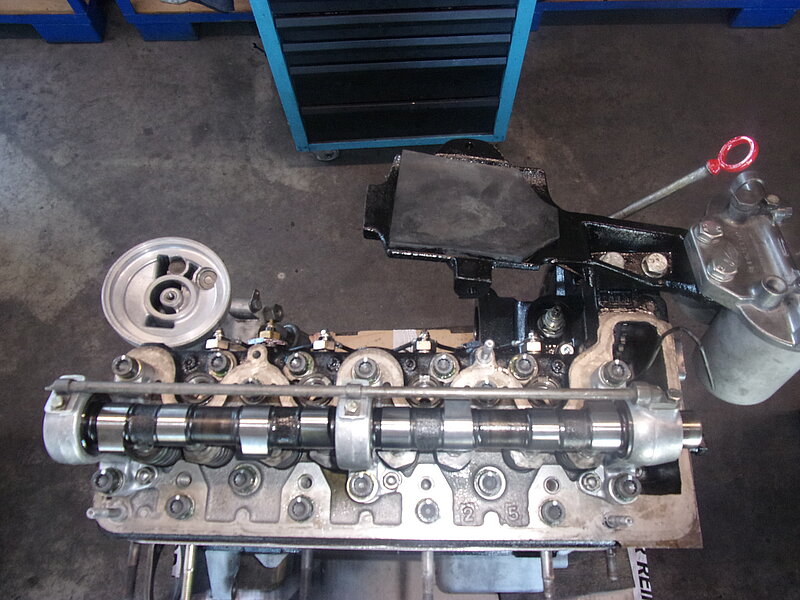
Nockenwelle
Nockenwelle auf Rundlauf geprüft und poliert.
Kurbelwelle
Kurbelwellenhaupt-/Pleuelzapfen poliert, Kurbelwelle auf Radialschlag geprüft und nachgereinigt. Pleuelstange gewinkelt, Kurbelwelle, Pleuel und Kolben (Ausführung OM617) zur Probe montiert und Position von Ölkanal ermittelt.
Motorblock
Motorblock für Kolbenbodenkühlungen und Kolbenbodenkühlungen für Anwendung OM616 umgebaut.
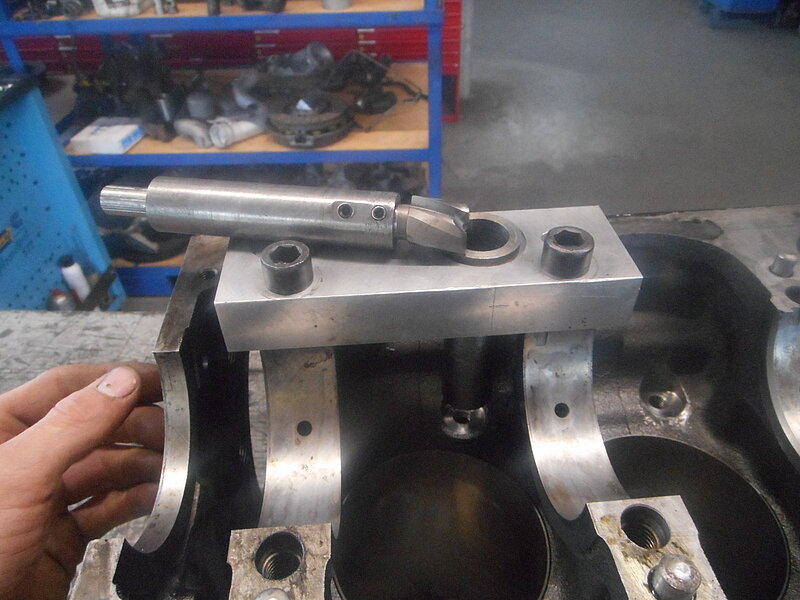
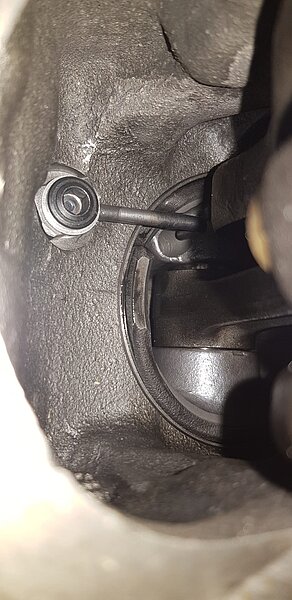
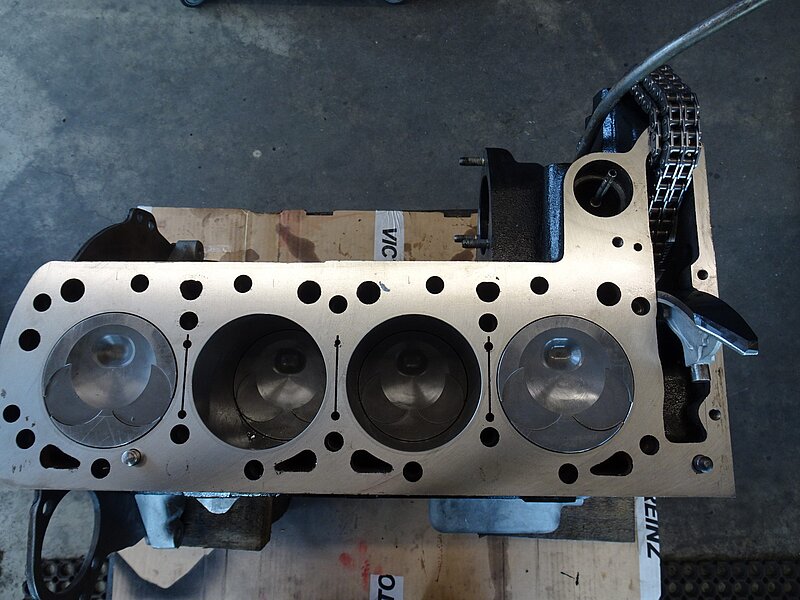
Motorölkanal Verschlusskugeln ausgebaut und Gewinde geschnitten. Motorblock und Ölkanal nachgereinigt, Motorblock nachgereinigt, neue Kurbelwellenhaupt- und Pleuellager eingepasst und vermessen.
Neue Kolben auf Pleuelstangen montiert. Motorölwanne für Turboladerrücklauf umgebaut, Gewindestutzen angefertigt und eingeschweißt.
Motorölpumpe
Ölpumpe (Ausführung OM617 hohe Pumpenräder) zerlegt, gereinigt und Ansaugtrichter umgebaut. Ölpumpe zur Probe montiert und Platz in Ölwanne überprüft.
Optik
Motorenteile wie Zylinderkopf, Motorblock, Motoraufhängung und Anbauteile lackiert. Anbauteile aus Aluminium wie Ventiledeckel, Ölwanne, Motorhaltert usw. kunststoffgestrahlt.
Antrieb für Drehzahlmesser abgedichtet.
Lagerbuchse von Ölpumpenantrieb abgedreht und Haltebohrung versetzt.
Motormontage
Restliche Motorenteile nach Bedarf überarbeitet und Motor mit Neuteilen laut Aufstellung montiert.
Prüf- und Einstellarbeiten durchgeführt.
Prüflauf
Motor auf Prüfstand aufgebaut, Prüflauf und Einstellarbeiten durchgeführt. Abregeldrehzahl auf 3600 U/min eingestellt und Kupplungssatz montiert.
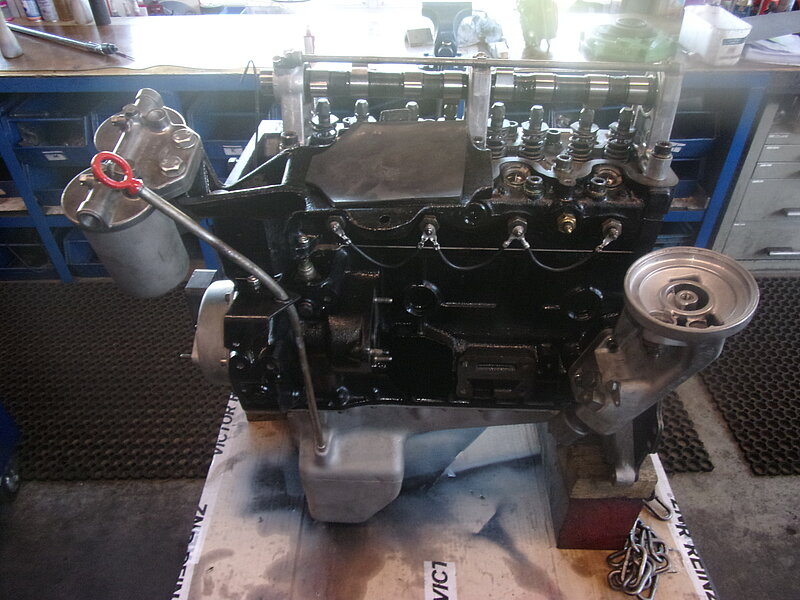
Mercedes-Benz OM 617 300D W123
Anlieferung
Mercedes Benz 300D W123
Motor-Typ: OM617.912-12-125340
Demontage und Schadensfeststellung

Motor zerlegt, Motorenteile gereinigt, sichtgeprüft und vermessen. Schaden an 1 Glühkerze und Verschleiß an Kurbelwellenlagern, Steuerkettensatz, Nockenwellenrad, Lagerbuchse von Ölpumpenantriebswelle, Einspritzdüseneinsatz, Kolben, Zylinderbohrungen, Kurbelwellenlagern, Kühlmittelthermostat, Kühlmittelpumpe, Auslassventilführungen, Ventile und Zylinderkopfdichtungsfläche vom Zylinderkopf sowie vom Motorblock festgestellt.
Instandsetzung
Zylinderkopf
Vorkammern von Zylinderkopf ausgebaut und Vorkammern gereinigt. Auslassventilführung ausgebaut, Grundbohrung für Ventilführung am Zylinderkopf vermessen, neue Ventilführung vermessen und eingebaut. Einlassventil am Sitz überschliffen, Ventilsitz gefräst und Zylinderkopfdichtungsfläche plangefräst. Zylinderkopf nachgereinigt, Ventile mit neuen Ventilschaftabdichtungen montiert, Vorkammern eingebaut und Vorkammerüberstehmaß überprüft.
Einspritzung
Einspritzdüsenhalter zerlegt, Teile gereinigt und sichtgeprüft. Einspritzdüsenhalter mit neuem Einspritzdüseneinsatz komplettiert und Düsenöffnungsdruck eingestellt. Einspritzpumpe zerlegt, Teile gereinigt und sichtgeprüft. Einspritzpumpe mit neuem Dichtungssatz komplettiert. Einspritzpumpe auf Prüfstand aufgebaut und Prüflauf und Einstellarbeiten nach Herstellervorgaben durchgeführt.
Kraftstoffpumpe
Kraftstoffförderpumpe zerlegt, Teile gereinigt, Dichtringe und Rückschlagventile erneuert und Kraftstoffförderpumpe komplettiert.
Kurbelwelle
Pleuelstange gewinkelt, Kurbelwelle auf Radialschlag geprüft, alle Lagerstellen poliert/geläppt und Kurbelwelle montagefertig nachgereinigt.
Motorblock
Zylinder feingebohrt und gehont, Zylinderkopfdichtungsfläche von Motorblock plangefräst. Motorblock montagefertig nachgereinigt und Ölkanäle gespült. Neue Kurbelwellenhaupt-/Pleuellager eingepasst und vermessen. Neue Kolben auf Pleuelstange montiert.
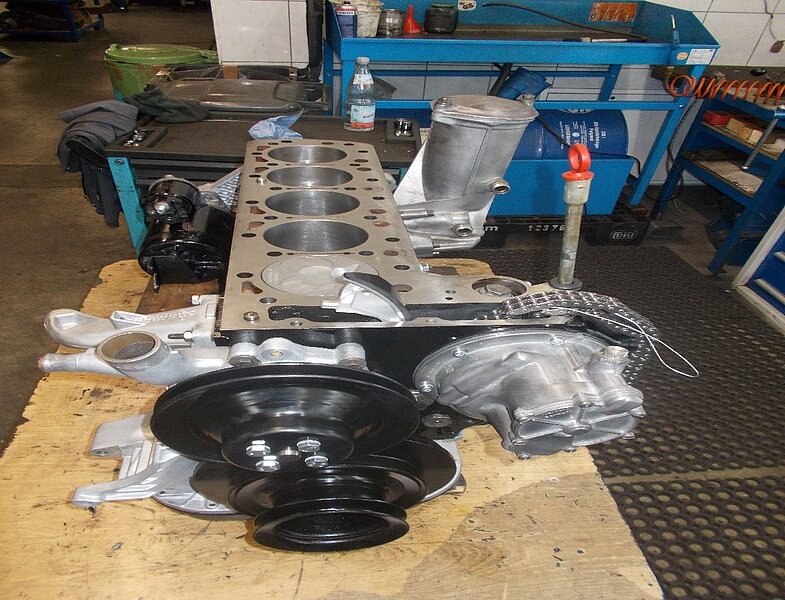
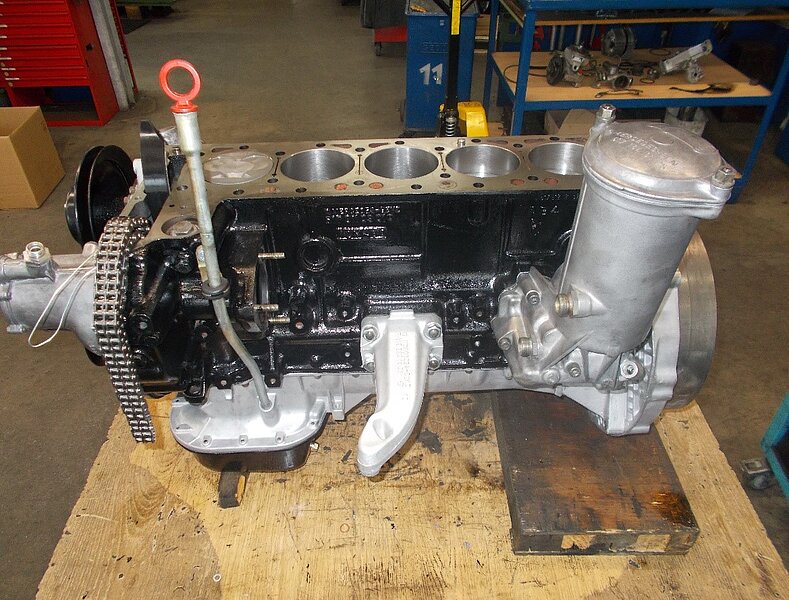
Kurbelwelle zur Probe montiert und Axialspiel überprüft.
Motormontage
Restliche Motorenteile nach Bedarf überarbeitet und Motor mit Neuteilen lt. Aufstellung komplettiert. Prüf- und Einstellarbeiten durchgeführt.

Prüflauf
Motor auf Prüfstand aufgebaut und Prüflauf durchgeführt. Motoröldruck und Abregeldrehzahl überprüft. Sichtprüfung auf Dichtheit des Motors durchgeführt. Motor von Prüfstand abgebaut und für die Abholung verpackt.
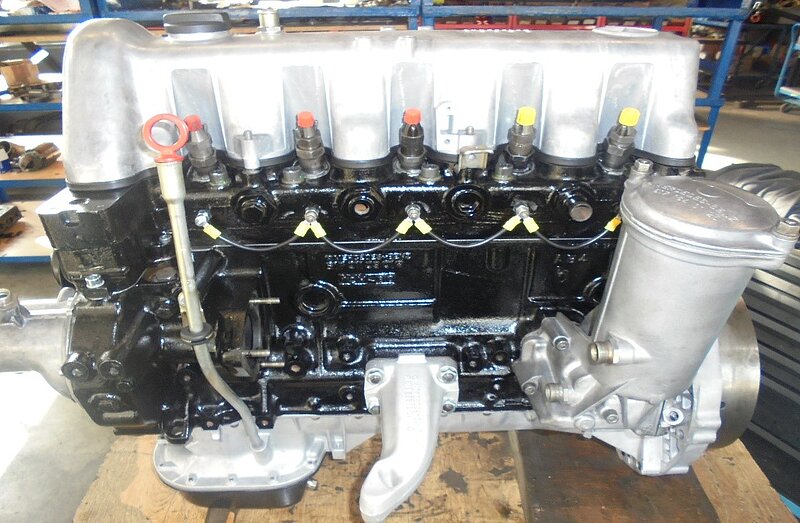
Mercedes-Benz OM 617 G300
Anlieferung
Mercedes Benz G 300
Motortyp/Nr.: OM617.952-10-001447
Demontage und Schadensfeststellung

Motor zerlegt, Motorenteile gereinigt, sichtgeprüft und vermessen. Schaden an Kolben und Verschleiß an Zylinderlaufbuchsen, Kurbelwellenlagern, Steuerkettensatz, Zylinderkopfdichtungsfläche von Motorblock, Ventile, Ventilsitze, Zylinderkopfdichtungsfläche, Kühlmittelpumpe, Kühlmittelthermostat, Motorölpumpe und Keilriemen festgestellt.
Instandsetzung
Zylinderkopf
Hohlschraube für Kühlmittelleitung am Zylinderkopf ausgebohrt und Gewinde instandgesetzt. Ventil am Sitz überschliffen, Auslassventilführung ausgebaut und Grundbohrung vermessen. Neue Ventilführung vermessen/überarbeitet und eingebaut. Ventilsitz gefräst, Zylinderkopfdichtungsfläche plangefräst und Vorkammer in Zylinder eingebaut. Vorkammerüberstehmaß überprüft, Zylinderkopf nachgereinigt, Ventile mit neuen Ventilschaftabdichtungen montiert und auf Dichtheit überprüft.
Motorblock
Zylinder Nr. 3 vorgebohrt und Zylinderlaufbuchse eingebaut. Zylinder feingebohrt und gehont auf Standard 90,90mm auf 91,50mm. Zylinderkopfdichtungsfläche von Motorblock plangefräst. Motorblock montagefertig nachgereinigt und Ölkanäle gespült.
Kurbelwelle
Kurbelwelle auf Radialschlag geprüft, alle Lagerstellen poliert/geläppt und Kurbelwelle montagefertig nachgereinigt. Pleuelstange gewinkelt.
Optik
Motorenteile nach Bedarf nachgereinigt. Aluminiumteile kunststoffgestrahlt und Guß- und Stahlteile schwarz lackiert.
Einspritzung
Düsenöffnungsdruck und Spritzbild von Einspritzdüsenhalter sichtgeprüft. Einspritzpumpe teilzerlegt, Teile gereinigt und sichtgeprüft. Einspritzpumpe komplettiert und auf Prüfstand aufgebaut. Prüflauf laut Herstellervorgabe durchgeführt.
Nockenwelle
Nockenwelle auf Radialschlag geprüft. Nocken und Lagerstellen poliert/geläppt und Nockenwelle montagefertig nachgereinigt.
Motormontage
Neue Kurbelwellenhaupt-/Pleuellager eingepasst und vermessen. Kolben auf Pleuelstange montiert. Restliche Motorenteile nach Bedarf überarbeitet und Motor mit Neuteilen lt. Aufstellung komplettiert. Prüf- und Einstellarbeiten durchgeführt.


Prüflauf
Motor auf Prüfstand aufgebaut und Prüflauf durchgeführt. Leerlaufdrehzahl und Abregeldrehzahl überprüft. Motoröldruck im kalten und betriebswarmen Zustand überprüft. Motor von Prüfstand abgebaut.
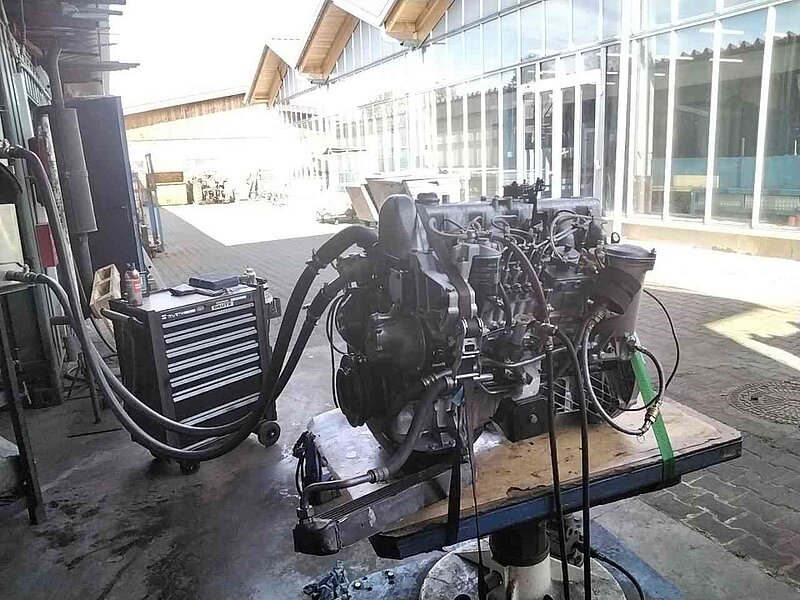
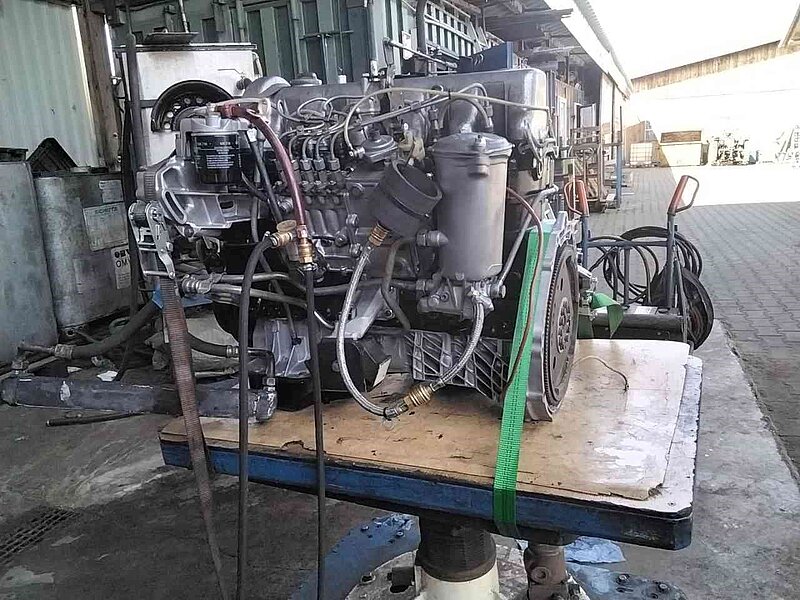
Motor zur Abholung bereitgestellt
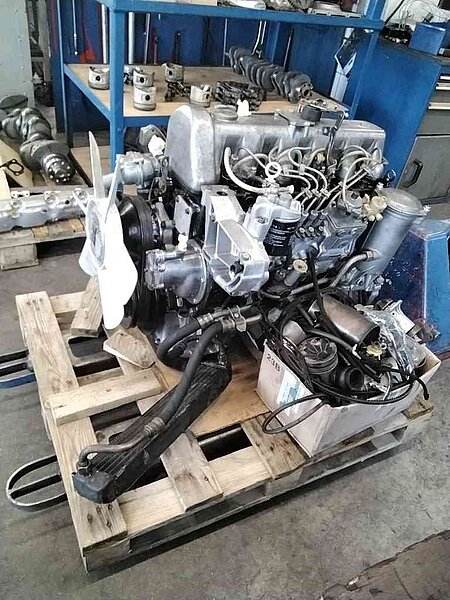
Mercedes-Benz OM 636
Anlieferung
Mercedes Benz Unimog Typ 411
Motor-Typ.: OM636
Demontage und Schadensfeststellung

Motor zerlegt, Motorenteile gereinigt, sichtgeprüft und vermessen. Schaden an Windflügel, einer Vorkammer und Verschleiß an Ventilen, Ventilsitzen, Zylinderkopfdichtungsfläche, Kurbelwellenlagern, Zylinderbohrungen, Zylinderkopfdichtungsfläche am Motorblock, Kühlmittelpumpe, Pilotlager, Lager für Einspritzpumpenantrieb und Verhärtung der Dichtungen festgestellt.
Instandsetzung
Motorblock
Kernlochdeckel von Motorblock und Zylinderkopf ausgebaut und Kühlkanäle von Motorblock und Zylinderkopf im Säurebad entkalkt. Kühlkanäle gespült, Bohrungen für Kernlochdeckel gereinigt und neue Kernlochdeckel eingebaut.
Zylinderkopf
Zylinderkopfdichtungsfläche plangefräst.
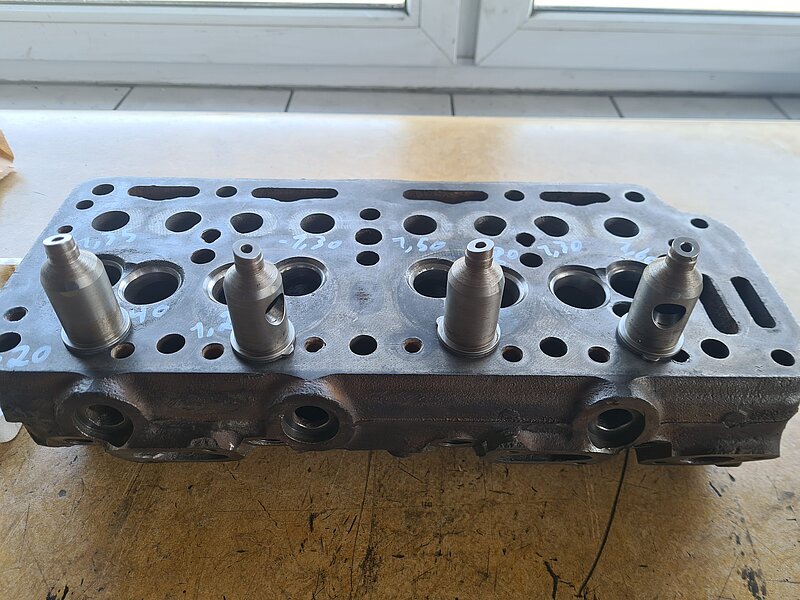
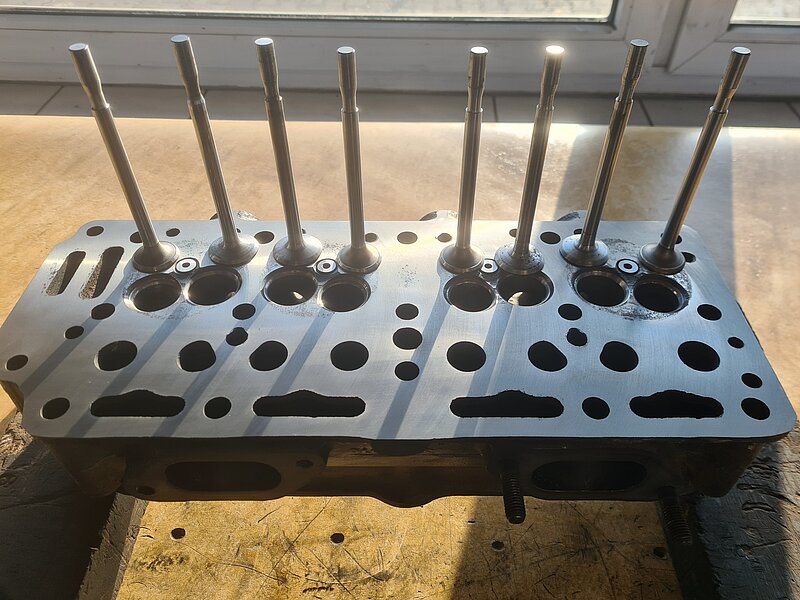
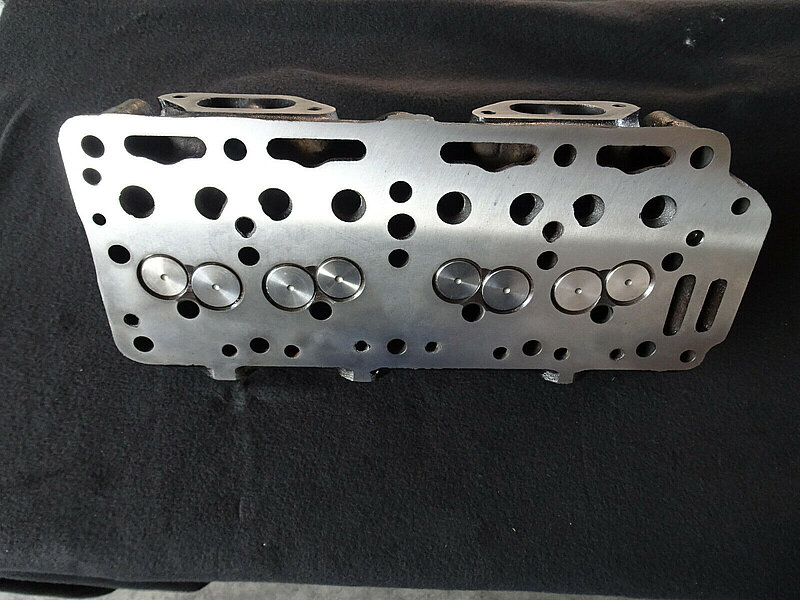
Neue Vorkammern in Zylinderkopf eingebaut und Vorkammerüberstehmaß überprüft.
Einspritzung
Einspritzdüsenhalter zerlegt, Teile gereinigt und sichtgeprüft. Einspritzdüsenhalter mit neuem Einspritzdüseneinsatz komplettiert und Düsenöffnungsdruck eingestellt. Einspritzpumpe zerlegt, Teile gereinigt, sichtgeprüft und vermessen. Einspritzpumpe mit neuen Nockenwellenlagern, Elementen, Federn für Elemente, Druckventilen, Membrane und Dichtungen komplettiert.
Prüf- und Einstellarbeiten durchgeführt, Einspritzpumpe auf Prüfstand aufgebaut und Prüflauf lt. Herstellervorgabe durchgeführt.

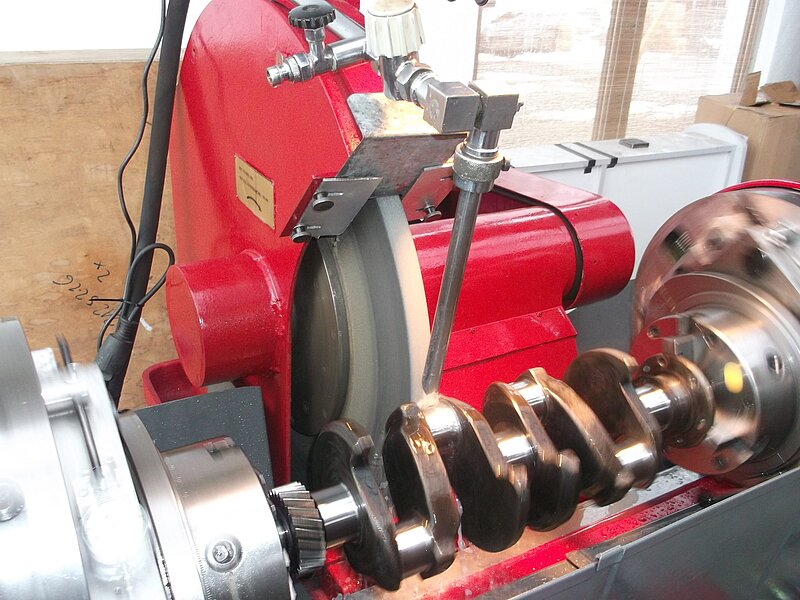
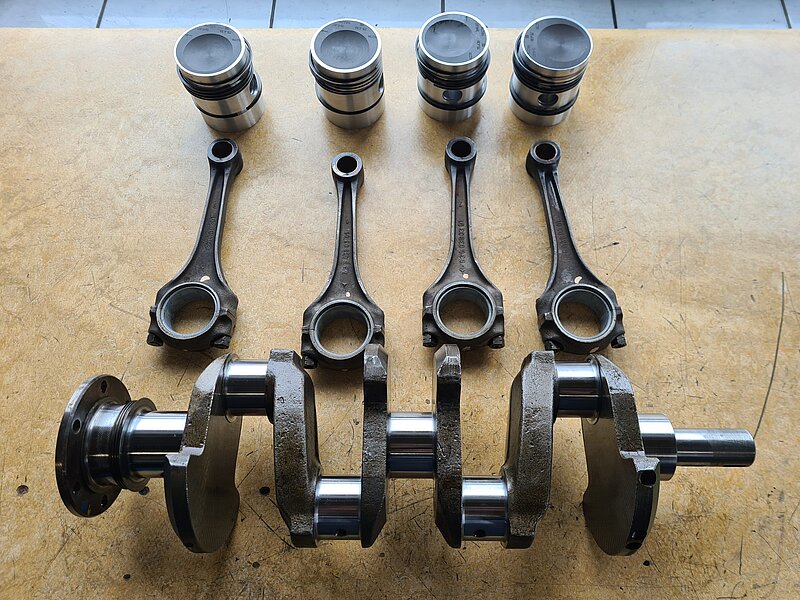
Kurbelwelle
Kurbelwelle auf Radialschlag geprüft und alle Lagerstellen poliert/geläppt. Kurbelwelle montagefertig nachgereinigt.
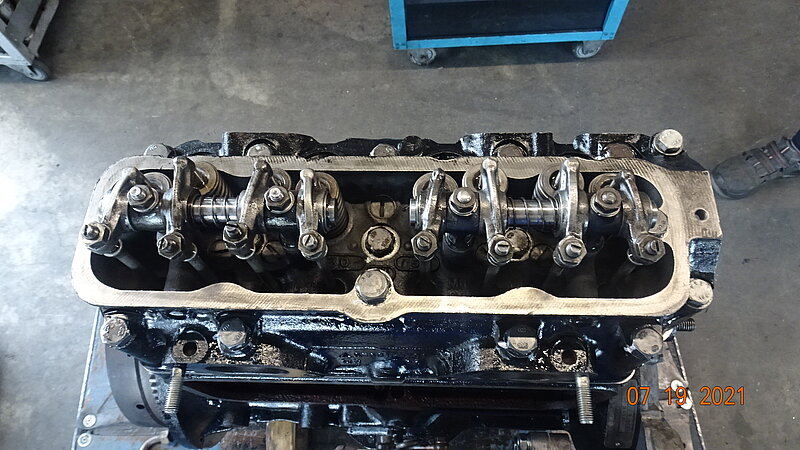
Kipphebel
Kipphebel von Kipphebelwelle demontiert und Kipphebel an Auflagefläche für Ventilschaftende überschliffen. Kipphebelwelle überarbeitet/geläppt und alle Teile nachgereinigt. Kipphebel auf Welle montiert.
Auflagefläche für Kupplungsmitnehmerscheibe am Schwungrad überarbeitet.
Nockenwelle
Nockenwellenlager überarbeitet, Nockenwelle poliert und montagefertig nachgereinigt.
Umbau

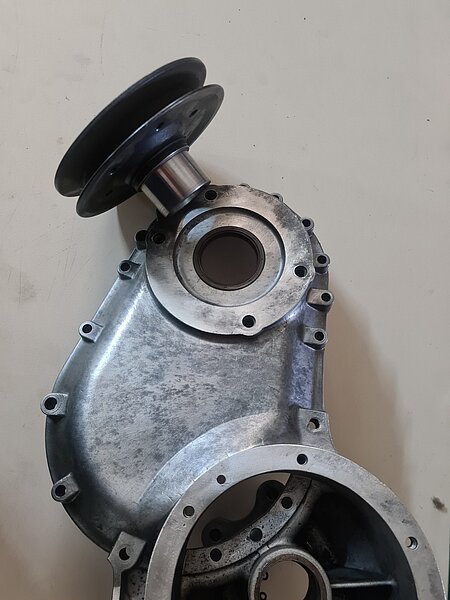

Motorblock
Zylinder vorgebohrt, Zylinderlaufbuchse eingebaut, Zylinder feingebohrt und gehont auf 1. Übermaß 75,50 mm. Zylinderkopfdichtungsfläche von Motorblock plangefräst.
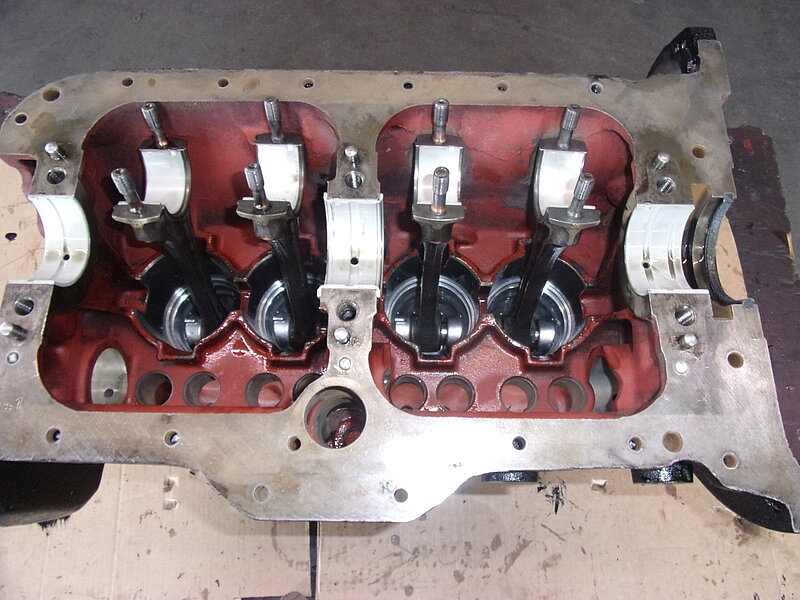
Motormontage
Neue Kurbelwellenhaupt- und Pleuellager eingepasst und vermessen, Axialspiel eingestellt.
Restliche Motorenteile nach Bedarf überarbeitet und Motor mit Neuteilen laut Aufstellung komplettiert. Prüf- und Einstellarbeiten durchgeführt.
Prüflauf
Motor auf Prüfstand aufgebaut und Prüfstandslauf durchgeführt. Prüf- und Einstellarbeiten durchgeführt.
Motoröldruck im kalten und betriebswarmen Zustand, bei Leerlauf und Abregeldrehzahl überprüft.
Zylinderkopfschrauben nach Warmlauf nachgezogen, Ventilspiel überprüft und Ventildeckel montiert. Motor vom Prüfstand abgebaut und Motor teillackiert.
Motor zur Abholung bereitgestellt
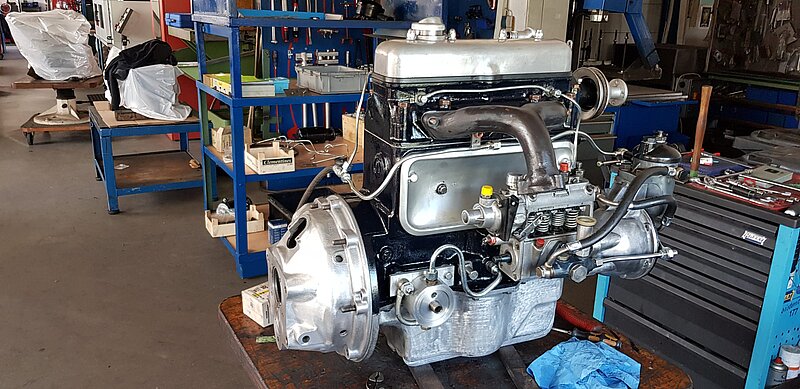

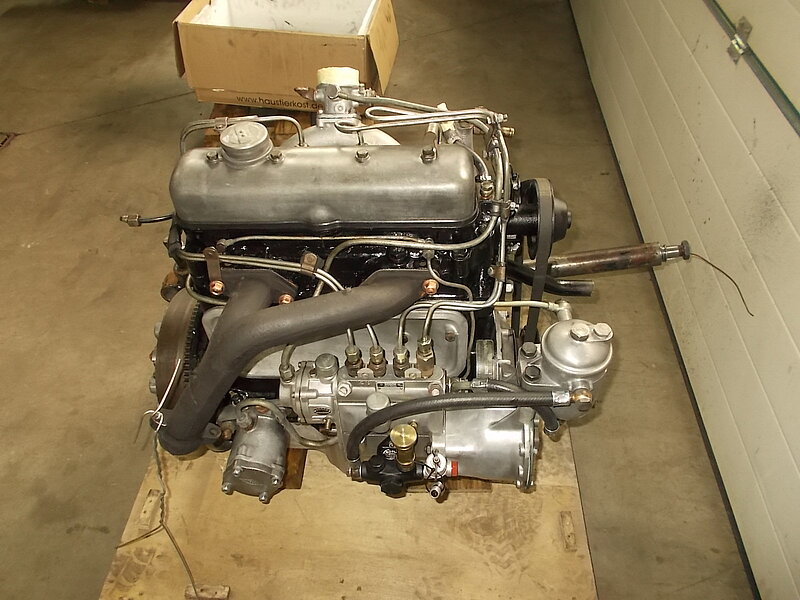
Mercedes-Benz M 127 / 220 SL
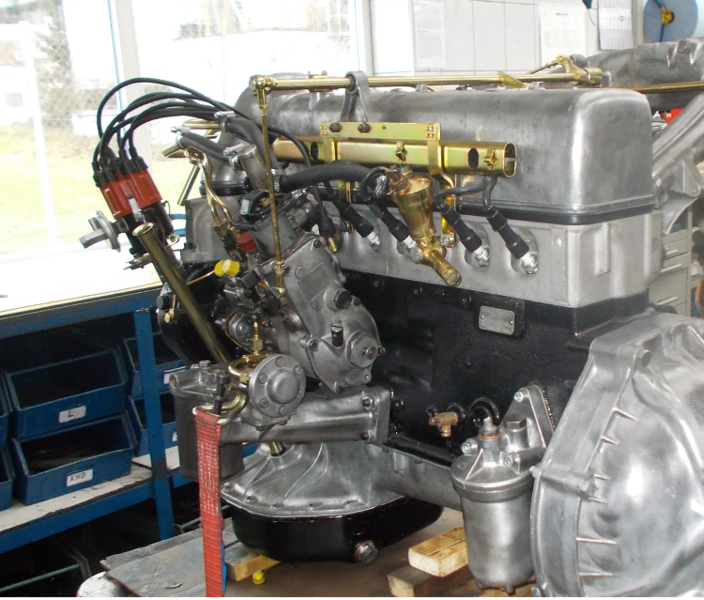
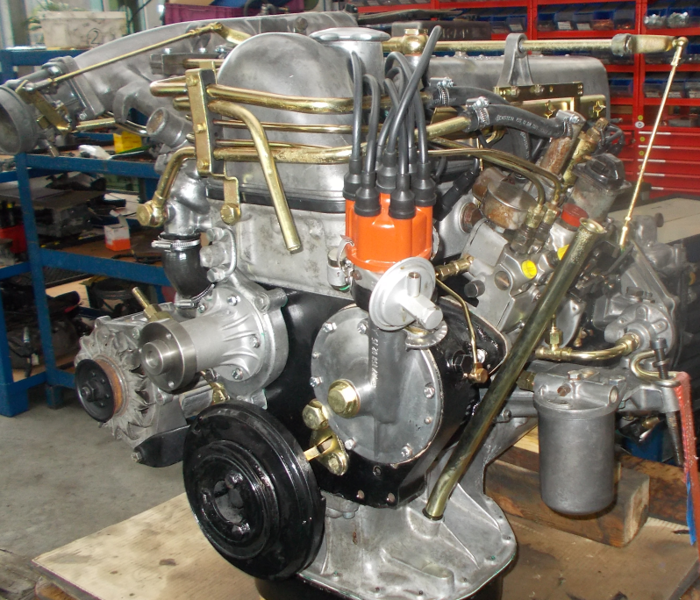
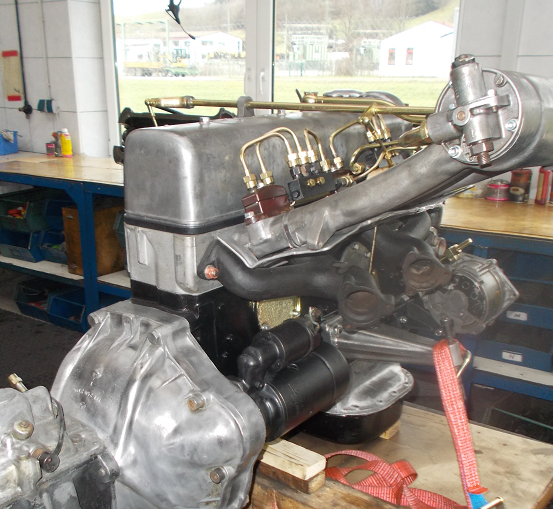
Mercedes-Benz Mercedes Motor
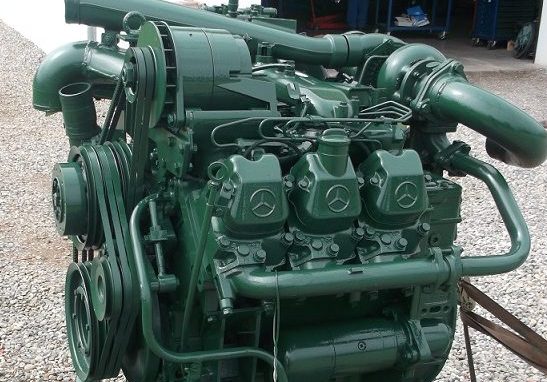
MWM TD226.3.B
Anlieferung
Fendt Schlepper Typ: 307 LSA mit MWM-Motor
Motor-Typ: TD226.3.B
Demontage und Schadensfeststellung
Motor und Zylinderköpfe zerlegt. Motorenteile gereinigt, sichtgeprüft und vermessen. Schaden/Verschleiß an Zylinderkopfdichtungsfläche am Motorblock, Zylinderlaufbuchsen-Auflageflächen am Motorblock, Pleuelbuchsen, Pleuellagern, Hauptlagern, Anlaufscheiben, Zylinderlaufbuchsen, Kolben, Ventilstößeln, Ventilen, Ventilsitzen, Zylinderkopfdichtungsflächen, Kraftstoffförderpumpe, Kühlmittelpumpe, Kühlmittelleitungen, Einspritzdüseneinsätzen, Ölwanne und Ölansaugrohr festgestellt. Dichtheitsdruckprüfung am Ölkühler durchgeführt.

Instandsetzung
Zylinderkopf
Ventilsitze gefräst, Zylinderkopfdichtungsflächen plangefräst und Einlassventile am Sitz sowie Schaftende überschliffen. Zylinderköpfe nachgereinigt, Ventile mit neuen Ventilschaftabdichtungen montiert und Kipphebel an Auflageflächen überschliffen.
Einspritzung
Einspritzdüsenhalter zerlegt und gereinigt. Einspritzdüseneinsätze erneuert und Düsenöffnungsdruck eingestellt. Einspritzpumpe teilzerlegt, Teile gereinigt und sichtgeprüft. Dichtungen von Verstellwelle und Regler erneuert und Einspritzpumpe komplettiert. Einspritzpumpe auf Einspritzpumpenprüfstand aufgebaut und eingestellt.
Kurbelwelle
Kurbelwelle auf Radialschlag geprüft, poliert und nachgereinigt.
Nockenwelle
Nockenwelle auf Radialschlag geprüft, poliert und nachgereinigt.
Motorblock
Zylinderkopfdichtungsfläche am Motorblock plangefräst und Zylinderlaufbuchsenauflageflächen am Motorblock nachgefräst. Neue Zylinderlaufbuchsen zur Probe montiert und Zylinderlaufbuchsen-Überstehmaß eingestellt. Pleuelbuchsen ausgepresst, Grundbohrungen für Pleuelbuchsen vermessen und neue Pleuelbuchsen eingepresst und vermessen. Pleuelstangen gewinkelt und Motorenteile nachgereinigt.
Motormontage
Kurbelwellenhaupt-/Pleuellager eingepasst und vermessen. Neue Kolben auf Pleuelstangen montiert. Angelieferte Motorenteile wie Schwungradgehäuse, Schwungrad, Kühlmittelrohr, Turboladerschmierungs-/Rücklaufleitung, Starter, Drehmomentwandler, usw. gereinigt. Motor mit Neuteilen laut Aufstellung komplettiert. Prüf- und Einstellarbeiten durchgeführt.
Prüflauf
Motor auf Prüfstand aufgebaut. Prüfstandslauf und Einstellarbeiten durchgeführt. Motor lackiert.
Motor zur Abholung bereitgestellt
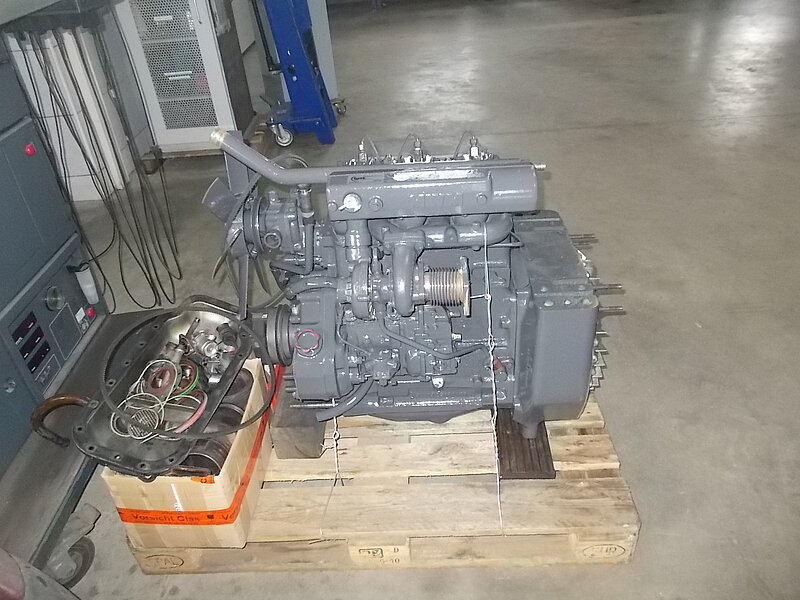
MWM TD 226.4.B
Anlieferung
Case CS 78 mit MWM-Motor
Demontage und Schadensfeststellung
Motor zerlegt, Teile gereinigt, sichtgeprüft und vermessen. Schaden an Hauptlager Nr.1, Hauptlagerzapfen Nr.1 von Kurbelwelle und Verschleiß an restlichen Kurbelwellenlagern, Massenausgleich, Pleuelbuchsen, Motorölpumpe, Kühlmittelpumpe, Turbolader, Zylinderlaufbuchsen, Kolben, Zylinderkopfdichtungsfläche von Motorblock, Auflageflächen der Zylinderlaufbuchsen am Motorblock, Ventile, Ventilsitze, Zylinderkopfdichtungsflächen, Keilriemen, Nockenwellenlagern, Einspritzdüseneinsätze, Pilotlager und Schwungrad festgestellt. Alle Lagerstellen der Kurbelwelle vorpoliert und Messprotokoll von Kurbelwellenhaupt-/Pleuelzapfen erstellt.

Instandsetzung
Zylinderkopf
Ventil am Sitz überschliffen, Ventilsitz gefräst und Zylinderkopfdichtungsfläche plangefräst. Zylinderkopf nachgereinigt und O-Ringe (Ventilschaftabdichtung) erneuert. Ventile montiert, Ventilrückstehmaß überprüft und Ventile auf Dichtheit überprüft.
Einspritzung
Einspritzdüsenhalter zerlegt, Teile gereinigt und sichtgeprüft. Einspritzdüsenhalter mit neuem Einspritzdüseneinsatz komplettiert und Düsenöffnungsdruck eingestellt. Einspritzpumpe zerlegt, Teile gereinigt, sichtgeprüft und vermessen. Einspritzpumpe mit neuen Dichtungen komplettiert und Prüf- und Einstellarbeiten durchgeführt. Einspritzpumpe auf Prüfstand aufgebaut und Prüflauf lt. Herstellervorgabe durchgeführt.
Motorblock
Hauptlagerdeckel auf Motorblock verschraubt, Motorblock auf Bohrwerk aufgespannt und ausgerichtet. Hauptlagergrundbohrung Nr.1 aufgebohrt, Lageraußenring angefertigt und eingebaut. Grundbohrung des Lagerringes (Halbschalen) gebohrt und vermessen. Motorblock von Bohrwerk abgebaut und Nockenwellenlagerbuchse von Motorblock ausgebaut. Grundbohrung für Nockenwellenlagerbuchse am Motorblock vermessen, neue Lagerbuchse eingebaut und vermessen. Nockenwelle zur Probe montiert und Zylinderkopfdichtungsfläche von Motorblock plangefräst. Zylinderlaufbuchsenbund am Motorblock nachgefräst und Zylinderlaufbuchsenüberstehmaß eingestellt. Motorblock montagefertig nachgereinigt und Ölkanäle gespült.
Nockenwelle
Nockenwelle auf Radialschlag geprüft, Nocken und Lagerstellen poliert/geläppt und Nockenwelle montagefertig nachgereinigt.
Kurbelwelle
Ölkanalverschlussstopfen von Kurbelwelle ausgebohrt und Ölkanäle gereinigt. Nach dem Plasmanitrieren der Kurbelwelle neue Ölkanalverschlussstopfen angefertigt und Ölkanäle verschlossen. Kurbelwelle plasmanitriert, Kurbelwelle nach dem Plasmanitrieren auf Radialschlag gerichtet und alle Lagerstellen geläppt. Kurbelwelle montagefertig nachgereinigt.
Pleuelstange
Pleuelbuchse von Pleuelstange ausgebaut und Grundbohrung für Pleuelbuchse an der Pleuelstange vermessen. Neue Pleuelbuchse eingebaut und vermessen. Pleuelstange gewinkelt.
Schwungrad
Schwungrad auf Drehbank aufgespannt und ausgerichtet. Auflagefläche von Kupplungsmitnehmerscheibe und Kupplungsdruckplatte plangedreht. Schwungrad abgebaut.
Abgaskrümmer/Turbolader
Turbolader von Abgaskrümmer demontiert, Dichtfläche gereinigt und neuen Turbolader montiert.

Motormontage
Neue Kurbelwellenhaupt-/Pleuellager eingepasst und vermessen. Kurbelwelle zur Probe montiert und auf Freigängigkeit überprüft. Axialspiel der Kurbelwelle überprüft, neue Kolben auf Pleuelstange montiert und Kolbenbodenkühlungen mit neuen O-Ringen montiert. Neue Zylinderlaufbuchsen mit Dichtungen eingebaut, Kolben mit Pleuelstangen eingebaut und Kolbenüberstehmaß überprüft.
Restliche Motorenteile nach Bedarf überarbeitet und Motor mit Neuteilen lt. Aufstellung komplettiert. Prüf- und Einstellarbeiten durchgeführt.
Prüflauf
Motor auf Prüfstand aufgebaut, Prüflauf durchgeführt und Leerlaufdrehzahl und Abregeldrehzahl überprüft. Motoröldruck im kalten und betriebswarmen Zustand überprüft. Motor von Prüfstand abgebaut und Motor lackiert.
Motor zur Abholung bereitgestellt
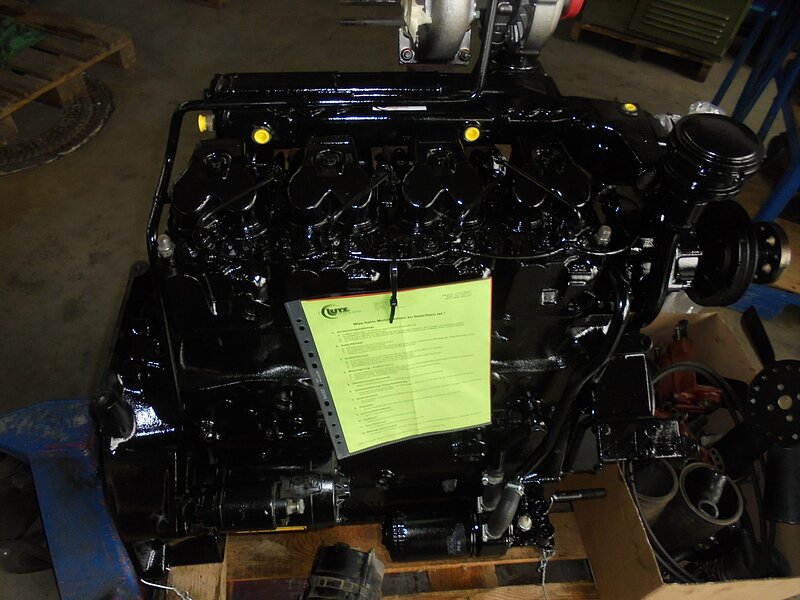
MWM TD226.6.B.7649
Anlieferung
Fendt 515 C mit MWM-Motor Motor-Typ:TD226.6.B.7649
Demontage und Schadensfeststellung
Motor zerlegt, Teile gereinigt, sichtgeprüft und vermessen. Schaden an Hauptlager Nr. 1, Hauptlagerzapfen Nr.1 von Kurbelwelle und Verschleiß an restlichen Kurbelwellenlagern, Massenausgleich, Pleuelbuchsen, Motorölpumpe, Kühlmittelpumpe, Turbolader, Zylinderlaufbuchsen, Kolben, Zylinderkopfdichtungsfläche von Motorblock, Auflageflächen der Zylinderlaufbuchsen am Motorblock, Ventile, Ventilsitze, Zylinderkopfdichtungsflächen, Keilriemen, Nockenwellenlagern, Einspritzdüseneinsätze, Pilotlager und Schwungrad festgestellt. Alle Lagerstellen der Kurbelwelle vorpoliert und Messprotokoll von Kurbelwellenhaupt-/Pleuelzapfen erstellt.

Instandsetzung
Zylinderkopf
Ventil am Sitz überschliffen, Ventilsitz gefräst und Zylinderkopfdichtungsfläche plangefräst. Zylinderkopf nachgereinigt und O-Ringe (Ventilschaftabdichtung) erneuert. Ventile montiert, Ventilrückstehmaß überprüft und Ventile auf Dichtheit überprüft.
Einspritzung
Einspritzdüsenhalter zerlegt, Teile gereinigt und sichtgeprüft. Einspritzdüsenhalter mit neuem Einspritzdüseneinsatz komplettiert und Düsenöffnungsdruck eingestellt. Einspritzpumpe zerlegt, Teile gereinigt, sichtgeprüft und vermessen. Einspritzpumpe mit neuen Dichtungen komplettiert, Prüf- und Einstellarbeiten durchgeführt. Einspritzpumpe auf Prüfstand aufgebaut und Prüflauf lt. Herstellervorgabe durchgeführt.
Motorblock
Hauptlagerdeckel auf Motorblock verschraubt, Motorblock auf Bohrwerk aufgespannt und ausgerichtet. Hauptlagergrundbohrung Nr.1 aufgebohrt, Lageraußenring angefertigt und eingebaut. Grundbohrung des Lagerringes (Halbschalen) gebohrt und vermessen. Motorblock von Bohrwerk abgebaut und Nockenwellenlagerbuchse von Motorblock ausgebaut. Grundbohrung für Nockenwellenlagerbuchse am Motorblock vermessen, neue Lagerbuchse eingebaut und vermessen. Nockenwelle zur Probe montiert und Zylinderkopfdichtungsfläche von Motorblock plangefräst. Zylinderlaufbuchsenbund am Motorblock nachgefräst und Zylinderlaufbuchsenüberstehmaß eingestellt. Motorblock montagefertig nachgereinigt und Ölkanäle gespült.
Nockenwelle
Nockenwelle auf Radialschlag geprüft, Nocken und Lagerstellen poliert/geläppt und Nockenwelle montagefertig nachgereinigt.
Kurbelwelle
Ölkanalverschlussstopfen von Kurbelwelle ausgebohrt und Ölkanäle gereinigt. Nach dem Plasmanitrieren der Kurbelwelle neue Ölkanalverschlussstopfen angefertigt und Ölkanäle verschlossen. Kurbelwelle plasmanitriert, Kurbelwelle nach dem Plasmanitrieren auf Radialschlag gerichtet und alle Lagerstellen geläppt. Kurbelwelle montagefertig nachgereinigt.
Pleuelstange
Pleuelbuchse von Pleuelstange ausgebaut und Grundbohrung für Pleuelbuchse an der Pleuelstange vermessen. Neue Pleuelbuchse eingebaut und vermessen. Pleuelstange gewinkelt.
Schwungrad
Schwungrad auf Drehbank aufgespannt und ausgerichtet. Auflagefläche von Kupplungsmitnehmerscheibe und Kupplungsdruckplatte plangedreht. Schwungrad abgebaut.
Abgaskrümmer/Turbolader
Turbolader von Abgaskrümmer demontiert, Dichtfläche gereinigt und neuen Turbolader montiert.
Motormontage
Neue Kurbelwellenhaupt-/Pleuellager eingepasst und vermessen. Kurbelwelle zur Probe montiert und auf Freigängigkeit überprüft. Axialspiel der Kurbelwelle überprüft, neue Kolben auf Pleuelstange montiert und Kolbenbodenkühlungen mit neuen O-Ringen montiert. Neue Zylinderlaufbuchsen mit Dichtungen eingebaut, Kolben mit Pleuelstangen eingebaut und Kolbenüberstehmaß überprüft.
Restliche Motorenteile nach Bedarf überarbeitet und Motor mit Neuteilen lt. Aufstellung komplettiert. Prüf- und Einstellarbeiten durchgeführt.

Prüflauf
Motor auf Prüfstand aufgebaut, Prüflauf durchgeführt und Leerlaufdrehzahl und Abregeldrehzahl überprüft. Motoröldruck im kalten und betriebswarmen Zustand überprüft. Motor von Prüfstand abgebaut und Motor lackiert.
Motor zur Abholung bereitgestellt
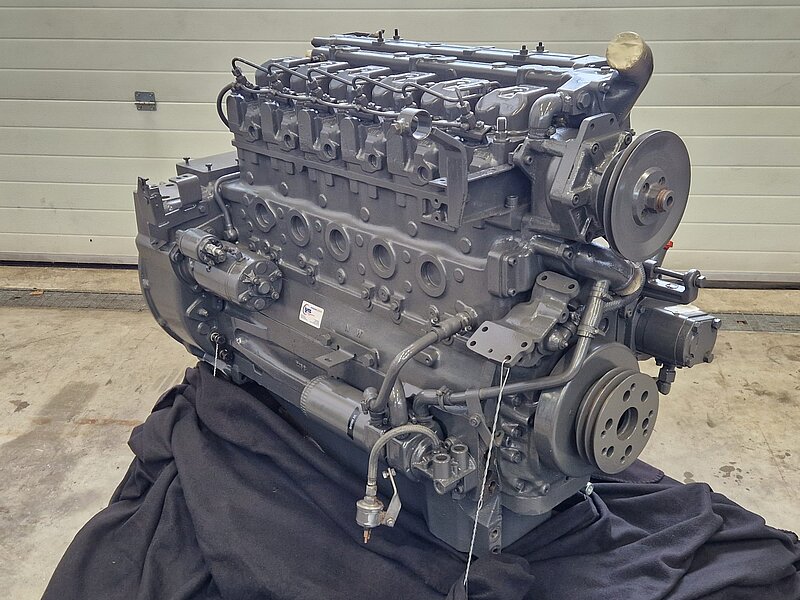
Perkins 7er Serie
Anlieferung
Perkins
Motortyp/Nr.:UA36219*U810337D*
Demontage und Schadensfeststellung

Motor zerlegt, Motorenteile gereinigt, sichtgeprüft und vermessen. Schaden an Motorölpumpe, Kurbelwellenhauptlagerzapfen, Kurbelwellenhauptlagerschalen, Hauptlagergrundbohrung Nr.4 und 1 Auslassventil und Verschleiß an Pleuellager, Zylinderbohrungen, Zylinderkopfdichtungsfläche von Motorblock, Ventilen, Ventilsitzen, Zylinderkopfdichtungsfläche, Einspritzdüseneinsätzen, Kühlmittelpumpe, Kühlmittelthermostat und Kraftstoffförderpumpe festgestellt. Ventil am Sitz überschliffen.
Instandsetzung
Zylinderkopf
Ventilsitz gefräst, Ventil am Sitz überschliffen und Zylinderkopfdichtungsfläche plangefräst. Zylinderkopf nachgereinigt und Ventile montiert.
Kurbelwelle
Kurbelwelle auf Radialschlag geprüft und gerichtet. Alle Lagerstellen vorpoliert, 5 Hauptlagerzapfen geschliffen und Kurbelwelle plasmanitriert. Kurbelwelle nach dem Plasmanitrieren auf Radialschlag gerichtet. Alle Kurbelwellenhaupt/-Pleuelzapfen poliert/geläppt und Kurbelwelle montagefertig nachgereinigt.
Motorblock
4. Hauptlagergrundbohrung am Motorblock instandgesetzt und auf Maß gerieben/gehont. Zylinder feingebohrt und gehont und Zylinderkopfdichtungsfläche von Motorblock plangefräst. Motorblock montagefertig nachgereinigt und Ölkanäle gespült.
Einspritzdüsenhalter
Einspritzdüsenhalter zerlegt, Teile gereinigt und sichtgeprüft. Einspritzdüsenhalter mit neuem Einspritzdüseneinsatz komplettiert und Düsenöffnungsdruck eingestellt.
Pleuelstangen
Pleuelstange gewinkelt.
Motormontage
Neue Kurbelwellenhaupt-/Pleuellager eingepasst und vermessen. Neue Kolben auf Pleuelstange montiert und Kurbelwelle zur Probe montiert. Axialspiel überprüft, restliche Motorenteile nach Bedarf überarbeitet und Motor mit Neuteilen lt. Aufstellung komplettiert. Prüf- und Einstellarbeiten durchgeführt.
Prüflauf
Motor auf Prüfstand aufgebaut, Prüflauf durchgeführt, Prüf- und Einstellarbeiten durchgeführt und
Motor teillackiert.
Perkins 700 Serie
Anlieferung
Perkins 700 Serie
Motor-Typ: UA36219U814880D
Demontage und Schadensfeststellung

Motor zerlegt Motorenteile gereinigt, sichtgeprüft und vermessen. Schaden an Motorblock, Pleuelstange, Stößelstangen, Ventilstößeln, Kolben, Pleuellagerzapfen von Zylinder-Nr.: 1 und Verschleiß an Zylinderbohrungen, Zylinderkopfdichtungsfläche am Motorblock, Ventile, Ventilsitze, Zylinderkopfdichtungsfläche, Einspritzdüseneinsätze, Kraftstoffförderpumpe, Kühlmittelthermostat und Motorölpumpe festgestellt.
Instandsetzung
Zylinderkopf
Ventile am Sitz und Schaftende überschliffen. Ventilsitze gefräst und Zylinderkopfdichtungsfläche plangefräst. Zylinderkopf nachgereinigt, Ventile montiert und Einspritzdüsenhalter überprüft.
Motorblock
Motorblock instandgesetzt, Zylinder feingebohrt und gehont und Zylinderkopfdichtungsfläche am Motorblock plangefräst.
Kurbelwelle/Nockenwelle
Elektromagnetische Rissprüfung an der Kurbelwelle durchgeführt. Pleuellagerzapfen von Zylinder-Nr. 1 geschliffen, Kurbelwelle poliert und nachgereinigt. Nockenwelle poliert, auf Radialschlag geprüft und nachgereinigt.

Motormontage
Neue Kurbelwellenhaupt-/Pleuellager eingepasst und vermessen. Neue Kolben auf Pleuelstange montiert, restliche Motorenteile nach Bedarf überarbeitet und Motor lt. Aufstellung komplettiert. Prüf- und Einstellarbeiten durchgeführt.
Prüflauf
Motor auf Prüfstand aufgebaut, Prüflauf durchgeführt und Motor lackiert.
Motor zur Abholung bereitgestellt
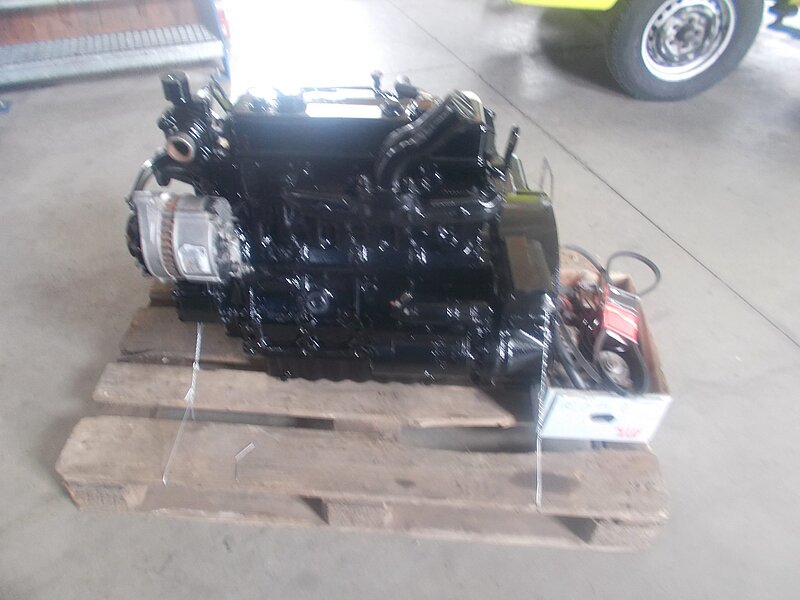
Perkins 1004
Anlieferung
Perkins 1004
Motortyp/Nr.:AA80799U873736D
Demontage und Schadensfeststellung

Motor zerlegt, Motorenteile gereinigt, sichtgeprüft und vermessen. Schaden an Kolben, Zylinderbohrungen und Antriebsrad von Ölpumpe und Verschleiß an Kurbelwellenlagern, Nockenwelle, Ventilen, Ventilsitzen, Lüfter und Öleinfüllstutzen festgestellt.
Instandsetzung
Zylinderkopf
Zylinderkopfdichtungsfläche wurde bereits geplant. Auslassventilführung ausgebaut und Grundbohrung vermessen. Neue Ventilführung vermessen, überarbeitet und eingebaut. Ventilsitze gefräst, Zylinderkopf nachgereinigt, neue Ventile montiert und auf Dichtheit überprüft.
Kurbelwelle
Kurbelwelle auf Rundlauf geprüft und gerichtet. Alle Lagerstellen poliert/geläppt und Kurbelwelle montagefertig nachgereinigt.
Pleuelstangen
Pleuelstange gewinkelt und Büchse von Zwischenrad für Ölpumpe erneuert.
Motorblock
Zylinderlaufbuchsen ausgebaut und Zylinderkopfdichtungsfläche am Motorblock plangefräst. Zylinderlaufbuchsenbund nachgefräst und Zylinderlaufbuchsenüberstehmaß eingestellt. Grundbohrungen für Zylinderlaufbuchsen am Motorblock vermessen und neue Zylinderlaufbuchsen (Rohmaß) eingebaut. Zylinder feingebort und gehont. Motorblock montagefertig nachgereinigt und Ölkanäle gespült.
Einspritzung
Einspritzdüsenhalter zerlegt, neuen Einspritzdüseneinsatz eingebaut, Abspritzdruck und Spritzbild geprüft. Wellendichtring von Antriebswelle der Einspritzpumpe und Kraftstoffvorfilter erneuert. Starterzahnkranz erneuert.
Motormontage
Neue Kurbelwellenhaupt-/Pleuellager eingepasst und vermessen. Neue Kolben auf Pleuelstangen montiert und Kurbelwelle mit Kolben und Pleuelstange in Motor eingebaut. Kolbenüberstehmaß eingestellt, restliche Motorenteile nach Bedarf überarbeitet und Motor mit Neuteilen laut Aufstellung komplettiert. Prüf und Einstellarbeiten durchgeführt.

Prüflauf
Motor auf Prüfstand aufgebaut, Prüflauf und Einstellarbeiten durchgeführt.
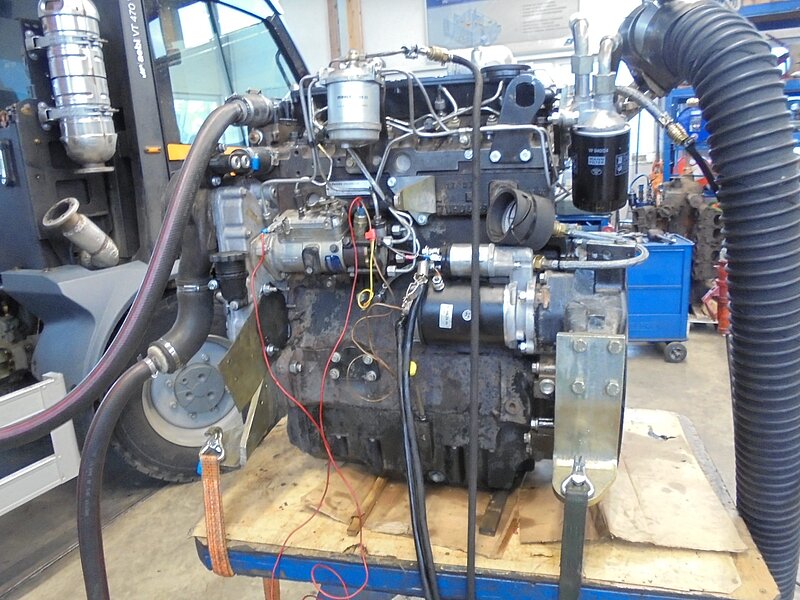
Kurbelwelle
Kurbelwelle war auf allen Zapfen geschliffen und hatte geringe Laufspuren. Kurbelwellenhaupt- und Pleuellagerzapfen poliert und Kurbelwelle nitriert. Kurbelwelle auf Radialschlag geprüft und gerichtet. Kurbelwellenhaupt-/ und Pleuellager eingepasst und vermessen, Pleuel ausgewinkelt, Kolben überarbeitet und neue Kolbenringe montiert.
Motormontage
Restliche Motorenteile nach Bedarf überarbeitet, Motor mit Neuteilen laut Aufstellung komplettiert, Prüf- und Einstellarbeiten durchgeführt.
Motor zur Abholung bereitgestellt
Toyota Land Cruiser HJ61
Anlieferung
Toyota Land Cruiser(J6) 4,0l Turbo-D
Demontage und Schadensfeststellung
Motor zerlegt, Motorenteile gereinigt. sichtgeprüft und vermessen.
Starke Verschmutzung im Kühlkanal und Verschleiß an Kurbelwellenhaupt-/Pleuellagern, Kolben, Zylinderbohrungen, Zylinderkopfdichtungsfläche vom Motorblock, Nockenwellenlagern, Ventilstößel, Auflageflächen von Ventilfedern, Ventilen, Ventilsitzen, Zylinderkopfdichtungsfläche und starke Kavitation an Kühlmittelrohre, Kühlmittelthermostat, Kühlmittelthermostatgehäuse und Verzug an Abgaskrümmer festgestellt.
Kurbelwellenhaupt-/Pleuelzapfen vermessen und Messprotokoll erstellt.
Ventile am Sitz überschliffen.
Instandsetzung
Zylinderkopf
Dichtheitsdruckprüfung am Zylinderkopf durchgeführt. Kühlkanäle von Zylinderkopf im Säurebad entkalkt und Kühlkanäle gespült. Kernlochdeckel von Zylinderkopf ausgebaut, Bohrungen von Kernlochdeckel am Zylinderkopf gereinigt und neue Kernlochdeckel eingebaut. Ventilsitz gefräst und Zylinderkopfdichtungsfläche plangefräst. Zylinderkopf nachgereinigt und Ventile mit neuen Ventilschaftabdichtungen montiert. Zylinderkopf mit Lack gestrichen.
Motorblock
Dichtheitsdruckprüfung am Motorblock durchgeführt. Kühlkanal vom Motorblock im Säurebad entkalkt und Kühlkanäle gespült. Kernlochdeckel von Motorblock ausgebaut, Bohrungen gereinigt und neue Kernlochdeckel eingebaut. Nockenwellenlagerbuchsen von Motorblock ausgebaut, Grundbohrungen für Lagerbuchsen vermessen. Neue Lagerbuchsen eingebaut und vermessen.
Nockenwelle zur Probe montiert und auf Freigängigkeit überprüft. Zylinderkopfdichtungsfläche von Motorblock plangefräst und Zylinder feingebohrt und gehont. Motorblock montagefertig nachgereinigt und Ölkanäle gespült. Motorblock mit Lack gestrichen.
Kurbelwelle
Kurbelwelle auf Radialschlag geprüft, alle Kurbelwellenhaupt-/Pleuelzapfen
poliert/geläppt und Kurbelwelle montagefertig nachgereinigt.
Nockenwelle
Nockenwelle auf Radialschlag geprüft, Nocken und Lagerstellen poliert/geläppt und Nockenwelle montagefertig nachgereinigt.
Pleuelstangen
Pleuelstange gewinkelt.
Montage Rumpfmotor
Neue Kurbelwellenhaupt-/Pleuellager eingepasst und vermessen.
Neue Kolben auf Pleuelstange montiert. Kurbelwelle, Kolben mit Pleuelstangen und Nockenwelle eingebaut.
Kolbenüberstehmaß überprüft. Motor mit Nockenwelle, Ventilstößel, Steuerräder, Motorölpumpe, Zylinderkopf und Kipphebeln komplettiert, Ventilspiel eingestellt und Ventildeckel montiert.
Einspritzung
Einspritzpumpe auf Prüfstand aufgebaut, Prüflauf und Einstellarbeiten durchgeführt. Einspritzdüsenhalter zerlegt, Teile gereinigt und sichtgeprüft.
Einspritzdüsenhalter mit neuem Einspritzdüseneinsatz komplettiert und Düsenöffnungsdruck eingestellt.
Komplettierung Motor
Instandgesetzten Motor mit Anbauteilen wie Einspritzpumpe, Einspritzdüsenhalter, Einspritzleitungen, Leckölleitung, Schrauben für Kühlmittelpumpe, Steuerdeckel, Abgaskrümmer, Turbolader und Kupplungssatz komplettiert. Motor auf Prüfstand aufgebaut, Prüfstandslauf und Einstellarbeiten durchgeführt.
Motoröldruck im betriebswarmen und kalten Zustand überprüft.
Leerlaufdrehzahl und Abregeldrehzahl überprüft und Motor von Prüfstand abgebaut. Kupplungsglocke und Kupplung an Motor montiert, Teile für Motoreinbau sortiert.
Motoreinbau
Servopumpe an Motor montiert.
Kühlwasserschläuche erneuert und neue Schrauben montiert.
Motor in Fahrzeug eingebaut.
Kraftstoffleitungen, elektrische Leitungen, Kühlmittelleitungen und Abgasanlage verbunden.
Kühlsystem neu befüllt und entlüftet. Unterdruckschläuche verbunden, Klimakühler angeschlossen und Motorraum komplettiert.
Schlossträger und Fahrzeugfront montiert.
Prüflauf und Probefahrt durchgeführt. Unterdruckverrohrung neu verlegt.
Dichtheitsprüfung sowie Prüflauf und Fahrzeugdurchsicht durchgeführt.
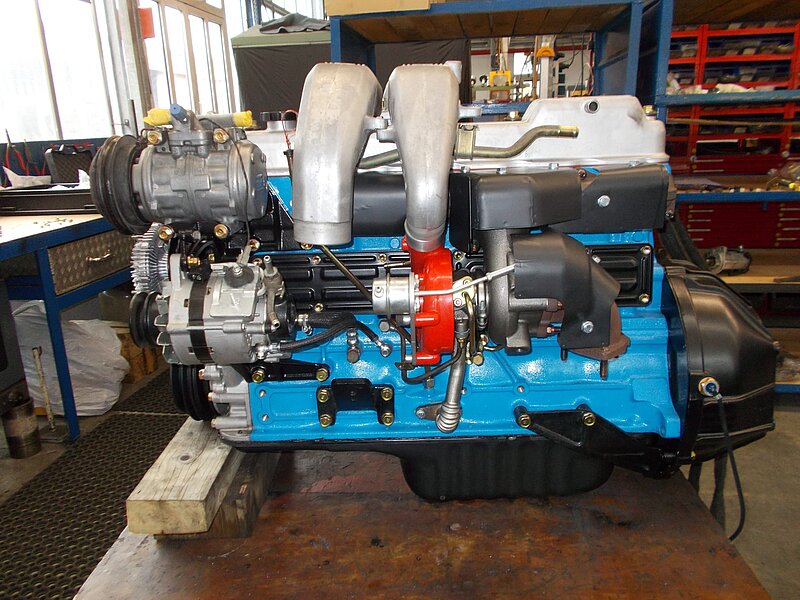
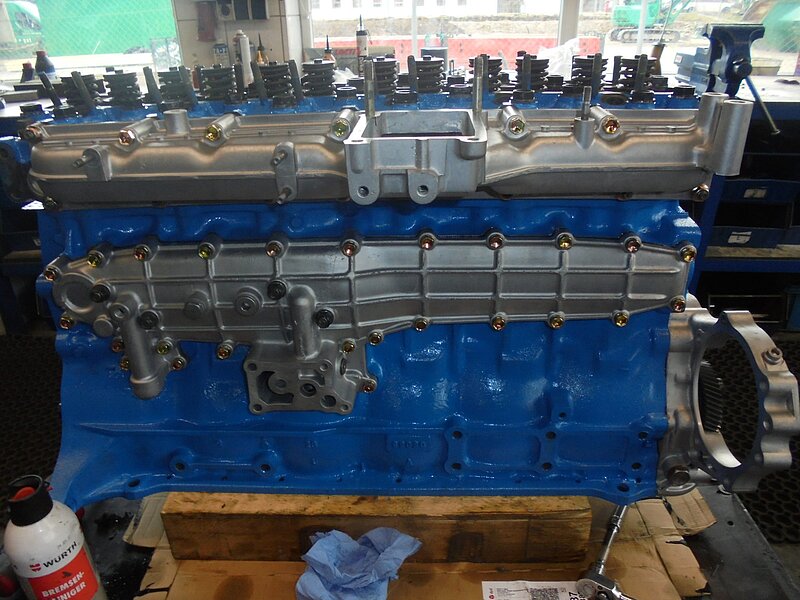
VM Motori HR 494HT3
Anlieferung
Industriemotor Reform Muli mit VM-Motor
Motor-Typ:HR494HT3
Schaden Motoröl im Kühlwasser

Demontage und Schadensfeststellung
Motor zerlegt, Motorenteile gereinigt, sichtgeprüft und vermessen. Dichtheitsdruckprüfung an Ölkanal von Zylinderköpfen durchgeführt.
Einspritzung
Einspritzdüsenhalter zerlegt, Teile gereinigt und sichtgeprüft. Einspritzdüsenhalter mit neuem Einspritzdüseneinsatz komplettiert und Düsenöffnungsdruck eingestellt.
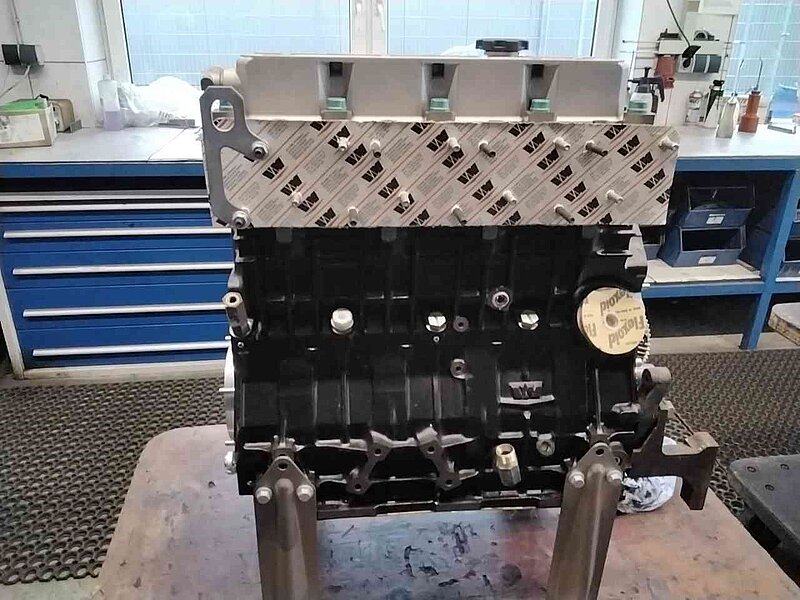
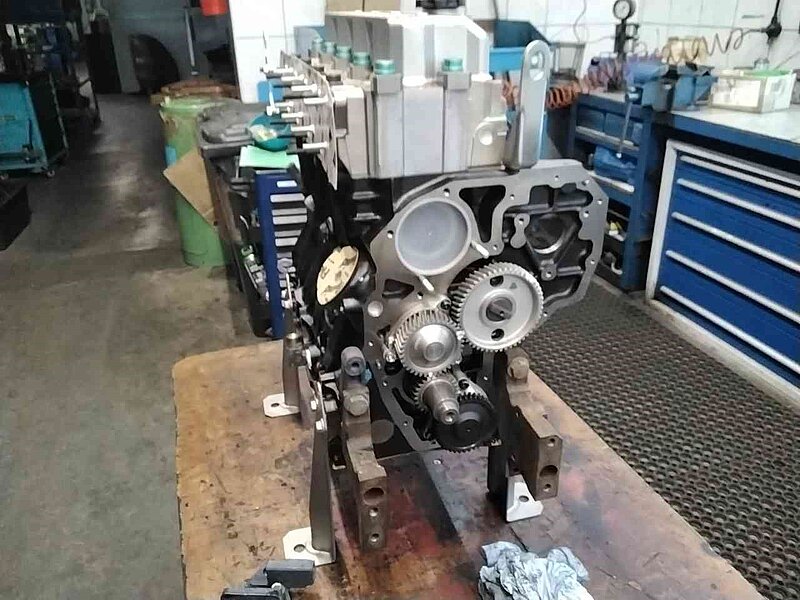
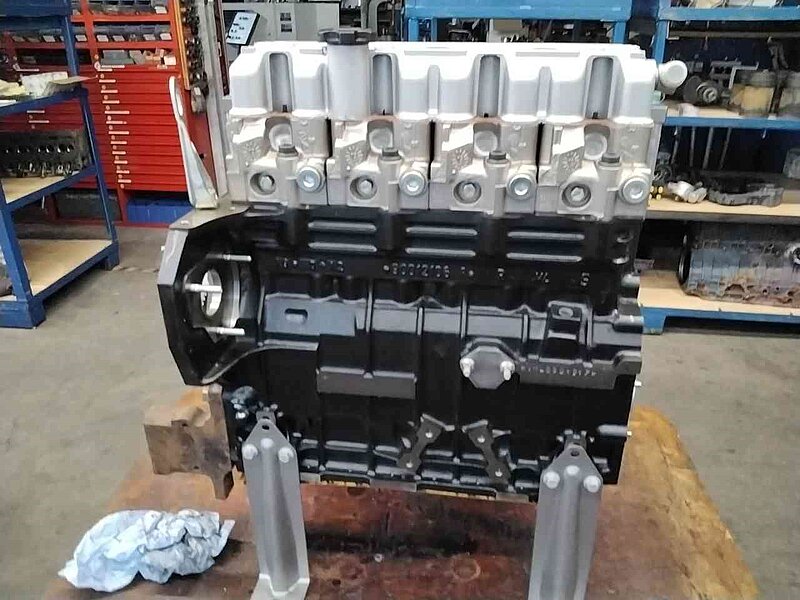
Motor zur Abholung bereitgestellt
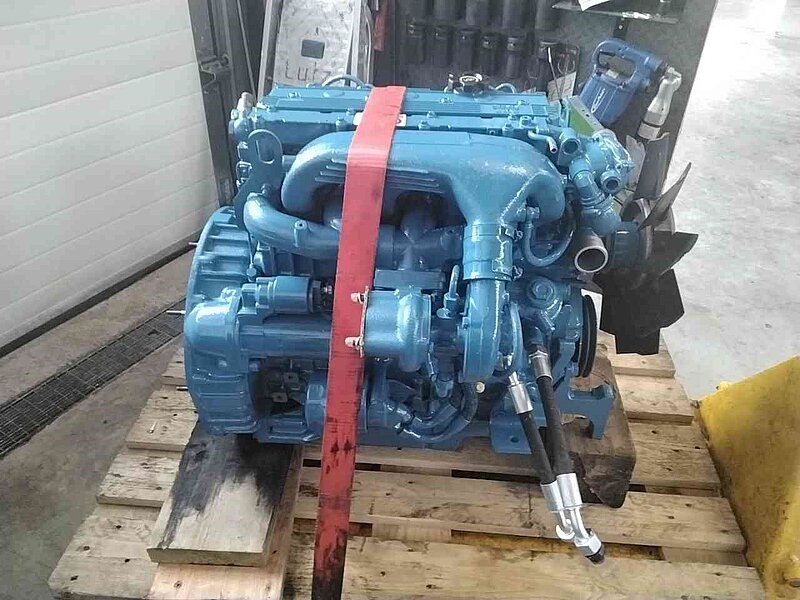
VM Motori R750/E3/4, TE3/4, SE4
Anlieferung
Industriemotor Ladog G129 mit VM-Motor
Motor-Typ: D754TE3
Demontage und Schadensfeststellung
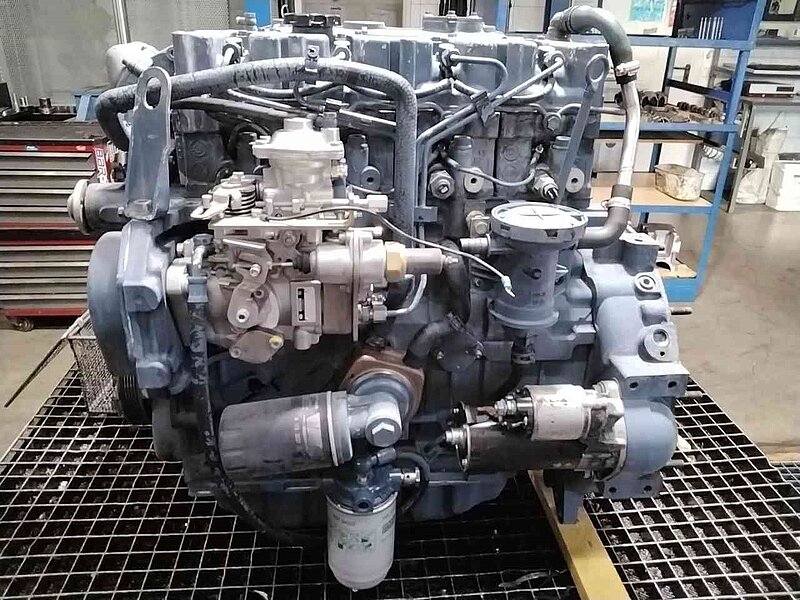
Sichtprüfung am Motor durchgeführt. Einspritzleitungen getrennt, Einspritzdüsenhalter und Ventildeckel ausgebaut. Schaden an Hydrostößel festgestellt.
Kühlmittel abgelassen. Kühlmittelleitungen, elektrische Leitungen und Abgasanlage getrennt. Motor ausgebaut und zerlegt. Motorenteile gereinigt, sichtgeprüft und vermessen. Schaden an Hydrostößeln, Nockenwelle und Verschleiß an Stößelstangen, Kipphebeln, Zylinderbohrungen, Kolbenringen, Motorölpumpe, Ventilen, Zylinderkopfdichtungsflächen, Einspritzdüseneinsätzen, Kurbelwellenlagern und Turbolader festgestellt.
Instandsetzung
Zylinderkopf
Einlassventil am Sitz überschliffen und Ventilsitz gefräst. Zylinderkopf nachgereinigt und Ventile mit neuen Ventilschaftabdichtungen montiert. Neue Zylinderlaufbuchsen in Motorblock eingepasst/eingeläppt.
Motorblock
Zylinderlaufbuchsenüberstehmaß überprüft. Motorblock montagefertig nachgereinigt und Ölkanäle gespült. Kurbelwelle auf Radialschlag geprüft, alle Lagerstellen poliert/geläppt und Kurbelwelle montagefertig nachgereinigt.
Motormontage
Neue Kurbelwellenhaupt-/ Pleuellager eingepasst und vermessen. Hauptlagergehäuse auf Kurbelwelle montiert, Kurbelwelle in Motorblock eingebaut und Axialspiel eingestellt. Neue Kolben auf Pleuelstangen montiert.
Prüflauf
Motor auf Prüfstand aufgebaut, Prüflauf und Einstellarbeiten durchgeführt. Leerlauf- und Abregeldrehzahl überprüft, Motoröldruck im Leerlauf- und Abregeldrehzahl überprüft. Motor von Prüfstand abgebaut.
Einbau in Fahrzeug
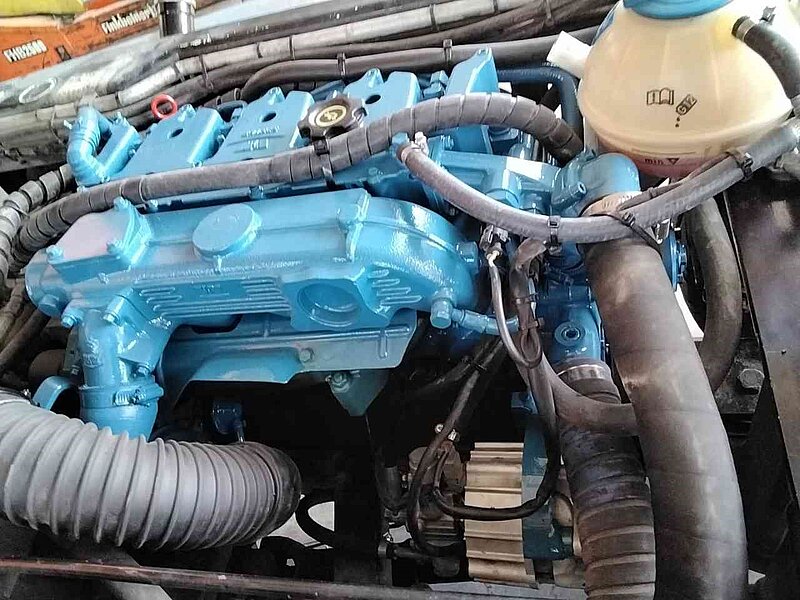
VM Motori R750 EU4 bis EU6 Common-Rail
Anlieferung
Baumann Seitenstapler Typ DFQ50 mit VM Motor
Motor-Typ: R754 EU5
Demontage und Schadensfeststellung
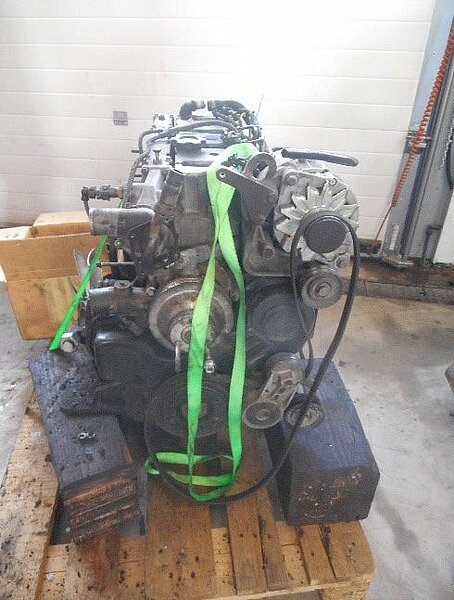
Motor zerlegt, Motorenteile gereinigt, sichtgeprüft und vermessen. Schaden an Pleuelstange durch Flüssigkeitsschlag und Verschleiß an Kurbelwellenlagern, Zylinderlaufbuchsen, Kolben, Hydrostößeln usw. festgestellt.
Instandsetzung
Zylinderkopf
Ein- und Auslassventilführung ausgebaut und Grundbohrung für Ventilführung am Zylinderkopf vermessen. Neue Ventilführung vermessen, überarbeitet und eingebaut. Ventilsitz gefräst, Zylinderkopfdichtungsfläche plangefräst und Zylinderkopf nachgereinigt. Ventile mit neuen Ventilschaftabdichtungen montiert und auf Dichtheit überprüft.
Kurbelwelle
Kurbelwelle auf Radialschlag geprüft/geläppt und Kurbelwelle montagefertig nachgereinigt.
Motorblock
Bohrungen für Zylinderlaufbuchsen am Motorblock nachgereinigt und neue Zylinderlaufbuchsen zur Probe montiert. Zylinderlaufbuchsenüberstehmaß überprüft und Motorblock montagefertig nachgereinigt. Nockenwellenlagerbuchsen von Motorblock ausgebaut, Grundbohrungen für Lagerbuchsen am Motorblock vermessen, neue Nockenwellenlagerbuchsen eingebaut und Nockenwelle zur Probe montiert.
Motormontage
Neue Kurbelwellenhaupt- und Pleuellager eingepasst und vermessen. Neue Kolben auf Pleuelstangen montiert. Prüf- und Einstellarbeiten durchgeführt.
Motor zur Abholung bereitgestellt
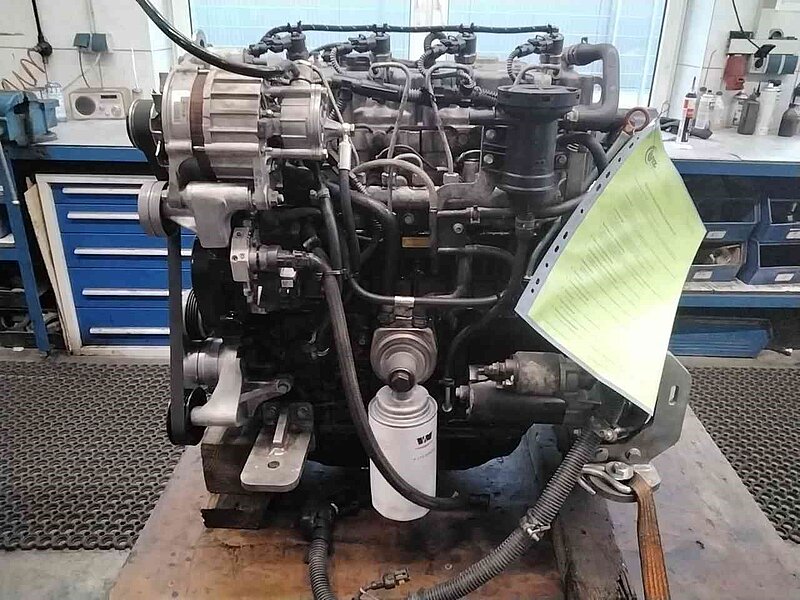
Volkswagen JX VW T3 1,6 TD
Anlieferung
VW T3 1,6 TD
Demontage und Schadensfeststellung

Motor zerlegt, Motorenteile gereinigt, sichtgeprüft und vermessen. Schaden an Zylinderkopf (Hitzeriss zwischen Ventilsitzring und Vorkammer), Kurbelwellenantriebsrad, Auflagefläche von Kurbelwellenantriebsrad an der Kurbelwelle, Einspritzpumpenrad, Nebenwelle und Verscheliß an Kolben, Zylinderbohrungen, Zylinderkopfdichtungsfläche von Motorblock, Kurbelwellenlagern, Zwischenwellenlagerbuchsen, Steuerriemensatz, Kühlmittelpumpe, Kühlmittelthermostat, Kühlmittelanschlüsse, Turboladerschmierungsleitung, Turboladerrücklaufleitung, Turbodruckschlauch, Ölkühler und Steuerriemenabdeckung unten festgestellt.
Instandsetzung
Kurbelwelle
Nut für Kurbelwellenradzentrierung an der Kurbelwelle aufgeschweißt. Auflagefläche für Kurbelwellenrad plangedreht und Kurbelwelle auf Radialschlag geprüft. Alle Lagerstellen poliert/geläppt und Kurbelwelle montagefertig nachgereinigt. Pleuelstange gewinkelt.
Motorblock
Zwischenwellenlagerbuchsen ausgebaut. Grundbohrungen für Lagerbuchsen am Motorblock vermessen. Neue Lagerbuchsen eingebaut und vermessen, Nebenwelle zur Probe montiert und auf Freigängigkeit geprüft. Zylinderkopfdichtungsfläche von Motorblock plangefräst. Zylinderbohrung auf Honmaschine nachgehont, Motorblock montagefertig nachgereinigt und Ölkanäle gespült.
Abgaskrümmer
Turbolader von Abgaskrümmer demontiert. Abgaskrümmer auf Planfräsmaschine aufgespannt und Dichtfläche zum Zylinderkopf plangefräst.
Einspritzung
Einspritzdüsenhalter zerlegt, Teile gereinigt und Einspritzdüsenhalter komplettiert. Düsenöffnungsdruck eingestellt.
Motormontage
Neue Kurbelwellenhaupt-/Pleuellager eingepasst und vermessen. Neue Kolben auf Pleuelstange montiert und Kolbenbodenkühlungen, Kurbelwelle, Kolben mit Pleuelstangen und Zwischenwelle eingebaut. Kolbenüberstehmaß für die Bestimmung der Zylinderkopfdichtungsstärke überprüft. Motor mit Ölpumpe, Motorölwanne, Kurbelwellenabdichtungen, Zylinderkopf, Kühlmittelpumpe, Steuerriemensatz, Ventildeckel, Einspritzdüsenhalter, Glühkerzen, Einspritzpumpe, Einspritzleitungen, Abgaskrümmer, Turbolader, Ansaugkrümmer usw. komplettiert. Prüf- und Einstellarbeiten durchgeführt.
Prüflauf
Motor auf Prüfstand aufgebaut. Prüf- und Einstellarbeiten durchgeführt und Zylinderkopfschrauben nach dem warmlaufen nachgezogen.
Motor zur Abholung bereitgestellt
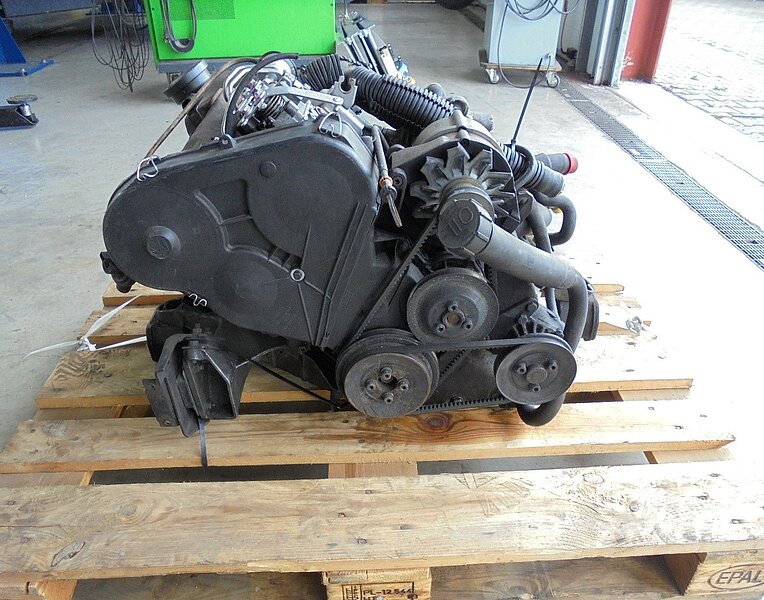
Volkswagen JX T3 1,6 TD (2)
Anlieferung
VW T 3 1,6 TD
Demontage und Schadensfeststellung

Motorblock mit Nebenwelle, Kurbelwelle, Kolben mit Pleuelstangen, Zylinderkopf mit Ventile, Ventilfedern, Ventilfedertellern, Ventilkegelstücke und Nockenwelle Kolben mit Pleuelstangen, Nebenwelle, Kurbelwelle und Kolbenbodenkühlungen ausgebaut. Motorenteile gereinigt und sichtgeprüft. Messprotokoll von Kurbelwellenhaupt-/Pleuelzapfen und Pleuelbuchsen erstellt. Pleuelbuchsen vermessen und Verschleiß an Kolben, Zylinderbohrungen, Zylinderkopfdichtungsfläche von Motorblock, Pleuelbuchsen, Kurbelwellenlagern und Nebenwellenlagerbuchsen festgestellt.
Instandsetzung
Motorblock
Zylinder feingebohrt und gehont. Zylinderkopfdichtungsfläche von Motorblock plangefräst, Nebenwellenlagerbuchsen ausgebaut und Grundbohrungen für Nebenwellenlagerbuchsen am Motorblock vermessen. Neue Nebenwellenlagerbuchsen eingebaut, Nebenwelle montiert, Motorblock montagefertig nachgereinigt und Ölkanäle gespült.
Kurbelwelle
Kurbelwelle auf Radialschlag geprüft, alle Lagerstellen poliert/geläppt und Kurbelwelle montagefertig nachgereinigt. Pleuelbuchse ausgebaut, Grundbohrung für Pleuelbuchse an der Pleuelstange vermessen, neue Pleuelbuchse eingebaut und auf Maß gehont. Pleuelstange gewinkelt.
Motormontage
Neue Kurbelwellenhaupt-/Pleuellager eingepasst und vermessen. Neue Kolben auf Pleuelstangen montiert und Rumpfmotor mit Kolbenbodenkühlungen, Nebenwelle, Kurbelwelle und Kolben mit Pleuelstangen komplettiert. Kolbenüberstehmaß überprüft.
Jetzt Termin vereinbaren!
Nutzen Sie unser Kontaktformular.
Telefon: 08861 256444
Handy/WhatsApp: 0160 4612801